氧化锆全瓷牙从切削成型的白色坯体到最终交付的修复体,中间只隔一次烧结,其成败几乎完全取决于义齿烧结炉的性能。温度曲线是否平滑、炉温是否均匀、升温速率是否可控,直接决定了牙冠的致密化程度、抗弯强度与通透度。
湖南创未来机电设备制造有限公司针对氧化锆义齿结晶与结构陶瓷小批量烧结场景,推出了升降烧结炉、PLUS烧结炉与箱式烧结炉三款机型,共同覆盖从家庭式技工所到日产能上百颗牙冠的规模化加工场景。
三款机型的结论可以先给出:
-
升降烧结炉 CWL-BDF:以电动升降平台和4支硅钼棒环形加热见长,适合对受热均匀性要求高的单批次精细烧结;
-
PLUS烧结炉 CWL-BPSF:主打一键启动与150颗大容量量产,90分钟即可完成80颗单冠的快速烧结;
-
箱式烧结炉 CWL-CDF:功率仅1.5kW、净重58kg,是小型实验室和家庭式工作环境的入门之选。
下文从原理、参数到选型逐一拆解。
一、为什么说义齿烧结炉是氧化锆修复的最后一道关口
烧结温度窗口决定晶粒尺寸与强度
氧化锆坯体在预烧结阶段只获得初步强度以支撑切削,真正的致密化发生在 1450℃至1600℃ 的终烧结阶段。
按照 ISO 6872 牙科陶瓷材料标准的要求,用于后牙修复体的氧化锆陶瓷抗弯强度需达到 800MPa 以上,而这一指标与烧结工艺高度相关:
-
温度不足 → 晶界结合不充分,强度不达标;
-
温度过高或保温过长 → 晶粒粗化,强度与透光率双双下降。
这也是主流义齿烧结炉将最高温度做到 1700℃、工作温度 1600℃ 的原因:留足余量,按不同品牌氧化锆块的推荐曲线精确执行。
三款创未来机型在温度指标上保持一致:
| 指标 | 参数 |
|---|---|
| 最高温度 | 1700℃(不超过2小时) |
| 工作温度 | 1600℃ |
| 控温精度 | ±1℃ |
| 热电偶 | B型 |
B型热电偶在1600℃以上温区仍能长期稳定工作,为±1℃的控温精度提供了传感基础。
通透度的来源在工艺细节
氧化锆牙冠的通透度并非来自抛光,而是来自烧结过程中的晶粒控制与着色剂显色。
-
升温速率过快时,坯体内部与表层收缩不同步,容易产生微裂纹与气泡;
-
真空度与气氛波动则会让着色离子分布不均,出现发灰、发白等色差问题。
义齿烧结炉支持 0-40℃/分钟可调升温速率,正是让技工按照材料商的分段曲线,在相变区间放慢速度、让晶粒均匀长大。

二、三款机型的工作原理与结构差异
升降烧结炉:电动升降平台加环形加热
升降烧结炉的核心结构是电动升降平台:炉体固定在上方,装好坯体的坩埚由升降平台准确快速地送入炉膛,避免人工装卸带来的碰撞与位置偏差。
加热系统由 4支硅钼棒呈环形布置,从四周向中心坩埚同步辐射热量,温度均匀性显著优于单侧加热结构,这正是其烧制氧化锆义齿更加通透美观的物理基础。
硅钼棒发热元件的最高使用温度可达1700℃以上,配合智能化 50段可编程控制,可以完整还原材料商给定的多段升温-保温曲线。
标准配置: 硅钼棒1支、刚玉坩埚1个、锆珠1包,开箱即可投产。
核心参数:
| 项目 | 参数 |
|---|---|
| 炉膛尺寸 | Φ100×100mm |
| 额定功率 | 2kW |
| 净重 | 75kg |
| 外形尺寸 | 420×570×825mm |
家用住宅电路即可带动。

PLUS烧结炉:一键启动的量产利器
PLUS烧结炉是普通义齿烧结炉的升级款,定位日产能更大的技工中心。
它的量产能力来自三层烧结盘结构:
-
常规烧结一次可放入 150颗单位牙冠;
-
快速烧结模式下 90分钟 即可完成 80颗单冠单位 的烧结;
-
一次普通烧结耗电仅约 8度,按日一炉计算电费成本可忽略不计。
程序层面,PLUS内置 7条预置程序,覆盖普通烧结、长桥、半口、快烧、TT贴面、UT贴面与清洁七大场景,操作时一键启动即可全自动完成,无需人工值守调参。
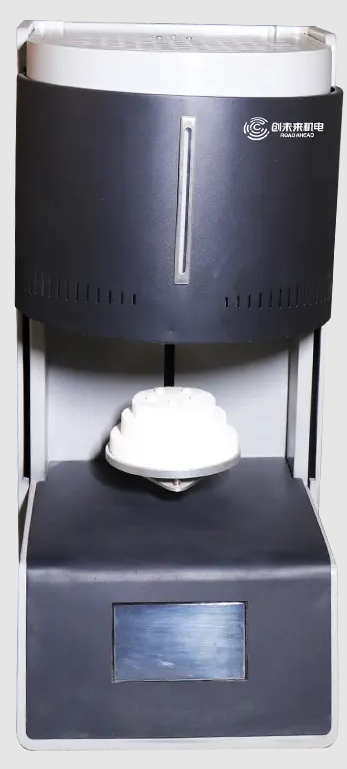
牙冠预烘烤设计配合循环进气结构,可以在升温前段充分排出坯体中的水分与有机残留;进口加热棒与日本进口炉膛则从源头上杜绝了高温挥发物对牙冠的污染——对通透度要求极高的贴面与美学修复体,这一点尤为关键。

箱式烧结炉:小功率的入门款
箱式烧结炉采用高纯多晶莫来石纤维炉膛,重量轻、蓄热少、升温快。
整机功率仅 1.5kW,净重 58kg,外形尺寸 410×380×610mm,放在普通工作台上即可运行,特别适合小型实验室甚至家庭式技工环境。
炉膛尺寸为 100×100×100mm(宽×高×深),最高温度同样达到 1700℃。
它的控温系统与升降式同源:
-
智能化50段可编程控制;
-
B型热电偶;
-
±1℃控温精度;
-
0-40℃/分钟可调升温速率;
-
7寸触摸屏可储存30条工艺程序。
区别仅在于单层坩埚布局带来的单炉产能上限,以及箱式结构在进出料方式上的差异。
标准配件: 硅钼棒1支、刚玉坩埚1个、锆珠1包与挡火砖1块。

三、三机型核心参数对比
| 参数项 | 升降烧结炉 CWL-BDF | PLUS烧结炉 CWL-BPSF | 箱式烧结炉 CWL-CDF |
|---|---|---|---|
| 炉膛尺寸 | Φ100×100mm | Φ100×100mm | 100×100×100mm |
| 最高温度 | 1700℃(≤2小时) | 1700℃(≤2小时) | 1700℃(≤2小时) |
| 工作温度 | 1600℃ | 1600℃ | 1600℃ |
| 控温精度 | ±1℃ | ±1℃ | ±1℃ |
| 控温方式 | 50段可编程 | 一键启动+7条预置程序 | 50段可编程 |
| 热电偶 | B型 | B型 | B型 |
| 单炉产能 | 单层坩埚 | 常规150颗/快烧90分钟80颗 | 单层坩埚 |
| 额定功率 | 2kW | 2kW(一次烧结约8度电) | 1.5kW |
| 炉膛材料 | 陶瓷炉膛 | 日本进口炉膛 | 多晶莫来石纤维 |
| 净重 | 75kg | 90kg | 58kg |
| 外形尺寸 | 420×570×825mm | 480×635×840mm | 410×380×610mm |
从参数表可以读出三条规律:
-
温度平台一致:三款机型在温度、精度、热电偶上完全一致,选型的差异点不在“能不能烧够温度”,而在产能结构与操作方式;
-
功率与产能正相关:1.5kW的箱式对应小批量,2kW的PLUS对应150颗单位的大产能,用多少电烧多少冠,成本线性可控;
-
炉膛材料决定维护周期:日本进口炉膛与莫来石纤维炉膛分别针对长寿命与轻量化两个方向做了取舍。

四、四步完成选型
第一步:按日产能定机型
-
日修复量在 30颗以内 的技工所与实验室,升降式或箱式均可覆盖;
-
日产能 超过50颗、需要一次烧结长桥半口的加工中心,直接选PLUS的150颗单位三盘结构,避免分炉烧结带来的批次色差。
第二步:按场地与电路定功率
三款机型均为 2kW以下小功率设计,普通220V民用电路即可运行,无需配电改造;净重 58-90kg 的机身无需专门地基与吊装,桌面地面皆可摆放。
第三步:按操作习惯定控制方式
-
追求工艺自由度、需要针对不同品牌锆块自定义曲线的,选 50段可编程 的升降式或箱式;
-
追求标准化、希望技工一键完成的,选内置 7条预置程序 的PLUS。
第四步:按产品结构定配套
-
以 贴面、美学修复 为主的场景,优先考虑带循环进气与预烘烤设计的PLUS;
-
以 常规单冠、嵌体 为主的场景,升降式的环形加热均匀性已经足够。
若产线中还涉及金属烤瓷基底与工具钢热处理,可搭配马弗炉分工处理,烧结系列全品类可在烧结系列栏目页查询。
五、使用与维护要点
义齿烧结炉的故障大多源于三处:发热元件老化、热电偶漂移与炉膛污染。
-
硅钼棒在长期高温下会缓慢氧化变细,建议每半年用随炉标准件做烧结验证,强度或颜色异常时优先排查发热元件与热电偶;
-
坩埚与烧结盘每次用后应清除残留着色剂与瓷粉,不同色号牙冠建议分盘烧结,避免交叉污染;
-
升降结构的传动部件需保持清洁干燥,定期检查限位可靠性;
-
箱式炉的炉门密封面接触高温,开合时应避免磕碰导致炉口破损;
-
三款机型的标配锆珠用于坩埚内支撑垫底,磨损后应及时补充,防止坯体在烧结收缩阶段倾倒。
结语
义齿烧结炉的选型本质上是在产能、操作复杂度与场地条件之间寻找平衡点。
三款机型共享 1700℃/1600℃、±1℃、B型热电偶与50段编程控温 的温度平台,又以升降式、PLUS、箱式三种结构对应 精细单批、规模量产与轻量入门 三类场景。
详细参数与报价,可通过各产品详情页进一步了解,也可结合自身产能规划与炉膛尺寸需求做针对性确认。