块状脆性物料在进入细磨、缩分或分析测试之前,通常要先破碎到几毫米以下的粒度。实验室里常见的尴尬是:颚式破碎机出料仍然偏粗,手工研钵效率低且粒度忽大忽小;改用高速锤式或盘式研磨,细粉比例又明显偏高,缩分时容易偏析,样品的代表性反而下降。对辊破碎机填补的正是这一段空隙——物料在两个相向旋转的辊子之间被咬入、挤压、破碎,出料粒度主要由辊缝决定,过粉碎少、粒度分布相对集中,适合作为中碎或细碎环节使用。下面结合对辊破碎机的结构特点,把实际选型与使用中最容易踩的几个点讲清楚。
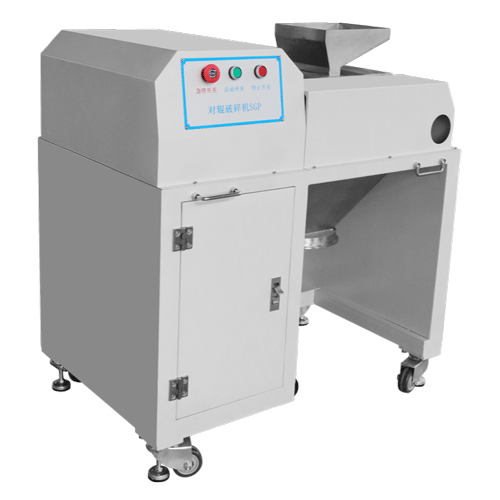
一、中碎环节为什么常选中对辊破碎机
在完整的制样流程里,粗碎、中碎、细磨各自承担不同任务。颚式破碎机擅长把大块料破到十几毫米,但继续往下走就显得吃力;球磨或振动磨适合把料磨到几十微米,直接吃十几毫米的块料则效率很低。对辊破碎机处在这两者之间,破碎比适中,一次通过就能把物料降到毫米级,出料中细粉比例明显低于冲击式设备。
粉少这一点在制样中很关键。细粉往往集中在某个矿物相或某个组分上,缩分时若粉料过多,样品代表性就会打折扣;对后续的光谱分析、化学分析来说,过粉碎还可能引入污染或改变物料状态。挤压破碎的方式让物料沿缺陷面开裂,粒度分布更集中,这也是不少实验室在脆性物料中碎时偏好对辊结构的原因。
另外,对辊破碎机的结构相对开放,辊子、刮板、机壳容易拆开清理,批次之间换料时的交叉污染可控。对于需要频繁更换样品的地质、冶金、建材、陶瓷类实验室,这一点往往比单纯的产能更实际。
二、工作原理:两个辊子之间发生了什么
挤压为主,兼有剪切
物料从上方给料口进入两个平行辊子之间的破碎腔,辊子相向旋转,靠摩擦力把料块咬入逐渐收窄的间隙。料块在辊面接触点受到集中压应力,内部裂纹扩展并贯通,最终沿最薄弱的界面断开。两个辊子表面线速度不同,或辊面带有齿、槽时,物料还会受到剪切和搓揉作用,对片状、条状物料的效果更明显。
因为是单次咬入、一次破碎,物料在腔内停留时间短,被反复碾压的机会少,这正是过粉碎程度低的来源。但反过来,如果料块太大,辊子咬不住,物料会在辊面上打滑、跳动,产能下降且粒度波动。所以给料粒度与辊缝之间的匹配,比对辊缝本身更值得先确认。
辊缝、辊面与速差
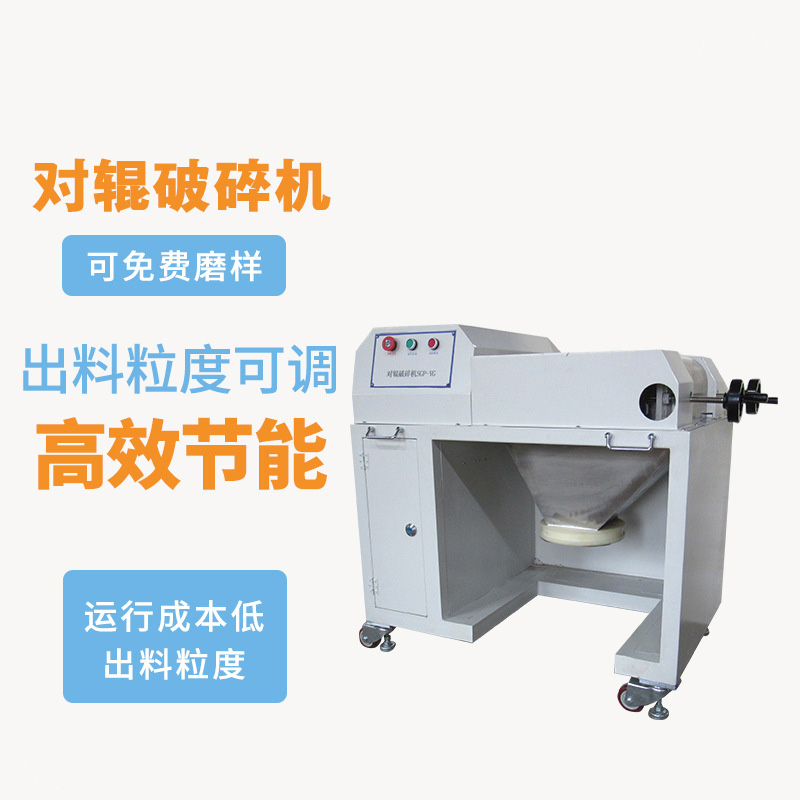
辊缝是两个辊面之间的最小距离,也是出料粒度的上限。实际出料中会有一定比例的片状料和略粗颗粒,这是因为料块并非都沿最短方向通过,辊面磨损后间隙也会变化。调整时应逐步减小辊缝,每次调整后空转确认无干涉,再用少量物料试破,观察出料中是否出现超粒。
辊面形式决定了咬入能力与出料形态。光辊表面平整,挤压充分,出料均匀、粉少,适合中硬以下脆性物料;带齿或带槽的辊面抓料能力强,能处理块度更大的物料,但出料中细粉比例会略高,辊面磨损也更集中。具体选哪种,需要结合物料块度、硬度与目标粒度确定,不能只看“能不能破得动”。
三、出料粒度不是只看辊缝
不少用户把出料粒度简单等同于辊缝,实际使用中却发现同一台设备在不同物料上表现差别很大。原因在于破碎效果是设备参数与物料性质共同作用的结果,下面这些变量都会影响最终粒度和粒度分布。
| 影响因素 | 对出料的作用 | 操作上的应对 |
|---|---|---|
| 辊缝大小 | 决定出料粒度上限,缝越小出料越细,但过小会降低咬入能力 | 按目标粒度逐步调小,每次调整后试破少量物料 |
| 给料粒度 | 块度过大时辊子咬不住,出现打滑、跳动,粒度波动 | 先粗碎再中碎,控制入料块度与辊缝的比例 |
| 物料硬度与脆性 | 硬而脆的料易开裂,但辊面磨损快 | 关注辊面材质与更换周期,避免长期超负荷运行 |
| 含水率与粘性 | 湿粘料易粘辊、糊缝,造成堵料和出料变细 | 控制入料水分,减少单次给料量,分批破碎 |
| 辊面形式 | 光辊出料均匀粉少,齿辊咬入能力强但细粉偏多 | 按物料块度与粒度要求选择,必要时分阶段使用 |
| 给料均匀性 | 时多时少导致出料粒度忽粗忽细 | 连续均匀给料,避免瞬时超载 |
从表中可以看出,辊缝是可调参数,其余多数是物料和操作带来的约束。选型阶段能改变的是辊面形式、辊径与传动配置;使用阶段能控制的是给料粒度、给料均匀性和物料含水率。把两者分开看,很多“设备不好用”的问题其实出在给料环节。
四、选型思路:从物料性质倒推配置
硬度、脆性与韧性
对辊破碎机更适合中硬以下的脆性物料,如石灰石、石英砂、长石、陶瓷坯料、玻璃、炉渣、矿石样品等。硬度高但脆性大的物料同样可以破碎,只是辊面磨损会加快,需要把辊面材质和更换周期一并考虑。韧性大、纤维状或延展性强的物料不适合挤压破碎,料块会被压扁而不是断开,容易出现粘辊和堵料。
给料粒度与目标粒度
给料粒度通常需要控制在辊缝的若干倍以内,块度越大,咬入越困难,冲击载荷也越大。如果来料本身较粗,应先用颚式破碎机粗碎到较小块度,再进入对辊破碎机,形成两级破碎。目标粒度则决定了辊缝的调节范围和是否需要多道次破碎;要求的粒度越细,越要考虑是否改用细碎或研磨设备,而不是一味把辊缝调到最小。
污染控制与接触材质
实验室样品量小、价值高,铁污染往往是隐蔽问题。物料与辊面、侧板、刮板接触的部分如果使用普通碳钢,磨损后会把铁带入样品,影响后续元素分析。对铁含量敏感的场景,需要在订货时明确接触部件的材质要求,并确认清理是否方便、有无积料死角。这部分属于配置项,需结合物料性质及工艺条件确定。
处理量与运行方式
实验室设备多为间歇批次作业,一次处理几百克到几公斤,选型时不必追求大产能,而应关注小批量下的出料稳定性:给料少时会不会打滑,清理是否彻底。中试或小规模生产则要考虑连续给料的均匀性、电机功率余量和长时间运行的温升。两者侧重点不同,用同一套参数去选容易失配。
五、使用与维护中的高频问题
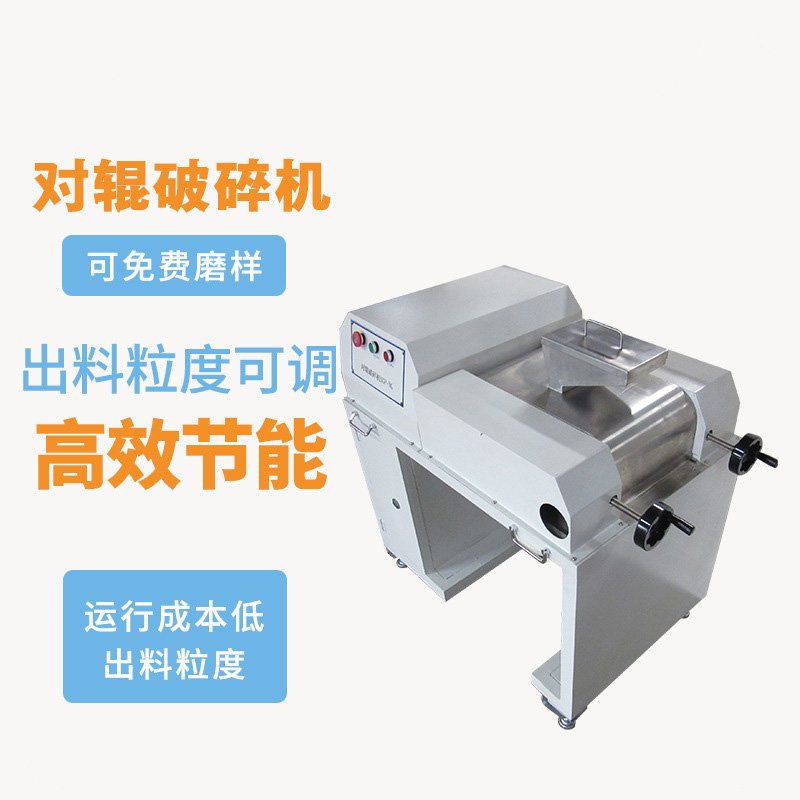
堵料是最常见的抱怨,多数与物料含水率高、给料过快或辊缝过小有关。湿粘物料会在辊面堆积,逐渐把有效间隙填满,表现为出料变细、产能下降、电机声音变沉。处理办法不是继续加大给料,而是控制入料水分、减少每次给料量、必要时分批破碎。
辊面磨损属于正常消耗,但磨损不均会造成出料粒度波动和辊面偏磨。日常应定期检查辊面是否有沟槽、崩边,两侧间隙是否一致,刮板是否贴合。发现出料中粗颗粒比例上升,先检查辊缝是否因磨损变大,再判断是否需要修磨或更换辊面。
交叉污染多发生在换料环节。破碎腔、辊面、接料斗和刮板上残留的细粉,会直接混入下一个样品。建议在换料时用少量待测物料“冲洗”一遍,或按物料类别固定使用同一台设备;对痕量分析场景,清理流程应写入作业规范,而不是只靠操作者经验。
粉尘控制也容易被忽略。干法破碎必然产生粉尘,给料口和出料口如果没有密封或除尘接口,粉尘既影响操作环境,也会造成细粉损失,进而影响样品代表性。在设备布置阶段预留除尘接口,比事后加装更省事。
还有一点常被忽视:设备在空转与带料运行时的声音差异,往往是最早的异常信号。操作人员若熟悉正常工况下的声音和电流表现,就能在堵料或辊面异常初期及时停机检查,避免小问题演变成拆机维修。
六、与前后工序的配合
比较典型的流程是:颚式破碎机粗碎—对辊破碎机中碎—缩分—盘式或振动研磨细磨。对辊环节的出料粒度越稳定,缩分时的分样误差越小,后续研磨的负荷也越均匀。如果缩分后发现两份样品差异明显,往往要回头检查中碎环节是否存在过粉碎或粒度偏析。
对于只需要几毫米粒度的检测项目,对辊破碎机可以单独使用,不必再进入细磨;对于需要几十微米的分析样品,则应把它定位为预粉碎,把细磨交给专用的研磨设备。把每台设备放在合适的位置上,比追求单台设备“什么都能做”更现实。
流程衔接上还有一个细节:中碎与缩分之间的转运环节越短越好。多次倒运、敞口存放都会带来细粉飞扬和粒度偏析,让前面控制好的粒度分布重新变得不均匀。
七、关于湖南创未来机电设备有限公司
创未来机电是一家面向实验室与工业场景的粉体设备制造企业,产品线覆盖破碎、研磨、分散、混合与筛分等环节,可为不同物料和工艺提供成套配置。在破碎环节,公司提供对辊破碎机等设备,并能根据物料性质、目标粒度和污染控制要求,协助确定辊面形式、接触材质与配套流程。
公司同时提供选型咨询与售后支持,具体型号、参数与配置以实际沟通和确认的技术方案为准。更多信息可查看关于创未来,或通过官网联系方式页面与我们沟通物料情况和粒度要求。
选型时不妨先用少量物料做一次试破:记录给料粒度、辊缝设定和出料中粗细颗粒的比例,再判断是否满足下一道工序。对辊破碎机的能力边界其实很清晰,把它放在合适的位置上,比反复调整参数更能解决问题。