真空干燥箱并不是把样品放进密闭腔体、抽到低压力就一定能得到理想结果。真正影响干燥效率、样品外观和批次一致性的,是物料耐温能力、溶剂性质、装载厚度、搁板传热以及真空系统匹配等条件。先判断物料能不能用真空干燥,再讨论设备结构和操作参数,选型才不会停留在腔体尺寸和标称温度上。
先判断物料:真空干燥箱适合解决什么问题
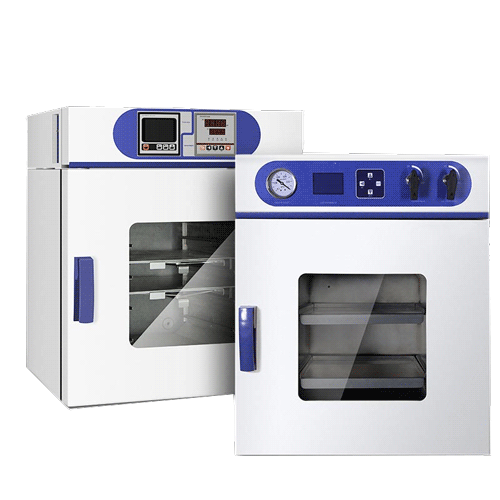
在真空干燥箱的实际使用中,降低腔体压力可以让水分或溶剂在较低温度下汽化,同时减少氧气对热敏、易氧化物料的影响。它适合对温度敏感、易氧化、含有机溶剂或需要回收溶剂的物料,也常用于粉末、颗粒、多孔材料和结构件的低温脱水。但真空并不等于低温,物料实际温度仍由搁板、夹套和辐射传热决定,不能只看仪表显示的真空度。
判断物料适配性时,至少要把以下信息说清楚:
- 物料形态是粉末、颗粒、滤饼、浆料还是成型件,是否容易起泡、飞溅、结壳或开裂;
- 初始含水量或溶剂含量、目标残余量,以及允许的干燥终点判断方式;
- 耐温上限、软化点、玻璃化转变温度,是否对局部过热敏感;
- 溶剂是水、有机溶剂还是混合体系,是否需要冷凝回收、防爆或尾气处理;
- 物料是否易氧化、易吸潮、含尘,是否要求洁净出料和防止交叉污染。
这些信息会直接改变设备配置。含有机溶剂的物料要关注密封材料、真空泵兼容性和溶剂回收,不能把水汽工况的经验直接套用;浆料若抽真空过快,内部水分可能剧烈汽化,造成起泡、喷溅甚至污染真空管路,通常需要通过小试确定抽气速率和升温顺序。对于需要保持多孔结构的物料,真空干燥与冷冻干燥的边界也要提前区分,不能把普通真空干燥当成冷冻干燥使用。
哪些物料要谨慎:真空干燥的边界条件
真空干燥箱并不是所有物料都适用。低软化点、低熔点或容易在搁板上熔融铺展的物料,要先确认允许温度与支撑方式;表面容易结壳的浆料,如果升温过快,内部水分被封闭在壳层下面,可能出现鼓泡、开裂或干燥不均。对这类物料,薄层装载、分段升温和延长恒温段往往比单纯提高真空度更有意义,具体参数仍需结合物料性质及工艺条件确定。
强腐蚀性介质、易升华或易冷凝的组分、含大量低沸点溶剂的体系,需要重新评估内腔材质、密封件、真空泵和冷凝回收方案。粉尘很细的物料要防止抽气时被带入管路;含可燃溶剂或可燃粉尘的工况,则要把防爆、接地、排放和联锁要求提前纳入设备方案。把物料安全信息留到设备到厂后再讨论,往往会增加改造成本。
还有一种常见误判是把真空干燥当作冷冻干燥。冷冻干燥依靠物料中的水分先冻结,再在低温低压下升华,关注的是冰点、冻结速度和升华界面;普通真空干燥主要依靠液态水或溶剂在减压下蒸发。两者对物料结构、温度程序和设备配置的要求不同,若目标产物需要保持蓬松孔隙或生物活性,应先做工艺验证,再决定设备路线。
真空度不是越低越好:温度、传热与干燥终点要一起看
降低压力可以降低液体的沸点,但干燥速度并不只由真空度决定。真空环境下气体对流减弱,热量更多依靠搁板接触传导和辐射传递。若物料铺得很厚、托盘与搁板贴合不好,表面可能已经干了,内部水分仍未迁移出来;此时继续提高真空度,未必能缩短时间,反而可能让表面结壳或让热敏成分受热更久。判断工艺时,应把搁板温度、物料实际温度、腔体压力和冷凝器温度放在一起看。
温度均匀性要用装载后的状态来评估,而不只是看空箱指标。搁板不同位置、上下层之间、靠近门体与靠近真空口的位置,传热条件可能不同。对少量样品,建议记录代表性点位的温度;对生产批次,应明确允许的温度偏差和装载方式。升温过快还会造成溶剂暴沸或物料表面硬化,因此分段升温、分段抽真空往往比一步到位更稳妥,具体曲线需结合物料性质及工艺条件确定。
干燥终点同样不能只靠固定时间。可以结合称重、定时取样、尾气冷凝量观察和压力回升情况综合判断,但每种方法都有适用边界:称重适合实验室小样,压力回升对系统泄漏和物料放气较敏感,取样则要防止样品在暴露过程中吸潮。真空泵选型也不只是看极限真空,还要看抽气速率、耐水汽或溶剂能力、维护周期和与工艺管路是否匹配;泵前面是否加冷阱、过滤器,要根据溶剂和粉尘情况决定。
结构决定使用边界:箱体、搁板、密封与真空接口
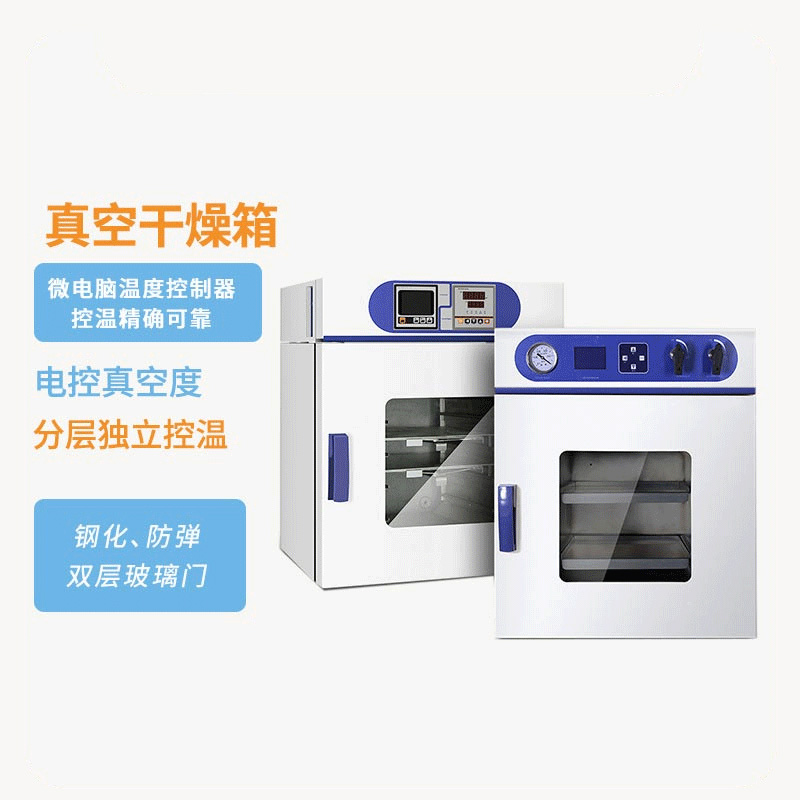
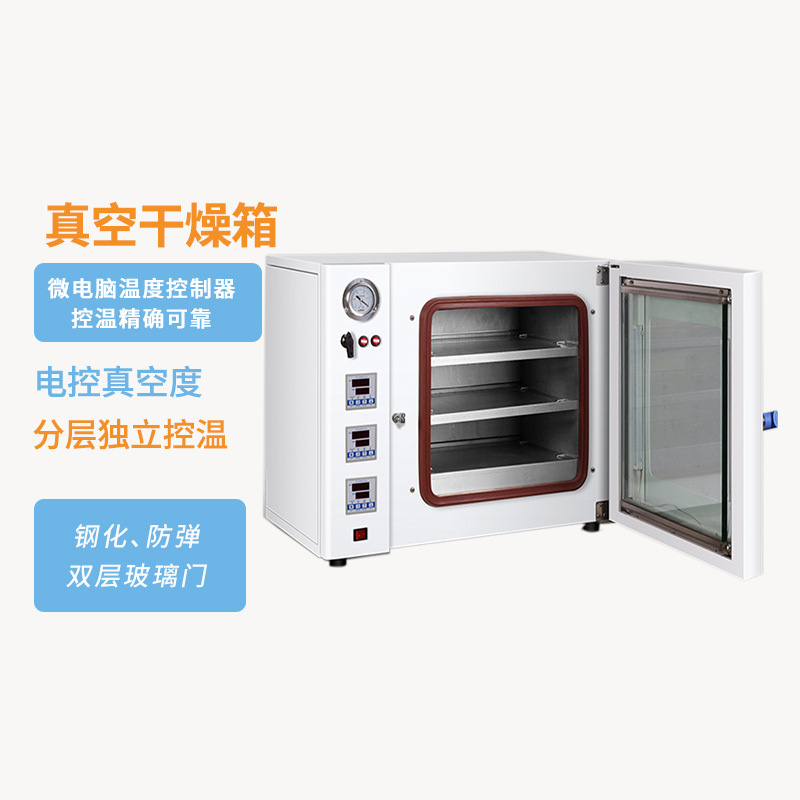
箱体结构影响清洁、装载和真空保持。内腔转角、焊缝、搁板支撑方式如果容易积料,换品种时就会增加清理难度;对粉尘较多的物料,真空口需要合理的过滤和防倒吸设计,避免细粉进入管路。搁板不仅承重,还承担传热任务,平整度、与加热面的贴合、托盘材质都会影响干燥均匀性。采购时应把物料托盘、料盘尺寸和实际装载方式一起提出,而不是只报一个腔体容积。
密封和接口是容易被低估的部分。门封材料要与工艺温度、溶剂类型相容,密封面要保持清洁,夹紧力要均匀;真空接口的位置、口径和数量会影响抽气路径,也影响清洗和放气操作。若需要回收溶剂,冷阱或冷凝器的换热面积、收集瓶位置和排放方式要提前确认。控制系统的价值不在于屏幕大小,而在于温度程序、超温保护、真空联锁、报警记录和权限管理是否满足实际使用。
把工艺条件转成设备核对项,可以用下面这张表作为沟通提纲。
| 核对项 | 需要问清楚的问题 | 对结果的影响 |
|---|---|---|
| 物料与装载 | 粉末、颗粒、浆料还是成型件?托盘厚度和单批重量是多少? | 影响传热路径、起泡风险和批次一致性 |
| 溶剂与回收 | 以水、有机溶剂还是混合体系为主?是否需要冷阱和尾气处理? | 影响真空泵、密封件、安全与排放 |
| 温度边界 | 物料允许的最高温度、升温速率和恒温时间如何确定? | 影响热敏成分、外观和干燥终点 |
| 真空与泄漏 | 空载、满载下的抽气时间和压力保持要求是什么? | 影响干燥效率与终点判断 |
| 清洁与共用 | 换品种时内腔、搁板、门封和管路如何清理? | 影响交叉污染与维护成本 |
装载和操作:同样一台设备,结果为什么会差很多
装载厚度是最直接的操作变量。料层越厚,水汽或溶剂从内部迁移到表面的路径越长,表面又最先受热,容易出现外干内湿。托盘应平整、与搁板接触良好,装载时留出气流和抽气通道,不要遮挡真空口和温度探头。液体或浆料不宜装得过满,防止抽真空时起泡溢出;粉末要防止被气流带起,必要时加盖或使用防尘结构。具体装料量需通过小试和批次验证确定。
操作顺序也会改变结果。先升温还是先抽真空,取决于物料是否易氧化、溶剂是否易暴沸以及是否允许短暂接触空气。对易起泡物料,缓慢抽气和分段升温通常更安全;对易氧化物料,先建立真空再升温可能更有利。放气时也要避免高速气流冲击粉体。设备运行记录应包含装载量、搁板温度、真空度、抽气时间、异常情况和出料状态,这些记录比单次经验更有助于稳定工艺。
同一批次中,不同托盘、不同位置的物料状态可能并不相同。判断工艺是否稳定,不能只看平均值,还要观察边缘与中心、上层与下层的颜色、含水率和手感差异;如果差异明显,应先调整装载方式和传热条件,再考虑延长干燥时间。
清洁与维护同样属于工艺的一部分。残留溶剂、粉尘和密封面上的颗粒会影响下一次抽真空,甚至造成密封老化或交叉污染。换品种时应确认内腔、搁板、门封、真空管路和冷凝器的清理范围;真空泵按说明书维护,冷阱及时除霜或排液。若发现抽气时间明显变长、压力波动或同一工艺下样品颜色变化,应先排查泄漏、密封和物料状态,不要直接延长干燥时间。
从实验室到生产:把样品量换算成有效装载
选型时不能只用腔体容积估算产量。有效装载取决于搁板面积、托盘高度、料层厚度、物料堆积密度和允许的周转时间。实验室阶段可以用小样确定温度上限、真空范围、装载厚度和终点判断,再按放大后的有效搁板面积推算批次量;放大后热传导路径、开门取料时间和真空泵恢复时间都会变化,因此需要做满载或接近满载的验证。对多品种共用的设备,换产清理和交叉污染风险也应计入评估。
生产型设备还要核对现场条件:电源、场地承重、真空泵放置、排风或尾气处理、溶剂回收容器、噪声和维护空间。若物料含有机溶剂或可燃粉尘,应提前与设备厂家沟通防爆、接地、联锁和排放要求,不能等设备到厂后再补。验收时建议记录空载和装载状态下的温度分布、真空保持、报警功能、急停与门联锁,以及清洗后的恢复情况。上述项目需结合物料性质及工艺条件确定,不宜照搬其他物料的参数。
询价时提供的信息越具体,方案越容易落地:物料名称和形态、溶剂种类、初始与目标含湿量、单批装载量、允许温度、真空要求、是否回收溶剂、现场公用工程和防爆要求。若资料暂时不完整,可以先做小试或提供样品,由厂家协助判断工艺边界。设备不是孤立产品,真空泵、冷阱、管路、控制系统和操作培训都会影响最终使用效果。
湖南创未来机电设备有限公司(创未来机电)面向实验室和工业客户提供真空干燥设备及相关粉体处理设备,关注物料适配、操作安全与交付后的技术支持。具体型号、腔体尺寸、搁板配置、真空系统和回收方案需结合物料、溶剂、装载量与现场条件确认,可查看关于创未来了解公司情况,并通过联系方式页面获取沟通入口。