树脂粉体在实验室里往往不是“磨细”这么简单。热塑性树脂在剪切和碰撞中升温,可能软化、粘连;热固性树脂对受热历史更敏感,局部过热可能影响后续固化行为。再加上静电、吸湿和金属污染,同一套球磨参数在不同树脂上很容易得到完全不同的结果。
因此,讨论树脂球磨机,不能停留在“配多大罐、转多快”。更有效的顺序是:先确认树脂的热行为、目标粒度和污染边界,再看设备能提供怎样的温控、介质组合、清洗方式和批次重复性。具体型号与参数,仍需结合物料性质及工艺条件确定。
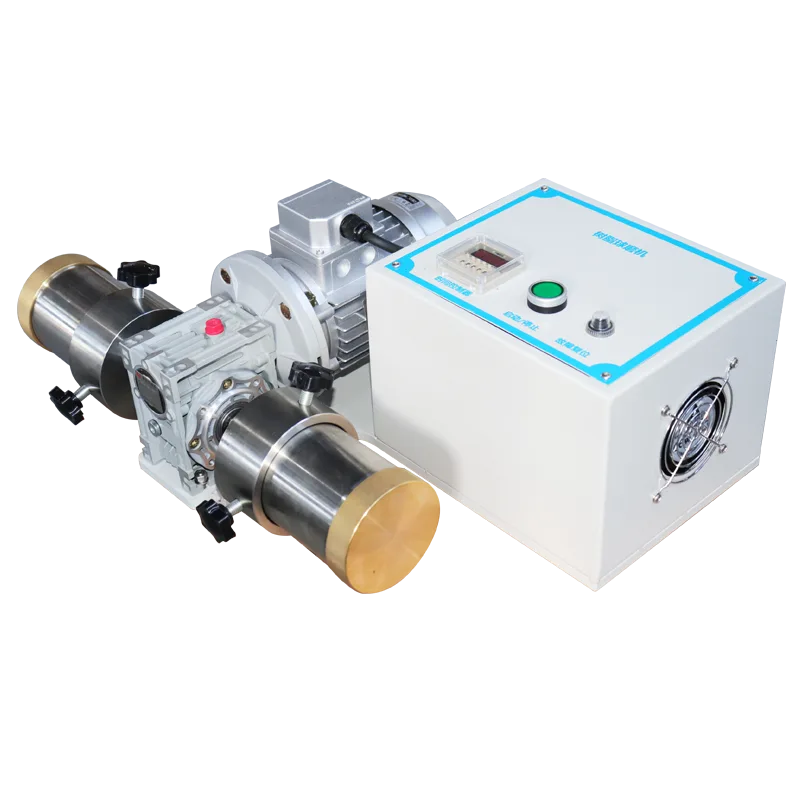
一、树脂粉体研磨难在哪里:热、黏、静电与污染
树脂的软化点或玻璃化转变温度,是判断研磨窗口的起点。接近这一温度时,颗粒变软、延展,碰撞不再以脆性断裂为主,细磨效率下降,还可能出现片状化或粘壁。
粒径变小后,比表面积和表面能上升,颗粒容易团聚。如果磨罐内温度控制不好,刚产生的细粉会重新黏在一起,出现“越磨越粗”的表观现象。静电则会让干法树脂粉体吸附罐壁、筛网和取样器,既影响回收率,也干扰粒度检测。
污染风险常被低估。研磨球和罐体在长期摩擦中会产生磨损,金属离子、陶瓷碎屑或清洗残留都可能进入样品。若树脂还要用于电气绝缘、光学、医疗或高纯应用,污染边界应在选型前明确,而不是等设备到位后再补救。含玻纤、矿物填料的树脂磨蚀性更强,对介质和罐体材质的考验也更大。
目标粒度也要与树脂状态一起看。若只追求更小的D50,而不规定分布上限和团聚比例,细粉可能在高比表面下迅速重新聚集。对于后续要干粉混合、喷涂、压片或注塑的树脂,流动性、松装密度和分散状态有时比单一粒度值更重要。对吸湿性强的树脂,进料前的状态可能比设备参数更影响重复性。
水分同样不能忽略。吸湿后的树脂更容易粘壁,也可能在密闭磨罐中改变气氛,影响研磨和取样。进料前是否干燥、干燥到什么程度,应通过小试观察粘壁、出料和粒度重复性来确定。
二、球磨过程如何发生:理解受力,才能判断设备是否匹配
从工作原理看,树脂球磨机一般由磨罐、研磨球、传动与控制部分组成。磨罐运动带动研磨球,对物料形成冲击、挤压和摩擦,使颗粒产生裂纹并逐步细化。树脂球磨机并没有脱离这一基本过程,差别主要在能量输入、温控接口、密封方式、材质选择和清洗便利性上。
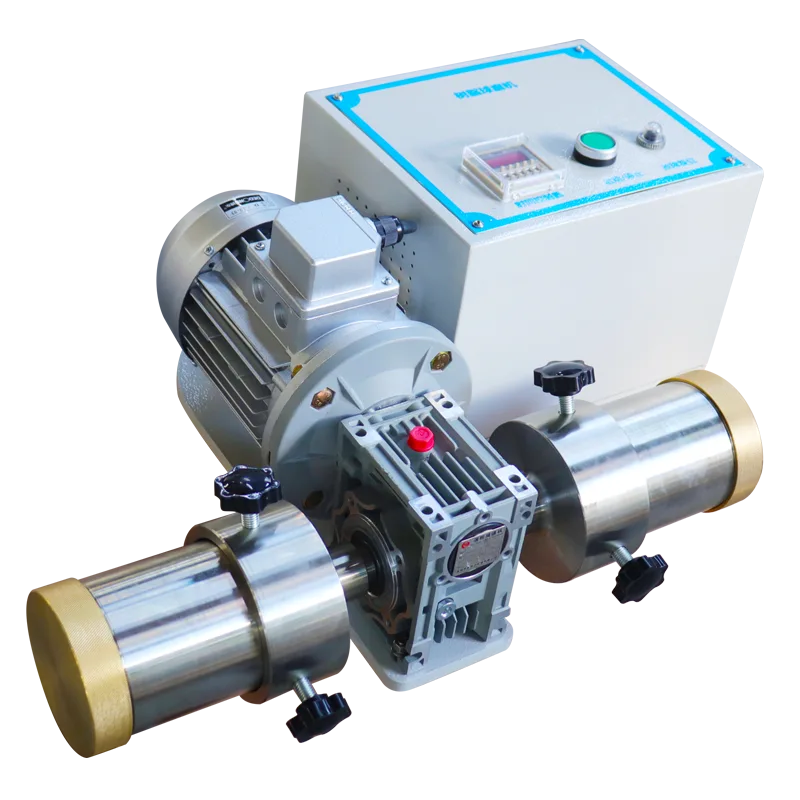
对树脂而言,冲击和摩擦是双刃剑。没有足够能量,粒径降不下来;能量过强,热和磨损又会上来。所以判断设备是否匹配,不应只看“能不能磨细”,还要看它能不能在可接受的温升和污染水平下,稳定地重复同一结果。
采购沟通时,可以重点问清几个结构问题:磨罐如何密封,取样和卸料是否方便,研磨介质如何分离,接触物料的材质有哪些选择,温度测量点在哪里,清洗是否需要拆罐。这些问题看似琐碎,却直接影响后续实验效率和数据可比性。
实验室常用的批次式操作,还会把装料、卸料、清罐和取样方式带入结果。同一台设备,如果每次装料量差异很大,或清罐不彻底,粒度数据也可能出现看似“设备不稳定”的波动。选型时应把操作流程一并考虑,而不只是比较铭牌上的容量和转速。若磨罐容积与常用装料量不匹配,设备即使能转,也未必能在高效区运行。
三、温控:树脂球磨的第一约束
在树脂球磨中,温控通常比转速更值得优先讨论。球磨输入的能量除用于产生新表面外,很大一部分会转化为热;树脂导热性差,热量不易散出,磨罐中心和壁面附近可能形成温差。
温度升高的后果不只是“样品变热”。热塑性树脂可能软化、粘壁、结块,出料时难以清理;热固性树脂可能提前发生部分反应,使后续固化、流动性或力学性能偏离预期;含助剂体系还可能出现助剂迁移、挥发或降解。温度过高时,细颗粒团聚还会抵消研磨效果,表现为粒度曲线不再下降。
温控手段需要组合使用,而不是只加一个冷却夹套。降低转速、缩短连续研磨时间、采用间歇运行、控制装料量、预冷研磨介质和环境、增加温度监测,都可能比单纯提高冷却能力更直接。是否配置夹套、低温附件或气氛保护,需要结合树脂的软化点、批量、目标粒度和现场条件与厂家确认,不能假设所有树脂球磨机都适合低温研磨。
实验室阶段建议记录每批次的温度变化,而不是只记录最终粒度。如果测温点只能反映罐壁温度,应通过缩短取样间隔、观察粘壁和出料状态来辅助判断物料真实受热情况。对小批量实验,环境温度和磨罐预热状态也会造成批次差异,最好在记录中注明。
还要区分“环境温度低”和“物料温度低”。磨罐外壁温度低,不代表罐内粉体不升温;研磨球与颗粒之间的瞬时摩擦热,往往集中在接触点。对热敏树脂,分段研磨和中间冷却通常比一次性长时间连续研磨更稳妥。
四、研磨介质和罐体材质:把污染风险放在参数之前
介质和罐体材质决定了污染水平、磨损速度与清洗难度。树脂本身较软,但不少树脂粉体含有玻纤、碳酸钙、滑石粉等填料,磨蚀性并不低。介质选择要同时看密度、硬度、尺寸、形状和碎裂风险,不能只按“越硬越好”判断。
高密度大球能带来更强冲击,但也会增加发热和罐体磨损;小球数量多、接触面积大,可能有利于细磨,却更容易产生静电和吸附。实际选择应围绕目标粒径、允许温升和清洗方式做小试比较,具体级配需结合物料性质及工艺条件确定。
罐体材质方面,不锈钢、陶瓷、聚合物等方案各有适用边界。需要确认其耐溶剂性、耐磨性、是否与树脂或助剂发生反应,以及清洗后是否容易残留。对金属离子敏感的应用,可优先评估非金属内衬或陶瓷方案,但也要考虑陶瓷的脆性、导热性和成本。供应商提供的材质说明、磨损情况和清洗建议,应落实到实际样品验证中。
清洗不是附属功能。树脂粉体容易附着在磨罐死角、密封面和介质缝隙中,若清洗不彻底,下一批样品可能混入上一批的细粉或助剂。选型时应观察拆装是否顺手、接触面是否可检查、介质能否彻底分离,以及清洗剂是否会与树脂发生作用。对多品种实验室,建议把清洗流程和换批检查写成固定步骤,减少人为差异。
五、装料、球料比、转速和时间:四个参数要一起调
装料量、球料比、转速和研磨时间相互牵制,单独优化某一项,很容易把问题转移到另一项。装料过满,磨球运动空间不足,混合和冲击都会变差;装料过少,单批产量低,能量利用率也不高。
球料比提高通常能增加碰撞频率,但发热、介质磨损和卸料难度也会上升。转速提高可以缩短达到目标粒度的时间,却可能带来更高温升和更明显的静电。延长时间是最容易被滥用的手段:粒径可能先下降后反弹,树脂的热历史也在累积。
下表只表示定性趋势,不能替代实验参数。
| 调整方向 | 可能收益 | 需要警惕 |
|---|---|---|
| 提高转速 | 缩短研磨时间,提高细磨效率 | 温升、磨损、静电和噪声增加 |
| 提高球料比 | 增加碰撞频率 | 发热、介质磨损、卸料困难 |
| 延长研磨时间 | 降低部分颗粒粒径 | 团聚、过磨、热历史累积 |
| 增加装料量 | 提高单批产量 | 磨球空间不足,混合不均 |
比较不同方案时,应固定其他变量,并同时记录粒度、温升、收率和清洗状态。只看某一时刻的粒度值,很容易把“暂时分散”误判为“已经磨细”。如果温升先到上限,粒度尚未达标,应先调整装料、介质或间歇方式,而不是继续加时间。
也不要直接照搬文献或同行参数。树脂牌号、填料比例、进料粒度和设备结构不同,最优组合就会变化。小试的目的不是找到一个永久参数,而是确认设备在哪个操作窗口内能稳定运行。
六、从样品到设备:一套可执行的选型与验证清单
选型前先把物料信息整理清楚,比先问设备价格更有价值。
- 树脂类型、软化点或玻璃化转变温度、是否含填料及助剂;
- 进料粒度、目标粒径及分布、允许的过磨比例;
- 单批用量、连续或间歇操作、预计日处理量;
- 允许温升、接触材质限制、清洗剂和交叉污染要求;
- 样品是否怕静电、吸湿或氧化,是否需要惰性气氛。
小试时建议分阶段取样,记录温度、粒度、松装密度、流动性、静电和外观。只看最终D50不够,粒径分布、团聚比例和出料状态往往更能说明工艺是否稳定。如果样品量很少,也要保留空白清洗验证,避免上一批残留影响判断。
设备配置方面,优先确认可清洁性和可重复性:磨罐与介质是否容易拆洗,密封件是否耐清洗剂,取样是否具有代表性,控制参数能否记录和复现。放大时不要只按容积线性放大,能量输入、散热面积、装料率和介质运动状态都会变化,建议逐级验证。
可以每组小试只改变一个变量,先确定温升可接受的上限,再寻找达到目标粒度所需的能量输入。若温升先超限,继续提高转速或延长时间通常没有意义。设备供应商提供的参数表可以作为起点,但最终应以自己的样品数据为准。
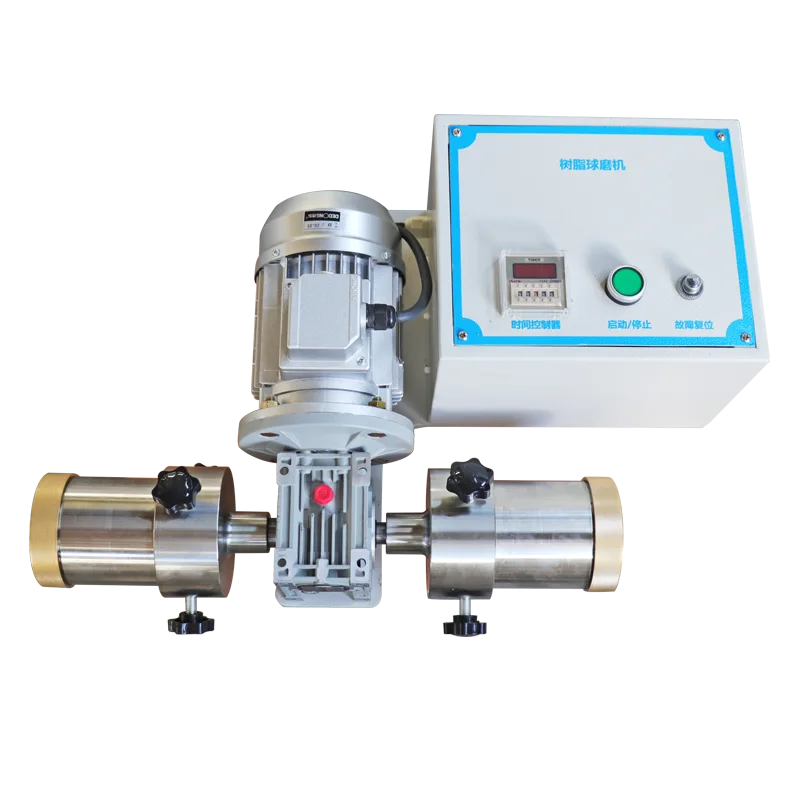
最终验收可以围绕三件事:目标粒度是否达到且分布可控,温升是否在树脂允许范围内,批次之间是否具有重复性。任何一项不稳定,都不应只用“再磨久一点”来掩盖。
湖南创未来机电设备有限公司的业务覆盖粉体研磨、粉碎、分散、混合和筛分设备。在树脂球磨机项目中,建议把树脂特性、目标粒度、允许温升、清洗要求和现场条件一并沟通,再确定磨罐材质、介质方案与温控配置;具体参数需以样品试验和工艺确认为准。