粉末冶金压坯烧结后出现批次间色泽不一致、密度偏低,陶瓷样品在排胶阶段就开裂,磁性材料退火后性能离散——排查时这些问题常被先归因到配方和原料,但继续追下去,炉内的气氛历史与温度历史往往才是更直接的影响因素。真空气氛炉(箱式气氛炉)把抽真空与通入可控气氛两种能力放进同一个箱式炉膛,正是围绕这类对氧、对水汽、对升温曲线敏感的材料处理需求设计的。理解它的工作逻辑,比记住一串参数更能帮助实验室人员和工艺工程师做出合适判断。
一、材料到底怕什么:气氛需求从哪里来
同样是“通氮气保护”,不同材料对炉内残余氧的容忍度可能相差很远。铜基或铁基粉末压坯在高温下对氧化敏感,表面一旦生成氧化物,烧结颈的形成就会被推迟;硬质合金、活性金属以及部分电子材料对氧和水汽更为挑剔,微量水汽就足以让界面反应偏离预期;而某些陶瓷在排胶阶段真正需要的是把分解产物及时带走,气氛的“干净”与“流动”比绝对的低氧更重要。所以气氛方案不能脱离材料来谈,先确认材料在哪个温度区间怕氧、怕水、怕积碳,设备配置才有依据。
氧、水汽与残留碳氢化合物
炉膛内的有害成分通常来自三个方向:装料时随工件和料舟带入的吸附气体、保温材料与炉膛内壁在升温过程中释放的吸附物,以及气源本身携带的杂质。抽真空的作用是把前两者尽量抽走,通气的第一个作用往往不是“供气”而是“稀释与置换”。因此判断一台真空气氛炉是否适合某工艺,不能只看它能抽到多低的真空度,而要同时看它在换气阶段能不能把炉膛内残留的可挥发物快速带走,这取决于抽气路径的设计、炉膛容积与管路死角的多少。具体需要达到什么水平,需结合物料性质及工艺条件确定。
真空与气氛不是二选一
实际生产中更常见的做法是“先抽后充、边充边抽”。抽真空用于快速降低炉内氧分压并去除吸附水,随后充入惰性气体或还原性气体建立微正压,防止外部空气倒灌;在某些工艺阶段还会维持一定流量的动态换气,让分解产物持续排出。这套组合对气路和密封的要求,远高于单纯在常压下通保护气,也正是箱式气氛炉在结构上比普通箱式炉更复杂的原因。
二、真空气氛炉的结构逻辑:每个部件都在为气氛服务
箱式结构的便利在于装卸料和摆放料舟,但“箱”本身并不天然密封。一台真空气氛炉的可靠性,取决于几个相互牵连的部分能否协同工作:
- 炉膛与炉罐:决定装料空间、温度均匀区和可承受的压差,材质选择与气氛种类相关;
- 加热元件与布置方式:影响升温能力、温度分布和元件在气氛中的寿命;
- 保温层:既是热屏障,也可能成为吸气与放气的来源,其预处理工艺直接影响抽真空速度;
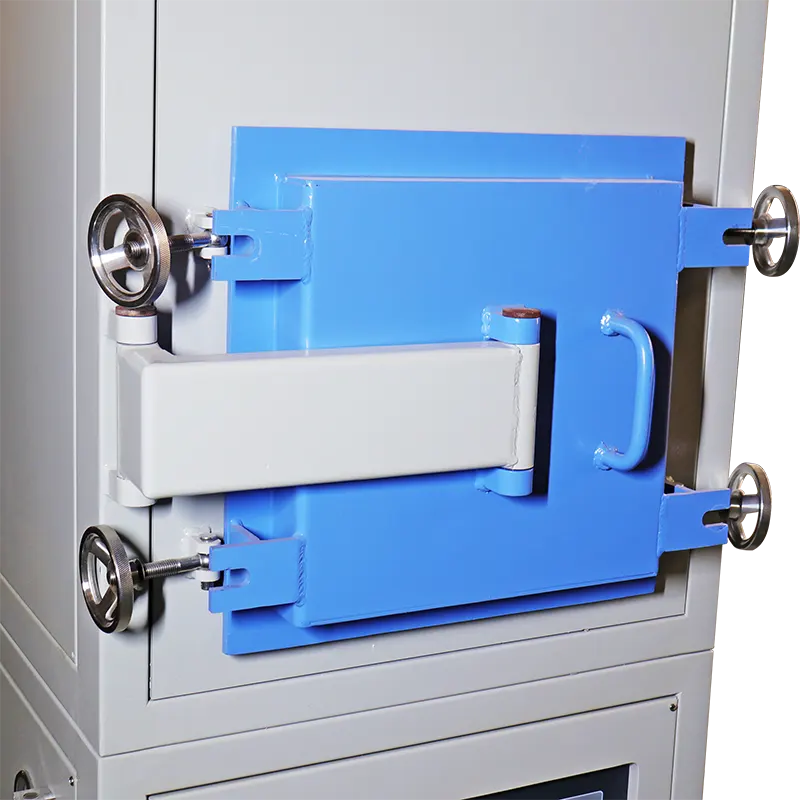
- 炉门与密封结构:法兰、密封圈、压紧方式是泄漏最集中的位置;
- 真空机组与管路:决定抽气速度、极限压力和排气路径;
- 进气与流量控制:决定气氛成分的稳定性与换气效率;
- 水冷与控制系统:负责把热量带走、把温度与压力按程序管理起来。
把这些部件放在一起看就会发现,真空气氛炉的“性能”并不是某一项指标决定的,而是密封、抽气、供气、控温四条链路共同作用的结果。任何一条链路存在短板,其余部分的投入都会被抵消:密封不良时提高气源纯度没有意义,抽气路径不畅时延长抽真空时间也只是事倍功半。
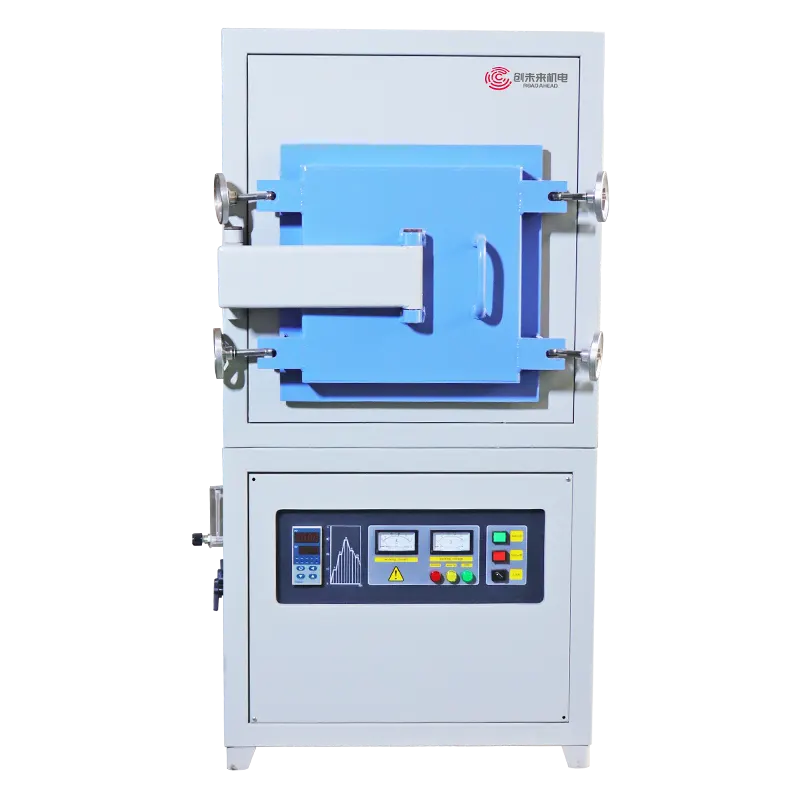
从使用角度看,箱式炉门的开合频率远高于连续式炉,每一次开炉都是一次气氛破坏与重建。因此炉门的密封面设计、密封圈的耐温与抗压扁能力,往往比说明书上的极限真空数值更值得关注。装料量大的场合,还要考虑炉门开启后的操作空间与料舟搬运方式,否则再好的气氛控制也会被频繁的开门操作稀释掉。
三、密封、泄漏率与换气:气氛纯度是被“守”住的
炉膛不可能绝对不漏,工程上能做的是把泄漏控制在与工艺相匹配的水平。空气渗入会同时带来氧和水分,二者的危害程度因材料而异:对易氧化金属,氧分压是关键;对某些陶瓷和高纯材料,水汽同样会导致缺陷。因此和供应商沟通时,与其只问“能到多少帕”,不如把问题拆成三件事:静态下压升有多快、动态换气时炉内氧含量与露点能否稳定、以及气路本身如何避免引入新的污染。
泄漏率、换气次数与流量怎么配合
在动态通气状态下,炉内最终杂质浓度取决于进气纯度、泄漏带入量和换气速率三者的平衡。提高流量可以降低残留浓度,但会带来气体消耗、炉温扰动和排气负担;降低流量则要求密封更好、炉膛更“干净”。这个平衡点没有通用答案,需结合物料性质及工艺条件确定,通常要在空炉调试和带料试烧中逐步摸索。值得注意的是,保温材料吸放气造成的“假泄漏”在升温初期十分常见,表现为真空度长时间上不去或露点居高不下,等炉膛烘透后又会自行改善,这与真正的密封失效需要区分对待。
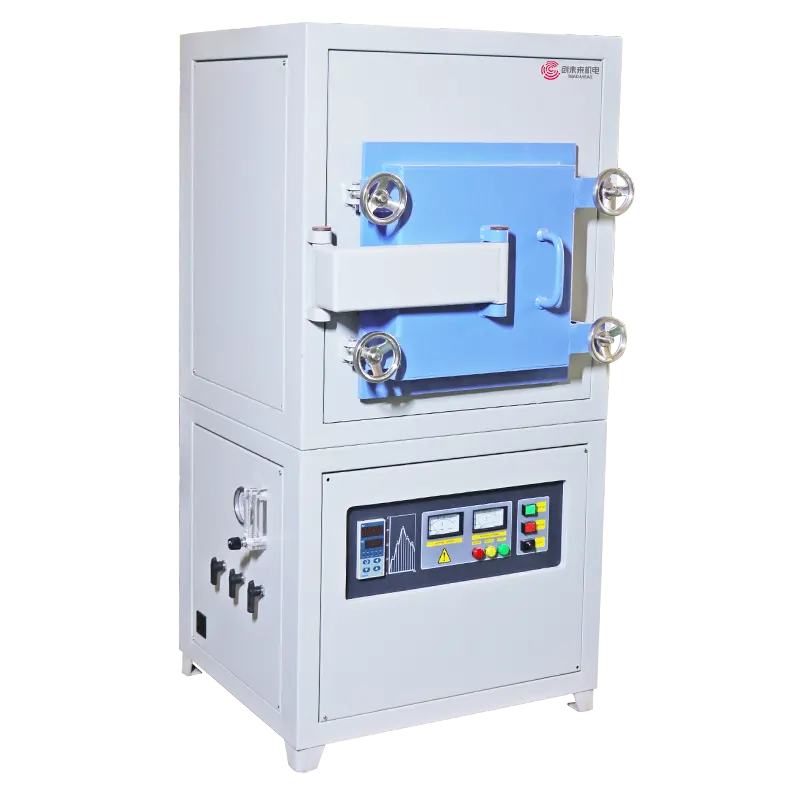
安全方面,含氢气氛或可能在降温阶段产生可燃气体的工艺,必须把排气、点火或稀释、联锁与报警一并纳入方案,并在调试阶段做完整的气密与置换验证。这类要求应在选型沟通时明确提出,而不是等设备到场后再补。
四、温度均匀性与升温程序:材料结果的另一半
气氛解决了“化学环境”,温度解决的是“物理过程”。烧结、退火、钎焊和排胶都依赖温度随时间的准确变化,而炉内不同位置的温差会直接转化为产品性能的分散。影响均匀性的因素包括加热元件的布置密度、炉膛形状与料舟的遮挡、热电偶的安装位置,以及升温速率本身——升温越快,炉膛内外与工件表里的温差越大,均匀性越难保证。
升温速率不是越快越好
对压坯和陶瓷坯体而言,升温阶段的排气与收缩最为剧烈,速度过快容易造成开裂、鼓泡或密度梯度;对厚壁或大装料量的工件,热量从表面传到心部需要时间,表面到达设定温度并不代表整体到位。合理的做法是把工艺拆成若干段:低温段慢速以完成排胶与脱水,中温段兼顾效率与均匀性,高温段保证保温时间足够让扩散充分进行。控温系统的程序段数量、升降温速率可调范围、以及是否支持分段保温,都是选型时需要确认的实际能力。此外,降温方式同样影响结果,随炉冷与强制冷却在组织和应力释放上的效果差别显著,需结合材料要求确定。
五、把工艺条件翻译成设备要求:选型确认清单
真空气氛炉的配置组合很多,选型时最有效的方法不是对比参数表,而是把自己的工艺需求逐条翻译成对设备的具体要求。下表列出常见的对应关系,可作为与技术人员沟通的提纲:
| 工艺需求 | 需要确认的设备条件 |
|---|---|
| 处理温度与保温时长 | 最高使用温度与长期工作温度的区别、加热元件类型、是否分区控温 |
| 气氛种类(惰性、还原性或含氢混合气) | 气路材质与阀件适配性、流量控制方式、排气与安全联锁 |
| 对氧和水汽敏感 | 密封结构与压紧方式、抽气路径、换气方式、可监测的氧含量或露点手段 |
| 装料尺寸与料舟重量 | 炉膛有效空间、料台承重、温度均匀区范围 |
| 升温与降温曲线 | 程序段数量、速率可调范围、冷却方式与冷却水配置 |
| 数据记录与追溯 | 温度、真空度与压力的记录方式、报警设置、数据导出能力 |
在此基础上,建议按以下顺序梳理自己的需求:先确定材料与目标组织或性能,再确定允许的杂质水平与气氛成分,然后确定装料量与生产节拍,最后才去匹配炉膛尺寸、加热功率与真空机组。顺序颠倒,很容易出现“设备指标很高但工艺用不上”或“某项关键能力缺失”的两种情况。
日常使用中容易被忽略的几个细节
- 密封圈是消耗件,开合次数多了会压扁、老化,泄漏往往是渐渐发生的,建议定期做压升检查而不是等产品出问题再排查;
- 炉膛内的残留物(飞溅的粉末、挥发物凝结)会持续放气,新炉或更换保温材料后应充分烘炉;
- 热电偶长期在高温和气氛中使用会漂移,应定期校准,否则温度曲线看着正常、实际已经偏移;
- 冷却水的水质与流量直接影响密封部位和电极的寿命,断水保护不可省略;
- 气瓶与管路连接处是常见的渗漏点,换气瓶后应做简单检漏再投入使用。
六、关于湖南创未来机电设备有限公司
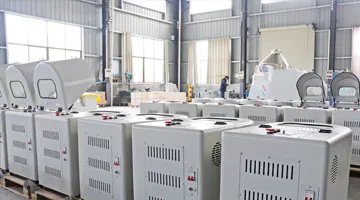
湖南创未来机电设备有限公司围绕粉体处理与热处理烧结工艺提供设备,其中烧结系列包含本次讨论的真空气氛炉(箱式气氛炉)。公司在设备配置上通常需要与用户的具体工艺对接,炉膛尺寸、加热方式、气氛与抽真空方案会随物料性质、装料方式和目标处理效果而调整,因此前期沟通中把材料特性、温度曲线和气氛要求说清楚,往往比事后改造更省时间。
如果您正在为实验室或小批量生产寻找合适的热处理与烧结方案,可以通过官网的关于创未来了解企业情况,或在联系方式页面获取沟通渠道,就具体工艺条件做进一步确认。