实验室里把少量粉体压成片,常被看成一道简单工序,直到出现裂片、粘模、片重不稳、脱模困难,才发现压片结果由物料状态、模具、装料、压力和操作节奏共同决定。全自动电动压片机的作用不是“替人用力”,而是把加料、压制、脱模等动作按设定节拍重复,减少人工操作带来的波动,让实验人员把注意力放到配方和工艺窗口上。
因此,讨论设备选型之前,先把“压不成”与“压不稳”分开:前者多与物料可压性、模具和压力匹配有关,后者常与装料一致性、设备重复性、清洁状态有关。把问题归因清楚,再去看全自动电动压片机的结构、配置和操作方式,选型才不容易跑偏。
实验室粉体压片常见问题:成型异常不只看压力
粉体压片出现裂片、掉边、表面麻点或粘模,操作人员容易先怀疑压力不够。实际上,压力只是成型条件之一。物料含水率偏高、粒度分布过宽、细粉比例大、润滑剂分散不均,都可能让片剂内部密度不一致;脱模时局部应力集中,就会出现层裂或边缘缺损。此时单纯提高压力,有时反而加重粘模或缩短模具寿命。
片重波动则更值得从装料和重复性找原因。实验室小批量压片时,人工加料容易忽多忽少,尤其是流动性一般、堆密度差异大的粉体,模腔填充高度稍有变化,片重就会跟着变化。全自动电动压片机通过固定节拍完成加料、刮平、压制和脱模,能减少人为差异,但前提是加料机构、模具和物料流动性相匹配,不能把自动化当成解决所有波动的万能钥匙。
还有一类问题是“能压出来,但不好检测”。片剂表面看似完整,内部却有微裂纹,后续搬运或测试时才暴露。这与物料弹性回复、保压时间、脱模方式有关。对实验室而言,记录每次压片的物料状态、模具规格、装料深度、压力设定和脱模表现,比只记一个“成功压力”更有意义。数据可追溯,后续放大或换批物料时才有一致性基础。
实验室压片还常遇到“样品太少,试不起”的矛盾。每次试压都消耗物料和模具清理时间,如果装料量、废片率和清料残留控制不好,实验节奏会被拖慢。全自动电动压片机在小批量场景中的优势,不只是自动化,而是让每次试压的条件更清楚、重复更方便;但装料量下限、清料方式和适用模具范围,仍需结合具体设备和物料确认。
全自动电动压片机的工作原理与结构关注点
全自动电动压片机以电力驱动加压机构,并通过控制系统把加料、压制、保压、脱模等动作联动起来。与手动压片相比,它的价值主要在重复性和操作节奏:同一组参数可以较稳定地复现,减少因人员力度、停留时间不同造成的偏差。具体动作顺序、可调参数和自动化程度,需要以设备说明书及实际配置为准,不能只凭“全自动”三个字判断。
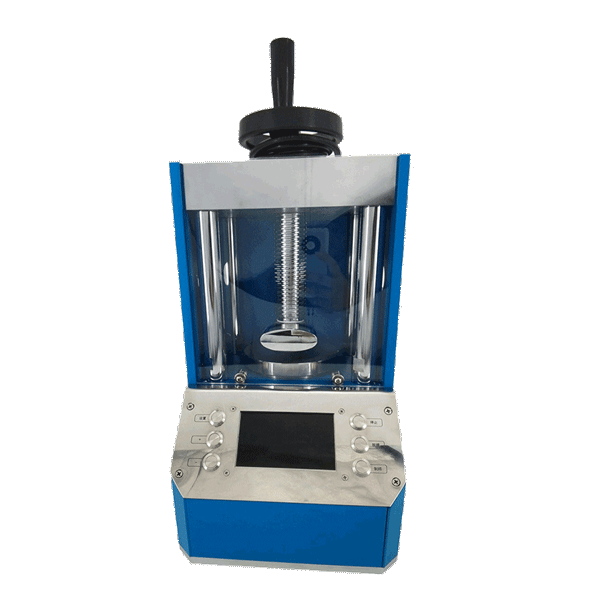
从加料到脱模的联动过程
典型流程中,模具先完成装料,刮料或加料机构将粉体填入模腔,随后冲头下行加压,达到设定条件后保持一段时间,再卸压、脱模并取出片剂。每一个环节都影响结果:装料不均会造成片重差异,加压速度过快可能让空气来不及排出,保压不足会影响片剂密度,脱模不顺则容易造成掉边。全自动电动压片机的控制逻辑应让这些动作可调、可重复,而不是一味追求快。
控制系统的价值在于把经验变成可记录的条件。压力、保压时间、装料深度、压片节拍等参数如果不能稳定设定,操作人员就容易被“手感”牵着走。选型时可关注参数显示、调节方式、异常提示和复位逻辑,但不必追求复杂界面。对实验室来说,能清楚知道当前条件、能重复上一次设置,比堆叠菜单更实际。
与物料接触部位和清洁便利性
实验室常压多种物料,换料清洁是否方便直接影响交叉污染风险。选型时要关注冲模、模腔、加料器、接料部件等与物料接触部位的材质、表面状态和拆装方式。结构越复杂,清洁死角可能越多;但过于简化又可能影响加料稳定性。对少量、多品种的实验场景,易拆卸、易观察、易清理往往比单纯追求高节拍更实用。设备说明中关于接触材质和清洁方式的内容,应在采购前确认。
影响压片质量的工艺条件:物料、模具与参数要一起看
物料状态
粉体不是越细越好压。粒度过细、流动性差时,装料容易架桥,模腔填充不稳定;含水率偏高会增加粘模倾向,含水率过低又可能让片剂脆性增大。润滑剂的选择和加入方式也会影响脱模与片剂强度,加入不足容易粘模,加入过量则可能削弱颗粒间结合。具体配方和预处理条件需结合物料性质及工艺条件确定。
环境湿度对压片也有影响,尤其对吸湿性粉体。湿度过高时,粉体表面可能发黏,粘模和架桥概率增加;湿度过低时,静电可能让细粉飞扬或附着。实验室应尽量保持压片区域环境稳定,并在记录中注明温湿度。若物料对湿度敏感,还需确认设备清洁后是否便于干燥,避免残留水分影响下一批样品。
装料深度、压力与保压
装料深度决定进入模腔的粉体量,是片重控制的基础;压力影响片剂密度和强度;保压时间则关系到空气排出和应力释放。三者不能孤立调整。片重偏轻时,先查装料和粉体流动性,再考虑压力;片剂出现层裂时,先看排气、保压和脱模,而不是只加压力。全自动电动压片机的参数设置应留出可调空间,并能记录关键条件,方便实验复现。
模具与润滑
模具规格要与目标片形、片径和厚度匹配,冲头与模腔的配合间隙、表面粗糙度和磨损状态都会影响脱模。模具磨损后,粘模和毛边可能逐渐加重,定期检查比出现问题后再处理更稳妥。润滑不足或润滑方式不当也会造成粘冲。需要注意的是,模具和润滑剂属于工艺系统的一部分,不能脱离物料和压片条件单独评价。
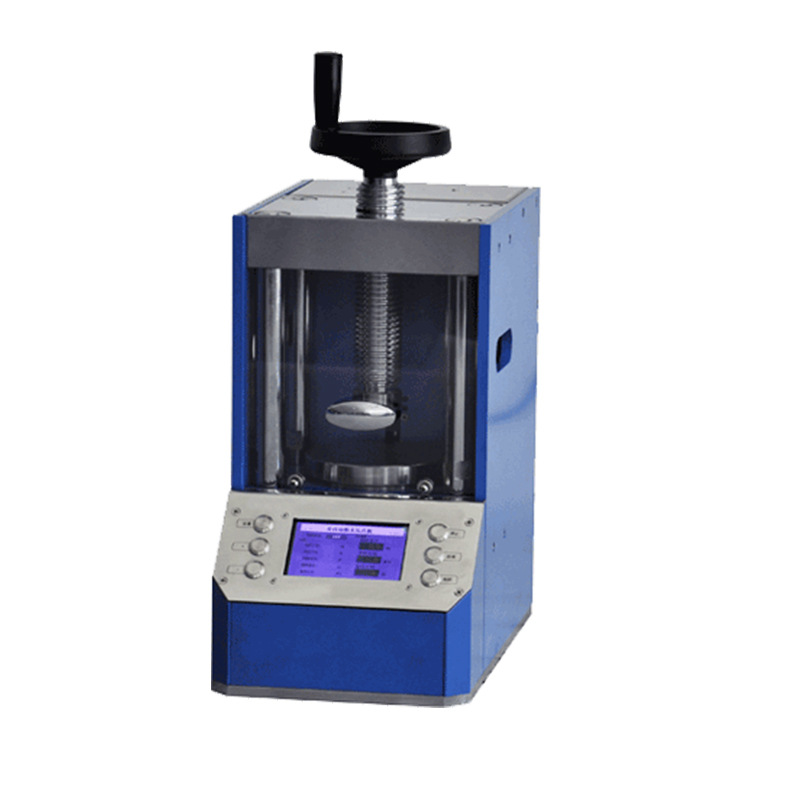
全自动电动压片机选型:把问题问在采购之前
选型时只问“最大压力是多少”不够。实验室压片往往批量小、物料变化多,设备能否适应不同粉体、换模是否方便、清洁是否彻底、参数是否可重复,都比单一指标更影响日常使用效率。
- 目标片形与尺寸:先明确片径、厚度、形状和片重要求,再讨论模具配置。不同片形对模具和压力条件的要求不同,需结合物料性质及工艺条件确定。
- 物料范围:列出常用粉体的流动性、含水率、腐蚀性和清洁要求,判断接触材质与拆装方式是否合适。
- 自动化程度:全自动电动压片机的加料、压制、脱模、计数等功能配置不同,应按实验节拍和操作习惯选择,不必为用不到的功能增加复杂度。
- 参数重复性:关注压力、保压时间、装料深度等是否便于设定和记录,控制逻辑是否清晰。可重复比“功能多”更重要。
- 清洁与安全:确认模具拆装、料斗清理、压力过载保护和操作防护是否便于实验室管理。
把这些问题整理成询价清单,比只比较价格更容易得到匹配方案。若物料尚未定型,可先用手动或小批量试压摸清可压性,再决定全自动电动压片机的配置。设备供应商能提供的模具匹配、操作培训和维护建议,也应纳入评估。
试压验收比纸面参数更能说明问题。可用实际物料在目标片径下连续压一批,观察片重波动、脱模顺畅程度、清料时间和模具拆装便利性。试压时不要只挑最容易成型的物料,也应验证日常会遇到的难压粉体。若供应商只能提供空机演示,至少应确认模具适配、操作逻辑和清洁方式;具体验收条件需结合物料性质及工艺条件确定。
常见异常排查与日常使用提醒
压片异常排查应遵循“先物料、再装料、后参数、最后模具”的顺序,避免一上来就大幅调整压力。下表列出常见现象与排查方向,具体原因仍需结合现场物料和设备状态确认。
| 现象 | 优先排查 | 处理思路 |
|---|---|---|
| 裂片、掉边 | 压力过高、保压不足、空气未排出、物料弹性大 | 降低加压速度,调整保压和脱模,检查物料含水率与润滑 |
| 粘模、粘冲 | 润滑不足、物料含水率偏高、模具表面状态 | 调整润滑和干燥条件,检查模具清洁与磨损 |
| 片重波动 | 粉体流动性差、装料深度不稳、加料机构状态 | 改善物料流动性,检查装料与刮料一致性 |
| 表面麻点 | 细粉团聚、模具表面粘附、清洁不彻底 | 过筛或改善分散,清洁模具并确认接触面状态 |
日常使用中,建议建立简单的压片记录:物料批次、含水率或预处理方式、模具规格、装料深度、压力与保压、环境湿度、异常现象。换料前彻底清洁,模具定期检查,避免带料存放。对全自动电动压片机而言,稳定的气源、电源和操作环境同样重要,具体要求应以设备说明书为准。
维护方面,冲头、模腔和加料部件应保持清洁干燥,发现毛刺、划痕或配合间隙异常时及时处理。压力系统、传动部位和控制元件的检查周期应参照设备说明书,不要等异常出现才维护。对多品种实验室,建立模具台账和清洁记录,比临时找工具更可靠。全自动电动压片机并不等于免维护,日常点检仍是稳定压片的一部分。
创未来机电的粉体设备与实验室压片支持
湖南创未来机电设备有限公司从事粉体研磨、粉碎、分散、混合和筛分设备相关产品与服务,关注实验室和工业粉体处理中的设备选型与工艺匹配。对于压片环节,公司可结合物料特点、目标片形和操作方式,协助用户确认全自动电动压片机的配置方向;具体参数与模具方案需结合物料性质及工艺条件确定。
如需进一步了解公司情况,可访问关于创未来;需要沟通设备配置、模具或交付事项,可通过联系方式与创未来机电联系。询价时提供物料名称、目标片径、单次批量、是否连续压片以及清洁要求,有助于更快确定合适方案。