在粉体实验室、医药中间体、食品添加剂或小批量精细化工生产中,V型混合机常被用来完成干粉与颗粒的均匀混合。设备外形简单、操作门槛不高,但现场经常遇到“转了很长时间,取样结果仍不稳定”的情况。原因往往不只是设备,而是装料量、物料特性、加料顺序、取样方法和选型边界没有一起考虑。围绕这些实际问题,下面结合V型混合机的结构与工艺逻辑展开分析。
为什么V型混合机容易出现混合均匀度波动
V型混合机的筒体由两个倾斜圆筒相交而成,物料在筒体旋转时被反复分成两股,再在交汇区域重新合并。这个过程中,物料主要依靠重力翻滚和对流,而不是高速剪切。也正因为结构简单,很多人会把“混合”理解为“转起来就行”,忽略了V形结构对装料量、转速和物料状态都比较敏感。
当装料过满时,筒体上部空间被压缩,物料难以形成充分的翻滚和交换,容易出现局部滞留;装料过少时,物料之间的接触概率下降,混合效率同样不理想。物料粒径、松装密度、流动性和含水量差异较大时,还会出现细粉下沉、轻粉上浮或微量组分聚集。此时即使延长混合时间,也未必能改善均匀度,反而可能加重离析。
因此,遇到均匀度波动,建议先把问题拆成三类:装料与转速是否合理,物料是否存在离析或团聚,取样是否具有代表性。只盯着设备参数,很容易漏掉真正的工艺原因。
V型混合机的结构原理与混合过程
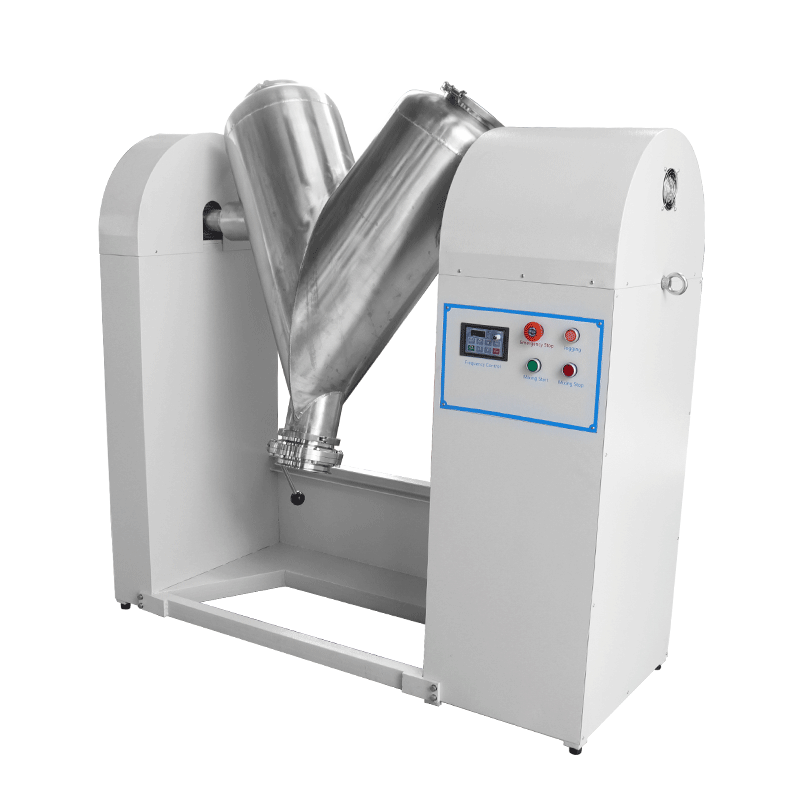
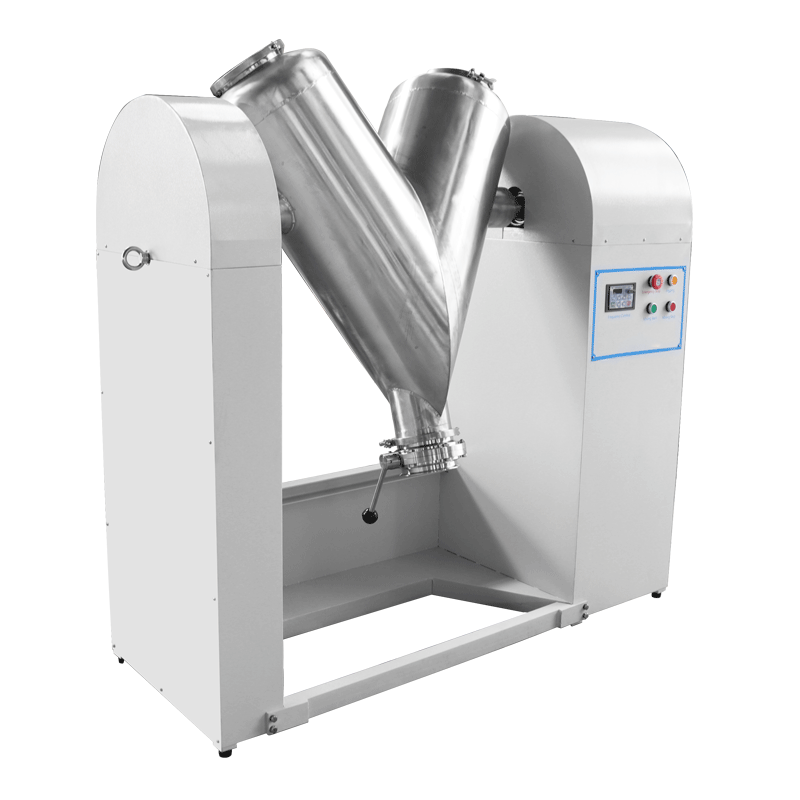
典型V型混合机由V形筒体、旋转轴、机架、驱动装置、进料口和出料阀等部分组成。筒体绕水平轴旋转,两个斜筒交替处于高位和低位,物料在重力作用下不断分流、汇合和翻滚。混合效果来自三个动作的共同作用:物料被筒体带起后回落,两筒物料在交汇区交换,局部物料在流动中相互穿插。
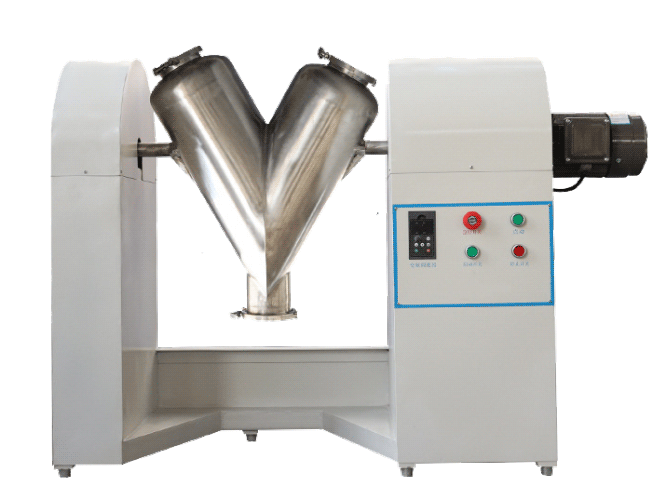
这种低剪切、以重力为主的混合方式,对易碎颗粒和热敏物料相对温和,适合干粉、颗粒及部分流动性较好的粉体混合。但它不是强制搅拌设备,对高黏、易团聚或需要喷加液体的物料,单靠筒体回转可能难以把结块打散。若工艺确有喷液、结团打散或特殊出料需求,应在选型阶段向厂家说明,由厂家结合物料特性评估是否配置相应辅助结构,而不是先买设备再想办法。
结构上还要关注出料阀形式、筒体内壁处理、密封和清洗可达性。出料不顺畅会造成残留,残留又会带来批次交叉污染;内壁有积料或死角,会让“新料混旧料”,取样结果自然不稳定。对于多品种、小批量场景,清洁便利性往往和混合能力同样重要。
装料系数、转速与混合时间:三个容易忽略的工艺参数
V型混合机的工艺调整,核心不是把参数设得越大越好,而是让物料在筒体内形成稳定的翻滚和交换。装料量、转速、混合时间三者相互影响,任何一个脱离物料条件,都可能导致均匀度不达标。
装料量:先看有效容积和松装密度
装料量不能只看筒体总容积,还要结合有效容积、物料松装密度和目标批量核算。装得过满,物料缺少翻滚空间,交汇区交换不充分;装得过少,筒体空间利用率低,物料之间碰撞和穿插机会减少。实际生产中,装料系数通常需要通过试验确定,并随物料流动性、粒径和密度差异调整。对于松装密度变化大的物料,更应按批次称量,而不是凭经验“看着装”。
转速:不是越快越好
V型混合机以低速回转为主。转速提高,物料被带得更高,翻滚看似更剧烈,但过高时物料可能贴壁或随筒体一起转动,反而削弱相对运动。转速偏低时,物料循环不足,混合时间会被动延长。若设备具备调速条件,建议在安全范围内做梯度试验,以取样结果判断合适区间;若转速固定,则更应通过装料量和混合时间匹配工艺。
混合时间:以取样结果确定终点
混合时间不足,物料尚未充分交换;混合时间过长,对某些粒径或密度差异明显的物料反而会增加离析风险。实际工作中,可以先设定一个较短时间取样,再逐步延长,观察均匀度变化趋势。达到目标后继续延长时间,如果均匀度不再提升甚至下降,就说明继续混合没有意义。
| 工艺因素 | 常见影响 | 调整思路 |
|---|---|---|
| 装料量 | 过满压缩翻滚空间,过少降低接触概率 | 按有效容积和松装密度核算,结合试验确定 |
| 转速 | 过高可能贴壁,过低循环不足 | 在设备允许范围内做梯度试验 |
| 混合时间 | 不足不均匀,过长可能离析 | 用多点取样确定混合终点 |
| 加料顺序 | 微量组分易团聚或分布不均 | 先预混或稀释,再与主料混合 |
| 物料状态 | 水分、静电和团聚影响流动性 | 控制环境湿度,必要时先过筛 |
加料顺序同样值得重视。微量添加剂直接投入大料中,容易在局部形成高浓度团块;先与少量主料预混,再逐步扩大,往往更有利于分散。对易吸湿物料,还应注意环境湿度和进出料时间,避免混合过程中吸潮结团。
物料特性如何影响V型混合机效果
同样的设备,混合不同物料时表现可能差别很大。判断V型混合机是否适用,不能只看设备参数,还要看物料的粒径分布、密度差、流动性、含水量、黏附性和易碎程度。
粒径与密度差异
粒径差异明显的物料在翻滚过程中容易发生渗滤,细粉向下填充,粗颗粒留在上部;密度差较大的组分也会出现分层倾向。对于这类物料,单靠延长混合时间往往不能解决问题,反而可能让离析更明显。更可行的思路是控制粒度分布、减少过大差异,或通过预混和合适的装料量缩短混合路径。
流动性、含水量与静电
流动性好的物料容易在筒体内快速流动,但也更容易在出料和取样时产生偏析;流动性差、易团聚的物料则可能形成死区,筒体回转难以充分打散。含水量偏高、静电明显的粉体容易黏附筒壁,造成残留和批次差异。对这类情况,应先判断是否需要对物料进行干燥、过筛或环境湿度控制,再讨论混合时间。
微量组分与易碎颗粒
低含量添加剂是混合均匀度验证的重点。由于目标组分占比低,取样点稍有偏差就可能得出不同结论,因此不宜只从一个位置取样。对于易碎颗粒,V型混合机的低剪切特性相对有利,但仍要控制转速和混合时间,避免颗粒在反复翻滚中破碎。若物料黏性很高、必须喷加液体或需要强剪切解聚,则应评估其他混合或分散设备,不能把V型混合机当成万能方案。
从实验室到小批量生产:V型混合机选型要点
选型时常见的误区,是先问“最大能做多少升”,却忽略实际批量、松装密度和混合均匀度目标。V型混合机的容积只是起点,真正决定是否好用的是有效装料范围、物料适应性、出料与清洁结构,以及后续验证是否方便。
先算批量,不只看总容积
同样标称容积的设备,装不同松装密度的物料时,实际批重量差别很大。采购前应明确单批最小和最大重量、物料松装密度、允许的装料范围,以及未来是否需要兼顾多品种。实验室机型还要考虑放大问题:小试的转速、装料量和混合时间不能简单按比例放大,最好通过相似物料和取样方法逐步验证。
再看材质、出料与清洁
与物料接触部分的材质、内壁表面状态、出料阀形式和密封结构,都会影响残留与清洗。多品种共用设备时,应关注是否便于打开、清理和检查;对粉尘较大的物料,还要评估进出料口的密封和除尘衔接。对于易燃易爆粉尘,应结合现场条件评估接地、防爆和操作规范,不能仅凭设备外观判断安全性。
最后确认验证方式
选型阶段就应约定混合均匀度验证方法,包括取样点数量、取样位置、样品处理和判定标准。只在出料口取一个样品,很难代表整个筒体内的物料状态。合理的做法是在筒体不同位置或不同出料阶段取样,结合目标组分的允许偏差判断。若厂家能提供试料或工艺沟通,应尽量用真实物料验证,而不是只用状态接近的替代粉体。
操作与验证:让V型混合机稳定复现
设备到位后,建议把装料量、加料顺序、转速、混合时间和取样方法写成可执行的操作记录。每次更换物料或批量变化时,不要直接套用旧参数,而应重新确认装料范围和混合终点。取样时尽量避免只取表层或出料初期物料,多点、分阶段取样更能反映真实均匀度。
清洁与维护同样影响长期稳定性。出料阀、密封处和筒体转角若有积料,会在下一批次中慢慢释放,造成看似“偶发”的均匀度问题。定期检查筒体内壁、阀门动作和驱动部件,记录异常噪音、温升和残留情况,有助于把问题控制在批次之外。对混合均匀度要求高的工艺,建议保留验证样品和操作记录,便于后续追溯。
均匀度不合格的排查顺序
可以按“先看取样,再看装料,再看物料,最后看设备”的顺序排查。先确认取样工具、取样点和样品处理是否一致;再核对实际装料量与批次记录;随后检查物料是否吸潮、结团或粒径发生变化;最后才检查转速、混合时间和设备内部是否有积料。这样的顺序能避免一上来就调整设备参数,把简单问题复杂化。如果近期更换了物料供应商,也要把粒径分布、松装密度和流动性变化纳入比较,固定其他条件做对比试验,才能判断问题来自设备、工艺还是原料。
关于湖南创未来机电设备有限公司
湖南创未来机电设备有限公司专注于粉体研磨、粉碎、分散、混合和筛分设备的研发与制造,可为实验室、中试和小批量生产场景提供设备选型与工艺沟通。公司围绕粉体处理的实际问题,重视设备结构、操作便利性和后续服务,产品信息可在关于创未来页面了解。
如果您正在评估V型混合机的容积、装料范围、出料结构或物料适应性,可结合真实物料与目标批量进一步沟通。更多联系方式请见联系方式页面。