滚筒不锈钢球磨罐在实验室辊式球磨中常被看作配套件,但它直接接触物料、研磨介质和清洗溶剂,罐体材质、密封状态、内壁光洁度与容积匹配都会影响研磨结果。实际选型时,只确认“有没有不锈钢罐”并不够,还要判断物料是否腐蚀罐体、是否怕金属污染、浆料是否易粘壁、单批需要多大装料量,以及清洗和更换是否方便。
如果目标是比较不同配方或获得可重复的粒度分布,罐体应与研磨介质、转速、装料量一起考虑。下面围绕滚筒不锈钢球磨罐的结构、材质、密封、介质匹配与维护展开,把选型问题拆成可核对的指标。
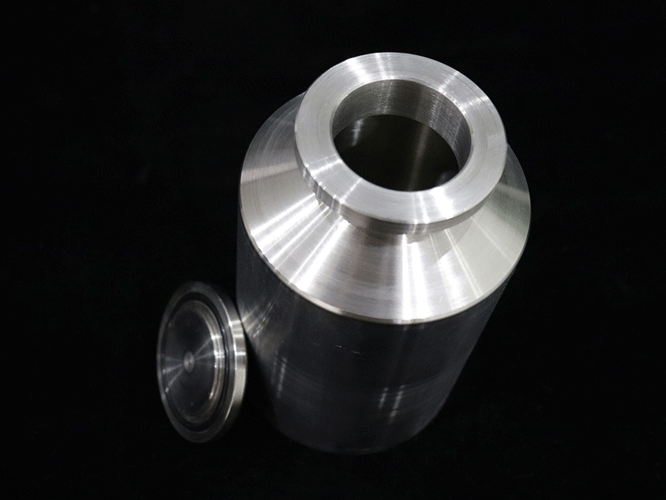
一、滚筒不锈钢球磨罐在实验室辊磨中承担什么角色
辊式球磨机通过托辊带动罐体旋转,罐内介质被提升后落下,对物料产生冲击、摩擦和剪切。罐体既是承载容器,也是能量传递的边界。罐体圆度、内壁粗糙度、端盖密封和装料空间会改变介质运动状态,进而影响粒度、粒度分布和批次重复性。
罐体不是简单容器:内壁、端盖与密封共同影响结果
内壁若有明显刀痕、焊缝凸起或粘附层,介质运动会被扰动,细粉也容易挂在壁面,导致出料不完全和交叉污染。端盖密封不严时,细粉会进入密封面,湿法研磨还可能渗漏。对于需要频繁换样的实验室,罐口大小、拆卸步骤和清洗死角比单纯追求壁厚更值得关注。
哪些场景适合优先考虑不锈钢罐体
不锈钢罐体通常适合处理对普通陶瓷或塑料罐体不耐受的物料,也便于做湿法浆料和常规清洗。是否真正适用,要看物料酸碱盐特性、是否含卤素、是否对铁离子敏感,以及工艺是否允许金属接触。强腐蚀体系、超高纯度电子材料或强磨损矿样,不能仅凭“不锈钢”三个字判断,需要结合材质牌号、内壁处理和实际浸泡试验确认。
罐体还要与辊磨机托辊间距、转速范围和定位方式匹配。罐体直径变化后,同样的托辊转速对应的线速度会改变,研磨效果不能直接照搬。更换罐体时,应重新确认装料量、介质配比和运行时间,避免只换容器却沿用旧参数。
二、材质与结构:滚筒不锈钢球磨罐选型先看四件事
同样的罐体外形,不同材质、壁厚、开口和密封形式会带来完全不同的使用体验。采购前把以下四项与供应商确认清楚,比只看容积更有效。
材质与物料相容性
不锈钢是一个大类,不同牌号在耐蚀性、硬度和加工性能上有差异。若物料含水、含酸或含盐,应确认罐体材质是否适配,并要求供应商说明与物料接触部分的具体材料。对铁离子敏感的配方,应先做小样浸泡或研磨对比,观察颜色、纯度或电化学指标是否变化。材质证明、内壁处理方式和焊接部位处理也应在采购前问清,不能只用“食品级”或“工业级”作模糊判断。
容积、壁厚与装料空间
罐体容积要与单批物料量、介质体积和研磨时间匹配。装得太满,介质提升空间不足,冲击弱且温升快;装得太少,介质相互碰撞多,罐壁磨损和无效能耗增加。实验室常用做法是先按经验确定填充率,再通过小批试验观察粒度曲线和出料状态。壁厚影响刚性、重量和传热,过重会增加托辊负荷和装卸难度,过薄则要关注长期变形与噪声,具体限度需结合设备条件确定。
密封结构与开口形式
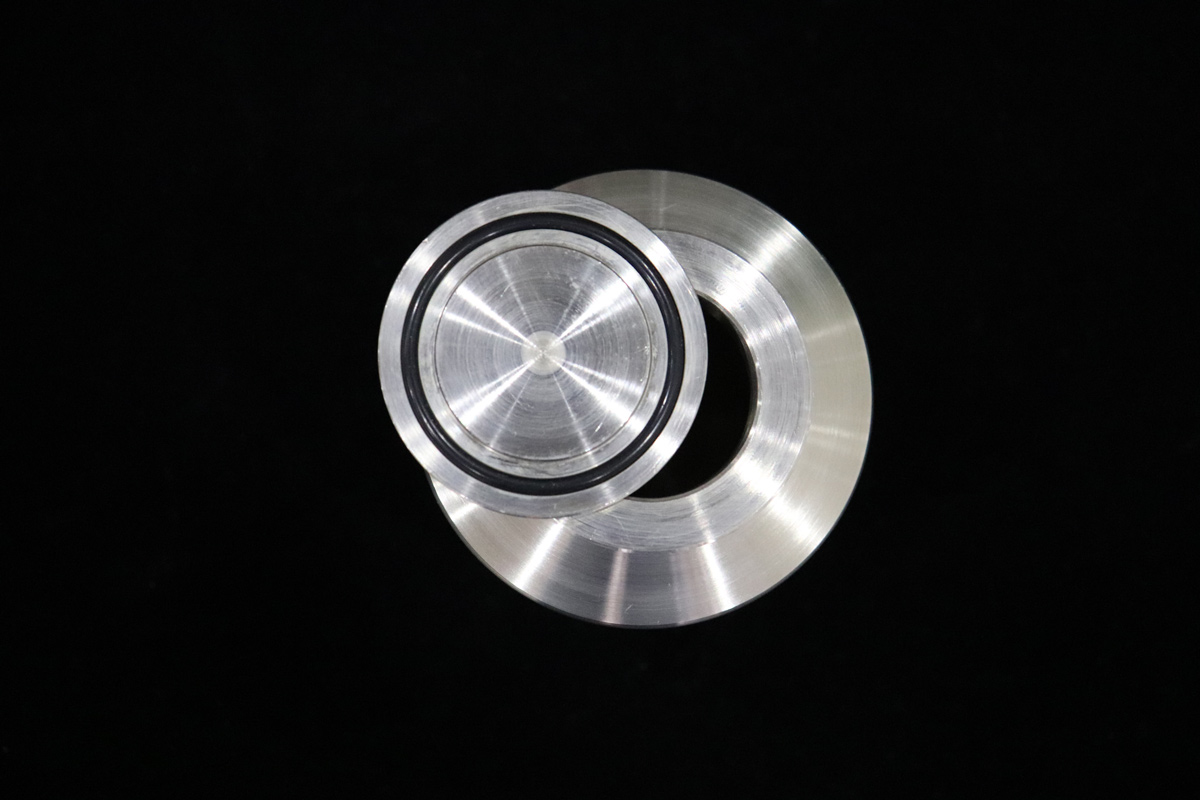
干法研磨要防止细粉从端盖缝隙逸出,湿法研磨要防止溶剂渗漏。密封圈材质需与溶剂和物料相容,压缩量要合理,既不能过松,也不能紧到难以拆装。螺口、法兰压紧、卡箍等开口形式各有维护特点,采购时应实际模拟装料、倒料和清洗步骤,确认手套操作是否方便,密封面是否容易清理。需要通气、取样或测温的工艺,还要确认接口位置不会与托辊或机罩干涉。
内壁状态与清洗便利性
内壁越平整,残留越少,但过度抛光会增加成本,也可能掩盖真正需要控制的表面缺陷。更实际的做法是检查焊缝、转角、螺纹和密封槽是否容易积料,问清推荐的清洗剂、清洗温度和干燥方式。不同物料交替使用同一种罐体时,应建立清洗验证方法,例如空白溶剂研磨、擦拭检查或粒度空白测试,而不是只凭目视判断。
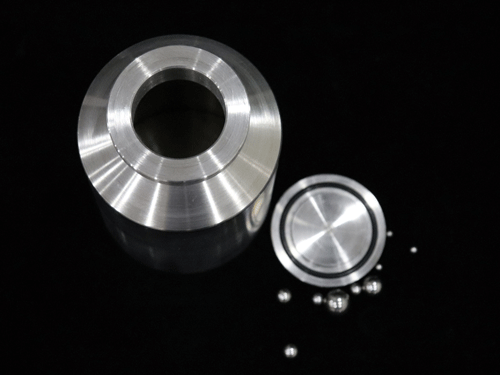
三、研磨介质、装料比例与转速如何匹配
罐体确定后,研磨效果主要受介质、装料和转速影响。三者不是独立参数,改变其中一个,往往需要重新调整另外两个。
球料比与填充率
球料比高,单位物料获得的碰撞次数增加,但介质占用空间也增加,单批装料量下降,磨损和温升可能上升。填充率过高会削弱介质抛落行程,过低则降低碰撞概率。实验室放大前,建议固定罐体、介质和转速,只改变球料比或填充率,记录粒度、比表面积、温度和回收率,找出既满足目标粒度又便于操作的范围。具体数值不能脱离物料硬度和设备条件直接套用。
介质密度、直径与数量
介质直径大,单个冲击能量高,适合粗颗粒破碎;直径小,接触点多,有利于细磨和窄分布,但需要更长时间。介质密度影响冲击力和磨损,密度高的介质未必适合软物料或热敏物料。介质与罐体材质还应匹配,避免一方磨损过快。选用不锈钢罐时,要同时确认介质是否会在罐壁留下难以清除的嵌入物,尤其是较软金属或涂层物料。
转速与临界转速
辊式球磨的转速通常用临界转速的百分比描述。转速过低,介质只在罐底滚动,研磨效率有限;转速过高,介质可能贴壁旋转,冲击作用反而下降,温升和罐体负荷也会增加。实际转速需结合罐体直径、介质填充率和物料状态确定,不能只看电机铭牌。若出现出料变粗、温度异常或噪声增大,应回查转速、装料量和介质是否发生变化。
每次调整参数后,应保留物料批号、罐体编号、介质使用次数和清洗记录。研磨是随时间累积的过程,单次结果正常并不代表长期稳定;同一罐体连续运行后,介质磨损、密封老化和内壁状态都可能变化,定期复核比凭经验长期不变更可靠。
湿法研磨还要关注浆料黏度与固含量。黏度过高时,介质运动受阻,罐壁和介质表面容易包覆物料;固含量过低则单位体积物料少,研磨效率下降。可先做小范围固含量对比,观察流动性、沉降和粒度变化,再确定装料量。干法研磨则要关注扬尘、结团和出料回收,罐口与密封结构应便于清理。
四、实验室常见问题:污染、粘壁、漏料与温升
污染问题往往来自多个位置:罐体内壁、密封圈、螺纹和清洗工具。对痕量元素分析,应区分物料本身背景与罐体引入的污染,必要时做空白研磨。清洗后不要立即密封潮湿罐体,残留水分可能让下一次配料失真,也可能加速密封件老化。
粘壁与物料性质、含水量、静电和研磨时间有关。湿法浆料粘壁时,可检查固含量、分散剂和装料量;干法细粉粘壁时,可关注是否研磨过度、罐体是否带静电以及出料方式是否合理。不要用提高转速来强行解决粘壁,转速提高可能使温升和磨损更明显。
漏料通常与密封面异物、密封圈压缩量、端盖变形或装料过满有关。发现渗漏时应立即停机,清理密封面并检查密封圈是否膨胀、硬化或切口。每次装配前确认密封面干燥、无颗粒,比事后增加拧紧力更有效。
温升来自介质碰撞、摩擦和物料变形。热敏物料应降低填充率、缩短连续研磨时间或采用间歇冷却,并记录罐体表面温度与环境温度。若温升伴随气味、颜色变化或压力升高,应停止研磨,先判断是物料反应还是密封问题。
批次重复性差时,不要急着更换整机。先核对装料量、介质数量、清洗后残留、密封圈压缩和托辊转速,再检查物料含水率是否稳定。实验室研磨量小,称量误差和挂壁损失占比更高,操作记录越细,越容易找到波动来源。
五、采购与使用核对清单
把需求写成可核对的清单,能减少反复试样和沟通成本。
- 物料名称、硬度、粒度、含水量、酸碱盐特性及是否对金属离子敏感。
- 目标粒度、粒度分布要求、单批装料量和每天预计批次。
- 干法还是湿法,溶剂或分散介质是否与密封圈、罐体材质相容。
- 罐体容积、开口形式、密封方式、接口需求及可拆装重量。
- 研磨介质材质、直径、密度和预计填充率,是否由同一供应商配套确认。
- 清洗方式、清洗剂、干燥条件及不同物料间的防交叉污染要求。
- 是否需要材质说明、内壁处理说明和到货后的尺寸、密封检查方法。
- 设备托辊尺寸、转速范围和罐体放置方式是否匹配。
- 易损密封圈、备用罐体或专用拆装工具的供应周期。
到货后先做空罐运转和密封检查,再用水或空白介质做清洗验证,最后才进入正式物料。记录罐体编号、介质批号和清洗日期,有助于出现异常时快速追溯。
六、从罐体到整机:创未来机电能提供的配合
湖南创未来机电设备有限公司围绕粉体研磨、粉碎、分散、混合与筛分设备开展研发和制造,能够就罐体容积、开口、密封、介质配置与辊磨机匹配进行沟通。对于实验室用户,建议把物料性质、目标粒度、单批量和清洗要求一并说明,再确定罐体方案,而不是先定容积后补工艺。更多公司情况可查看公司介绍。
如果现有辊磨机需要配套罐体,或同一物料要在不同设备间放大,可把设备参数、现场照片和试验记录整理后,通过联系方式与创未来机电沟通。涉及腐蚀性物料、痕量金属污染或特殊密封要求时,应先提供物料安全数据和小样试验条件,便于双方确认可行的材质与结构。
选罐体时,不妨把“能否洗干净、能否装得稳、能否重复出结果”放在与容积同等重要的位置。先做小批验证,再固定操作记录,往往比频繁更换设备更容易找到稳定的研磨窗口。