反复球磨:目标区间凑够了,细粉也多了
化验室要一段 200-300 目的粉料,常见的做法是先用滚筒球磨机磨一段时间,停机取样,再用标准筛检验:落在目标区间的收下来,粗的重新装回桶里接着磨。磨过几轮,目标区间的量确实凑够了,可筛出来的细粉也明显多了一截,最后还得再分流一次。整个过程里设备反复启停,桶盖反复开启,粉尘飞扬和物料吸潮的机会也跟着增加。
这种"磨过头"的现象通常被叫作过粉磨。球磨本身是一个概率过程,筒内的研磨介质对物料施加冲击、挤压、摩擦与剪切,哪一颗物料被撞到、被撞几次都不固定。粒度大的颗粒更容易被打碎,进入细粒级之后继续被磨的效率会下降,但并没有停下——物料仍然在筒内被反复提升、抛落、挤压。结果是粒度分布整体向细端拉长,而不是朝着某个窄区间收敛。
问题就出在控制方式上。把"磨"和"筛"分成两道工序,粒度控制只能依靠经验判断磨料时间,再通过事后检验来验证,中间没有任何机制把已经达标的颗粒从研磨区里摘出来。
粒度分布为什么会越磨越宽
球磨过程中的粒度分布变化有它自己的规律。开始阶段粗粒多,介质撞击的命中率高,粗端下降得很快,中间粒级逐渐堆积;继续磨下去,中间粒级开始被推向细端,分布曲线上目标区间的占比先升后降。也就是说,"再多磨一会儿"并不等于"目标区间的粉会更多",在某个时间点之后,多磨出来的主要是细粉。
目标区间越窄、越靠细端,这个窗口就越短。200-300 目这类要求明确上下限的物料,靠人工掌握磨料时间往往需要反复试磨,且同一批物料在不同批次之间的一致性和操作者的经验关系很大。
磨筛机把筛分搬进了筒体内部
湖南创未来机电设备制造有限公司的磨筛机(筛磨机)提供的正是另一种思路:设备由球磨滚筒、筛网系统、进料系统、收料系统四个部分组成,物料在球磨过程中边粉碎边过筛,达到粒度的物料经过筛系统筛出,筛出的物料由收料系统收集,物料则由进料系统连续送入。产品页把适用场景写得很直接——需要粉碎到特定粒度、想得到某个特定区间(例如 200-300 目)的物料,用磨筛机就比较合适,同时可以减少不必要的反复球磨。
从设备分类上看,它属于滚筒球磨机系列中的一个分支。与常规滚筒球磨机相比,区别不在筒体本身的研磨动作,而在于筒体上多了一套分级通道:研磨与筛分在同一台设备、同一个筒体内同时进行,出料不再依赖"停机—取样—再决定"的循环。
产品页对定做方式也做了说明:磨筛机一般按客户要求定做,由客户提供需要粉碎的粒度范围、粉碎仓体积和粉碎仓材质三项条件。这三项基本决定了设备的核心配置,后面的章节会展开。
球磨滚筒与筛网系统
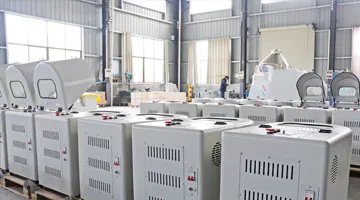
从产品页的结构照片上可以看到,磨桶由带密排筛孔的分段与未开孔的实心段拼接在一起,各段之间通过环形卡箍类紧固件连成一整段筒体,外部还有可开启的防护罩。未开孔段是主要的研磨容积,研磨介质在这里被提升、抛落,完成对物料的冲击与摩擦;带筛孔的分段则是分级通道,物料一旦细到能穿过筛孔,就直接脱离研磨区。

磨桶上带密排筛孔的分段与未开孔段交替拼接,筛孔规格随目标粒度区间确定,具体配置以对应产品页面为准。
筛孔孔径是这套结构里最需要提前定下来的一项。它和研磨介质的球径、筒体转速的作用不同:介质级配和转速影响的是"磨得多快",筛孔尺寸影响的是"哪一档颗粒能出去"。客户提供的粉碎粒度范围,最终就是通过筛板规格落到设备上的。同一台设备更换筛板后可对应不同的出料上限,但筛板属于按粒度定做的部件,配置需要在下单阶段确定。
进料系统与收料系统
进料部分采用上置料斗,物料经料斗进入筒体端部的送料机构,再通过空心轴进入磨桶内部。这种中部或端部旋转进料的结构,是磨筛机能实现"边进料、边研磨、边出料"的前提——筒体在旋转状态下仍能持续接收新物料。

磨筛机的进料料斗、空心轴进料结构与筒体端部支撑,具体配置以对应产品页面标注为准。
收料部分设在磨桶下方,是一个漏斗形的收料斗。穿过了筛孔的物料在重力作用下落入收料斗,再经出料口排出设备。参数表中给出的出料口离地高度是 MS-30 为 480mm、MS-60 为 580mm、MS-100 为 530mm,MS-200 该栏以"~"标注。这一栏在采购时容易被忽略,但它直接决定接料容器、周转桶或输料管路怎么衔接,如果下游已经有固定的接料方案,需要提前把这栏放进确认清单。
筒体转起来之后,物料在筒内经历了什么
翻看磨筛机的工作原理说明,主干过程与滚筒球磨机是一致的:工作时筒体内的研磨介质和物料一起随筒体转动被提升到一定高度,在重力作用下脱离筒壁沿抛物线下落,物料在研磨介质的冲击作用,以及介质滚动、滑动产生的摩擦和剪切作用下被粉碎。磨筛机在这套过程之外,多了一段由筛板完成的分级。
抛落、摩擦与筒体转速
筒体转速决定了介质的运动形态。转速偏低时,介质主要沿筒壁滚动、滑动,研磨以摩擦和剪切为主;转速提高后,介质被带到更高位置再抛落,冲击作用增强。转速继续上升并达到某个程度,介质会被离心力贴附在筒壁上随筒体一起旋转,抛落动作消失,研磨效果反而变差。
参数表里四个规格的变频转速分别是 10-72、10-68、10-58、10-58 r/min,可以看出上限随磨桶直径增大而降低——桶径越大,同样的转速对应更高的线速度,允许的上限也就越低。这组数字给出的是运行强度的可调范围,具体用哪一档转速,还需要结合物料硬度、脆性、目标粒度、介质级配和装料量共同确定,同一台设备在不同工况下并不通用一个转速值。
筛板孔径决定了哪些颗粒可以离开
筛板的作用体现在出料的判定方式上。物料在筒内被反复提升抛落,颗粒尺寸随着研磨推进不断变小;当颗粒细到能穿过筛板的孔径时,它会随物料流进入筛缝、落入下方的收料斗。没有达到这一尺寸的颗粒继续留在筒内参与下一轮循环。这样一来,离开设备的物料在粒径上就有了一个上限,而这个上限由筛板孔径决定。
这里有一个容易被误解的地方:筛板控制的是出料的最大粒径,不是粒度分布的下限。细粉依然会在研磨过程中产生,只是它们不会在筒内被继续反复研磨到更细的程度,而是尽快被筛出、尽快离场。如果目标区间的下沿也有明确要求,还需要同时从进料粒径、介质级配、转速和装料量几个方向去调整,单靠更换筛板解决不了。
连续进料意味着物料在筒内的停留时间是可控的
进料系统连续进料,出料端连续出料,两者之间由筛板孔径和研磨速度连接起来。物料在筒内的实际停留时间,取决于进料速率、筒体转速、介质装填状态以及筛板的通过能力。降低进料速率、提高转速或缩小筛孔,物料在筒内停留的时间都会变长,出料也更细;反过来则更快更粗。实际处理能力与物料特性、目标粒度区间和运行方式有关,需要结合具体工况确定,无法脱离物料条件单独给出一个数字。
参数表里的四档规格,分别对应哪些条件
磨筛机的技术参数共列出四个规格,覆盖 10L 到 66L 的装料量范围。把这几组数字放在一起看,比单独记某一档更有用。
| 型号 | 变频转速 ±3 | 电机(kw) | 电压 | 装料量 L | 出料口离地 | 设备重量 | 磨桶尺寸 | 外型尺寸(参考)mm |
|---|---|---|---|---|---|---|---|---|
| MS-30 | 10-72 | 1.5 | 单相220V | 10 | 480mm | 约290kg | Φ320x420x5mm | 1690x650x1360 |
| MS-60 | 10-68 | 2.2 | 三相380V | 20 | 580mm | 约350kg | Φ382x580x6mm | 1856x700x1500 |
| MS-100 | 10-58 | 3 | 三相380V | 33 | 530mm | 约445kg | Φ455x610x8mm | 1910x700x1500 |
| MS-200 | 10-58 | 5.5 | 380V | 66 | ~ | ~ | ~ | 约2200x820x1600 |
装料量从 10L 到 66L,磨桶尺寸从 Φ320×420×5mm 增大到 Φ455×610×8mm,两者是同向变化的。装料量这一栏指的是物料量,实际投料时还要为研磨介质留出空间,具体装多少需要结合介质填充情况确定,不能按桶体容积直接填满。电机功率从 1.5kW 到 5.5kW,配套的供电条件也从单相 220V 转向三相 380V——MS-60 及以上规格需要三相电源,这一点在实验室或中试场地比较关键,如果现场只有单相供电,可选范围就落在 MS-30 一档。电机级数一栏在官网的表格中以 4 覆盖四个规格。
MS-200 的出料口离地、设备重量、磨桶尺寸三项在官网参数表中以"~"标注,属于该档位暂未填写的项目。同时可以看到 MS-100 的出料口离地为 530mm,比 MS-60 的 580mm 略低,这一处数值并未随规格递增。遇到这类情况,采购前的稳妥做法是就目标规格向厂家确认一次实际尺寸,以对应产品页面和最终技术沟通为准。
出料粒度是否落在目标区间,最终还是要靠检验来确认。除了标准检验筛,实验室常用的小型实验室筛分机也可以用来做批量筛分验证:先按筛板孔径反推一套筛网组合,把出料分成超上限的粗粒、目标区间和细粉三部分,再据此判断筛板孔径和运行参数是否需要调整。
哪些物料和任务适合考虑磨筛机
产品页给出的适用范围包括电子材料、磁性材料、生物医药、陶瓷釉浆、非金属矿、新型材料等行业,这些领域的共同点是物料附加值较高,对粒度区间的要求往往比"越细越好"更具体。
目标粒度区间明确的任务
如果工艺上已经确定了出料粒度的上下限,而且这个区间偏窄,磨筛机的价值最容易体现。传统做法是把球磨和筛分分成两道工序,中间必然出现一批已经达标却还在桶里继续被磨的物料;把筛板放进筒体之后,这部分物料可以及时离场,反复球磨的次数随之减少。对只能拿到 200-300 目这一类特定区间的任务,这种结构上的差别比单纯延长或缩短磨料时间更直接。
目标区间下沿很细的任务,需要同时调整其他条件
如果目标区间的下沿也很细,出料中仍会存在一部分低于下限的细粉。筛板此时起到的是"把上限卡住"的作用,降低的是过磨时间和反复球磨的次数,并不能替代对粒度分布下沿的控制。这类任务在定做阶段需要把区间上下限一并说明,以便在筛板规格之外同时考虑转速范围、介质级配和装料量的匹配。
判断是否适合时可以先过一遍几项条件
- 出料粒度是否有明确的区间要求,而不是只有"尽量细";
- 物料是否偏脆、易碎,研磨过程中会不会出现粘附、糊筛孔的情况;
- 物料含液量情况,干磨还是湿磨,筛孔的通畅性需要提前沟通;
- 单批或连续处理量落在 10-66L 这个装料量范围内的哪一段;
- 对金属污染是否敏感,是否需要指定粉碎仓材质;
- 现有场地是否有三相电源,有无接料和收料的空间安排。
定做之前,建议先把这几项信息准备好
产品页明确说明磨筛机一般按客户要求定做,需要客户提供粉碎粒度范围、粉碎仓体积和粉碎仓材质。这三项是配置的起点,围绕它们再补充几项信息,沟通效率会高很多。
- 材质与物料名称:明确是氧化物陶瓷、磁性材料、金属粉还是其他类型,便于判断污染敏感度;
- 进料粒度:上游破碎或粗磨后的实际粒径上限,直接关系到筒内需要磨多久;
- 目标粒度区间:给出上下限,而不只是中心值,这样筛板孔径才有明确的确定依据;
- 单批或单位时间处理量:对应到 10L、20L、33L、66L 四档装料量中选择;
- 干磨还是湿磨:涉及筛孔的通畅性以及后续是否需要干燥;
- 污染控制要求:是否需要指定粉碎仓与介质材质,避免引入不需要的杂质;
- 场地条件:电源类型、出料口离地高度的衔接方式、接料容器或输料管路的布置。
把这七项整理清楚,与厂家沟通时基本可以一次把方案定下来。对照 200-300 目这类有明确上下限的任务,磨筛机的意义不在于把物料磨得更细,而在于让达到粒度的颗粒及时离开研磨区,把"磨了筛、筛了再磨"的循环压进一个筒体里完成。选型时把筛板规格、装料量、电源与出料衔接这几项确认到位,磨筛机在目标区间控制上的优势才能真正落到生产结果上。