实验室里用几十毫升料浆跑通的配方,搬到生产型搅拌球磨机上常常走样:目标粒度迟迟不到、粒度分布变宽、料浆温升超出预期,甚至批次之间颜色都有差异。多数情况下问题不在配方本身,而在放大时被忽略的能量输入、介质状态和物料在磨腔内的实际停留时间。理解生产型搅拌球磨机的结构逻辑,比照搬小试参数更能解决问题。
放大之后为什么粒度跑偏:三个被忽略的变量
搅拌球磨机的研磨效果,本质上取决于物料单位质量所获得的碰撞能量和碰撞次数。小试设备磨腔小、搅拌器直径小,为了达到同样的线速度往往转速很高,能量密度容易做上去;生产型设备磨腔容积大,若按比例简单放大转速,搅拌器边缘与中心区域的线速度差异会被放大,磨腔内同时存在“过磨区”和“欠磨区”,宏观结果就是细颗粒更细、粗颗粒仍粗,分布被拉宽。
第二个变量是停留时间分布。间歇式小磨每批物料的研磨时间完全一致,而生产型设备,尤其是循环式或连续式配置,物料在磨腔内的停留时间存在分布:一部分颗粒反复通过研磨区,另一部分颗粒刚进入就被排出。停留时间的不均匀会直接体现在粒度曲线上,也会让批次之间的重现性变差。
第三个变量是温升。研磨输入的能量绝大部分最终转化为热,磨腔容积越大,热量从研磨区传到筒壁的路径越长,单位时间内的发热量与散热能力越不匹配。对热敏物料、高固含量料浆或低沸点溶剂体系,温升会改变分散剂的功效、加速溶剂挥发,甚至引起物料变性。
因此,从小试到量产不能只做“时间×倍数”的换算。介质规格、搅拌线速度、料浆固含量、循环流量和冷却能力都需要按生产条件重新确认,这也是同一配方在不同厂家设备上表现差异明显的主要原因。
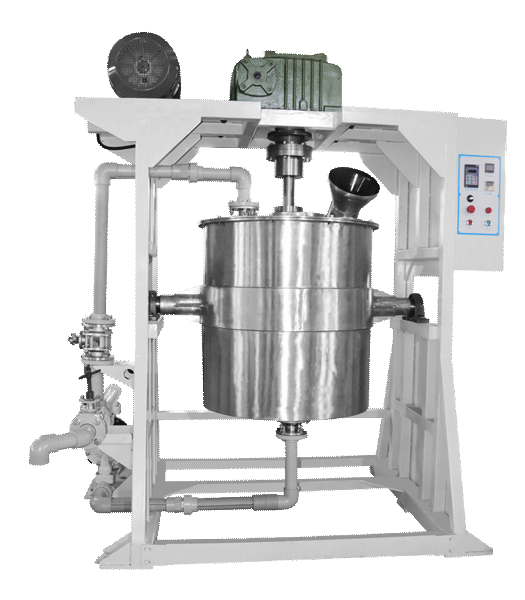
生产型搅拌球磨机的结构与研磨原理
生产型搅拌球磨机由机架、研磨筒体、搅拌轴与搅拌元件(棒销、盘片或销棒组合)、研磨介质、介质分离装置、驱动系统与冷却系统组成。筒体内按一定填充率装入研磨介质,搅拌器带动介质做整体提升与回落的循环运动,同时在局部形成强烈的剪切与挤压。物料在介质之间的间隙中被捕获,受到冲击、剪切与摩擦的共同作用而细化,细化后的颗粒由介质分离装置分出,进入下一道工序或回到循环罐。
搅拌器形式决定能量输入方式
棒销式搅拌器的销棒沿轴向分布,能量输入集中、局部剪切强,对细化效率和破碎强度要求高的场合更合适;盘片式搅拌器的轴向输送能力更好,磨腔内物料的整体循环更均匀,适合对停留时间一致性要求较高的循环研磨工艺。两者的差别不在于谁更先进,而在于物料更怕局部过磨,还是更怕整体不均。粘度较高的料浆若强行使用能量过于集中的搅拌器,容易出现局部过热和介质堆积。
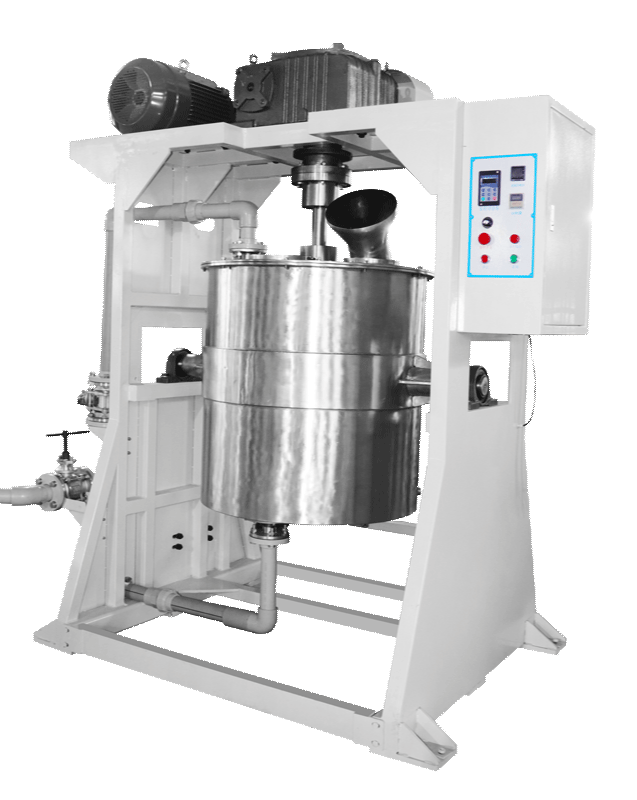
介质分离与出料结构
介质分离装置是生产型设备最容易被低估的部分。分离筛网或缝隙环的间隙必须小于最小介质直径,同时要保证足够的过流面积。处理高固含量料浆时,如果分离面积不足,磨腔压力升高、出料变慢,严重时会把介质带出。是否便于在线清洗、能否快速更换不同间隙的分离件,决定了设备在多品种生产中的实用性。
具体的结构形式与配置选项,可参考生产型搅拌球磨机的产品说明。
间歇、循环与连续:三种运行方式的取舍
间歇式运行适合多品种、小批量的生产,配方切换灵活,缺点是每批都要经历进料、研磨、出料的完整周期,辅助时间长。循环式运行把磨腔与循环罐连接,物料多次通过磨腔,单次停留时间短、分布窄,配合在线检测更容易控制终点粒度,是批量生产中较常见的方式。连续式运行追求通过量与稳定性,对进料浓度、流量和上游配料稳定性的要求最高,一旦前端波动,粒度的反馈会明显滞后。
选择哪种方式,取决于产品批量、换牌频率和对粒度分布宽度的要求,而不是单纯的产能数字。
工艺参数如何影响粒度与产能
研磨介质的尺寸、密度与填充率
介质直径越小,单位体积内的接触点越多,可达到的极限粒度越细,但单颗介质的质量下降、冲击能量减弱,对大颗粒的破碎能力不足。实际生产中常采用分级思路:粗磨阶段用较大介质快速把粒径降到中位区间,细磨阶段换用小介质提高比表面积与碰撞频次。介质密度影响冲击能量,高密度介质研磨效率高,但磨耗带来的污染与成本需要评估;低密度陶瓷介质污染小,更适合对杂质敏感的材料。填充率过低,介质碰撞概率不足、效率下降;填充率过高,搅拌阻力上升、发热增加、磨腔易堵。具体比例需结合物料性质及工艺条件确定。
搅拌线速度与能量密度
搅拌线速度是决定能量密度的核心参数。线速度提高,介质获得的速度与碰撞能量增加,研磨效率上升,同时磨耗加快、发热增加,对搅拌轴、轴承和密封的机械要求也更高。放大时应以线速度而不是转速作为参考量,因为转速与搅拌器直径共同决定线速度,直接沿用转速会得到完全不同的能量输入。
料浆固含量、粘度与循环流量
固含量提高意味着单次处理的物料更多,但粘度上升会抑制介质运动,甚至造成介质“抱死”、出料困难。循环式工艺中,循环流量决定物料通过磨腔的频次:流量过低,单次停留时间长、分布变宽;流量过高,单次吸收的能量不足,需要更多遍数才能达到目标粒度。稳定生产的关键是把固含量、粘度和流量控制在一个可重复的区间,而不是追求某一项指标的极限。
温度与冷却
研磨区的热量若不及时带走,料浆温度上升会改变分散剂的作用效果、加速溶剂挥发。筒体夹套冷却是基础手段;发热量大的工况,还需要关注搅拌轴内部是否可通冷却水、冷却面积是否与能量输入匹配。对温度敏感的配方,进料温度本身也应纳入控制范围。
分散剂与助磨剂的作用边界
分散剂能降低料浆粘度、抑制细颗粒团聚,让研磨产生的新表面及时被润湿,从而减缓粒度反弹。但分散剂不是万能的:用量不足,料浆粘度快速上升;用量过多,可能引入多余杂质或在后续工序中难以去除。研磨工艺的调整应建立在料浆流变特性稳定的基础上,否则参数之间的比较就失去了意义。
污染控制与接触材质的选择
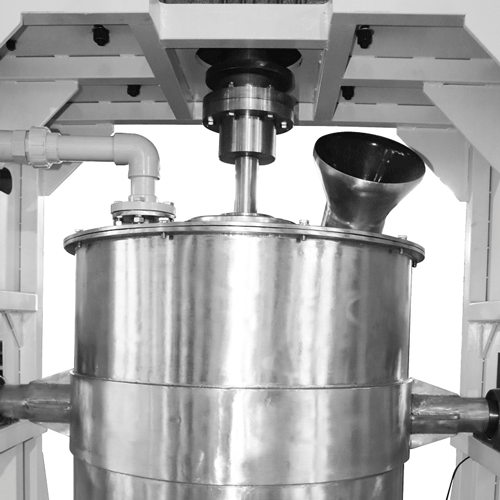
研磨过程中,介质、筒体内衬和搅拌器的磨损都会进入料浆。对电子材料、电池材料、医药和食品相关应用,铁、铬等金属污染往往不可接受。常见的控制思路包括:筒体内衬与搅拌元件采用聚氨酯、陶瓷等非金属材质;用氧化锆、氧化铝等陶瓷介质替代钢质介质;在流程后端增加除铁或过滤环节。需要注意,非金属内衬的耐磨性通常低于金属,长期运行后仍会有微量磨损,材质选择要结合目标纯度、运行成本与维护周期综合考虑,不能只看初始投入。
另一个容易被忽略的污染来源是清洗与换料。多品种共线生产时,磨腔、分离装置和管路中的残留会造成交叉污染。设备是否便于拆洗、排料是否彻底、有无合理的清洗接口,应当和研磨效率一起纳入评估。
选型与试机:把问题问在采购之前
面对多家供应商,与其逐项比较报价,不如先把几个关键问题问清楚。
- 目标粒度按D50还是D97考核,粒度分布允许多宽?
- 物料是水性体系还是溶剂体系,固含量与粘度大致多少,是否允许温升?
- 计划间歇式单批生产,还是要接入循环研磨或连续生产线?
- 可接受的金属污染上限是多少,对接触材质有无指定要求?
- 场地层高、电力容量与冷却水条件是否满足设备安装与运行?
这些答案决定了设备的容积、搅拌器形式、介质配置与冷却方案。只凭“处理量多少升”询价,很容易买到参数看似合适、工艺却不匹配的设备。更稳妥的做法是带实际料浆做小批量试磨,在相近的能量输入条件下比较粒度曲线、温升与磨耗,再据此确定放大方案。
对于从实验室规模向中试、量产过渡的用户,设备容积梯度的完整性和配置的灵活性同样重要:是否支持后续加装循环罐、能否更换搅拌器形式、分离件能否快速切换不同间隙,都会影响设备在工艺变化后的适应能力。
常见问题
研磨时间越长,粒度一定越细吗?
不一定。达到一定细度后,颗粒的团聚速度可能与破碎速度接近,继续延长研磨时间反而出现粒度反弹,同时磨耗与杂质带入增加。更合理的做法是结合料浆粘度、温度和粒度曲线的变化判断终点。
小批量试磨的数据能直接用于生产吗?
只能作为参考。放大时需要保持线速度、介质填充率和料浆固含量等关键条件相近,并根据磨腔尺寸、散热能力和停留时间分布重新调整参数。
关于湖南创未来机电设备有限公司
湖南创未来机电设备有限公司专注于粉体研磨、粉碎、分散、混合与筛分设备的研发制造,产品覆盖砂磨机、球磨机、搅拌球磨机及配套分散混合设备,服务实验室研发与工业化生产两类场景。公司在选型阶段通常会结合用户的物料特性、目标粒度和产能规划给出配置建议,并提供试磨与工艺调试方面的支持。
如需了解设备参数、接触材质配置或安排物料试验,可通过联系方式与创未来机电沟通,也可以在关于创未来页面了解公司的生产与服务体系。