实验室里把粉末压成片,看似只是“加一点压力”,实际却常出现裂片、分层、粘模、密度不均或脱模困难。问题往往不在单一参数,而在物料状态、模具匹配、加压曲线与操作方式之间没有形成稳定配合。对于需要重复制备样品、比较配方或进行小批量试验的场景,全自动电动压片机的价值不只是省力,更在于把装料、加压、保压和脱模过程变得可重复,让实验人员能区分“物料不适合”还是“工艺条件未调好”。
全自动电动压片机为什么不能只看压力
粉末能不能压成合格片坯,取决于物料本身的可压性、流动性和含气量。粒度分布过宽时,细粉容易填隙,粗颗粒又可能形成局部支撑,压出的片坯密度就不均匀;物料含水量偏高,加压时气体和水分不易排出,容易分层;润滑或助流组分分布不均,则可能出现粘冲、脱模力增大和片重波动。实验室在换配方时,如果只沿用上一批物料的压力,往往会把物料问题误判为设备问题。
更稳妥的顺序是:先确认样品的目标片径、片重、厚度和强度要求,再检查物料是否需要预处理,例如干燥、过筛、预混或制粒;随后用少量样品做压力梯度试验,观察成型、脱模和放置后的变化。若低压下已经出现裂片,先不要急于把压力拉满,而应检查细粉比例、含水率和模具表面状态;若片坯表面完好但内部分层,则要关注排气、加压速度和保压是否充分。全自动电动压片机适合承担这种重复性试压,因为参数可回读、动作节拍更一致,便于比较不同物料批次。
判断压片机是否适配,不是看它能压出多硬的片,而是看能否在目标片重和片厚下稳定重复。实验记录至少应包含物料批次、预处理方式、环境湿度、模具规格、装料量、压力、保压时间、加压方式和放置时间。只有这些条件相对固定,片坯强度、崩解或后续检测的差异才有比较意义。若同一批物料在相同设置下仍反复出现片重波动,应优先检查装料和模具,而不是频繁改变压力。
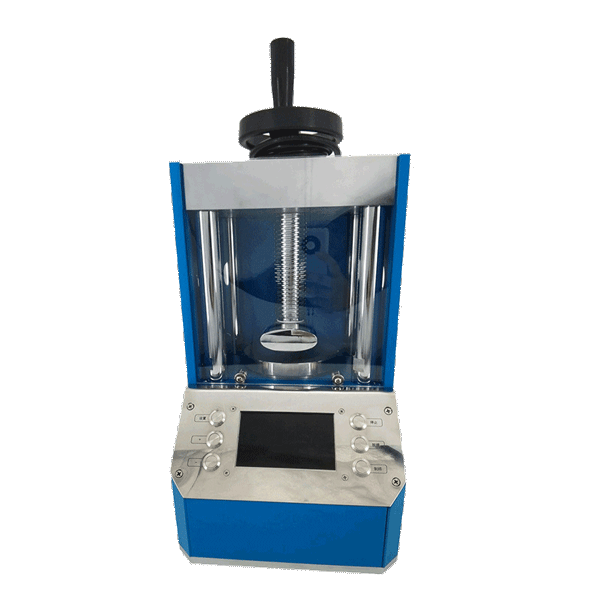
全自动电动压片机的工作原理与结构
全自动电动压片机通常以电动机驱动加压机构,通过控制系统按设定顺序完成装料、加压、保压、泄压和脱模等动作。与手动压片相比,它的优势不在于“压力更大”,而在于动作重复性和参数可记录性:同一套模具、同一装料量下,操作人员可以减少人为加力快慢、停顿时间不一致带来的偏差。不同厂家的结构会有差异,常见组成部分包括机架、加压传动、模具组件、装料与脱模机构、控制界面以及安全防护。
理解结构后,选型时就不会只盯着一个压力数字。加压机构的刚性、导向精度和模具同轴度会影响片坯受力是否均匀;装料机构的重复性会影响片重;控制系统的参数设置与记录能力会影响试验追溯;安全防护和急停设计则关系到高频次操作的可靠性。具体配置需结合物料性质、片型尺寸和实验室流程确定,不能仅凭产品名称判断适配性。可先查看全自动电动压片机产品页了解设备类别,再带着样品要求与厂家沟通。
另一个常被忽略的点是,“全自动”并不等于“无需判断”。设备可以按程序重复动作,但物料是否适合当前模具、装料是否稳定、片坯是否在脱模时受损,仍需要操作人员观察。把自动控制当作稳定工艺的基础,而不是替代试验判断,才能发挥设备价值。
压力、保压时间与加压速度:参数为什么要一起看
压力是最直观的参数,但它不是孤立的“成型开关”。提高压力通常有助于提高片坯密度和强度,但超过物料承受范围后,弹性回弹会在泄压时把片坯拉裂,出现顶裂或分层;压力不足则颗粒间结合不充分,片坯强度低、边缘易掉粉。实验室确定压力时,应结合模具截面积、目标密度和物料可压性看,而不是简单比较设备标称最大值。
保压时间影响物料在模具内的塑性变形和空气排出。对流动性差、含气量高或细粉多的物料,适当延长保压有助于密度均匀;但保压过长也可能降低效率,且对某些弹性较强的物料帮助有限。加压速度同样关键:加得太快,空气来不及逸出,容易形成内部缺陷;加得太慢,某些物料可能产生时效变化或粘模。实际设置应通过小样试验逐项调整,并记录压力、保压、速度、装料量和环境湿度。
有些物料还需要关注预压或分段加压。预压的作用是排出部分空气、初步压实粉体,减少主压时的分层风险;是否配置预压、如何设置,要看物料含气量和片坯厚度,不能把预压当成所有物料的必选项。脱模阶段同样会影响成品,脱模力过大时,片坯边缘容易缺损,模具表面和润滑状态应一并检查。
| 参数 | 主要影响 | 调整时看什么 |
|---|---|---|
| 成型压力 | 片坯密度、强度、回弹 | 是否裂片、分层、边缘掉粉 |
| 保压时间 | 排气、塑性变形、密度均匀性 | 片坯内部是否稳定,脱模是否顺畅 |
| 加压速度 | 空气逸出、裂纹和产能节拍 | 表面与断面缺陷,重复性 |
| 装料量 | 片重、厚度、压缩比 | 片重波动和模具填充状态 |
表中给的是判断方向,不是固定工艺。不同物料、不同片径和不同模具表面状态都会改变结果;当出现粘模、裂片或片重波动时,应把压力、速度、装料和模具一起排查,避免只在单一参数上反复试错。
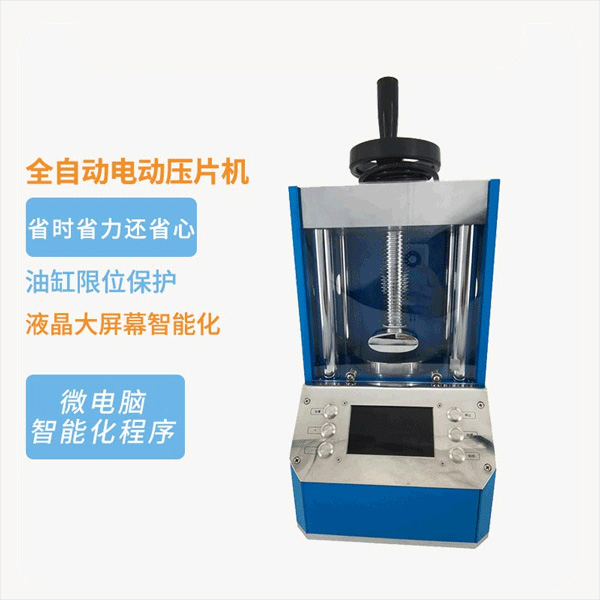
模具与物料适配:片形、间隙和污染控制
模具是压片工艺中最容易被低估的部分。片径、片形、圆弧或倒角会改变受力分布;模具间隙过大,细粉可能进入配合面,造成涩滞和磨损;工作表面粗糙或清洁不到位,则会增加粘模和脱模阻力。实验室常做多种配方,模具更换频率高,选型时要关注拆装是否方便、定位是否重复、清洁是否有死角,而不是只看能否压出一种片形。
污染控制也要从物料和模具两方面看。对于微量样品或对金属敏感的材料,应提前与厂家沟通模具材料、表面处理和清洁方式;不同物料共用模具时,要建立清洗和隔离规则,避免交叉污染。润滑剂不是越多越好,过量润滑会降低片坯强度、影响后续检测;完全不使用润滑又可能造成粘模。是否需要润滑、使用何种润滑方式,需结合物料性质及工艺条件确定。对于易吸湿物料,环境湿度和操作间隔也应纳入试验记录。
片形设计也要考虑后续检测和模具加工。异形片、深弧片或多台阶片形的受力更复杂,局部应力集中可能让裂片更明显;在实验阶段,可以先从简单圆片验证物料可压性,再逐步过渡到目标片形。若片坯对光检查有暗纹,除了调整压力,还要考虑加压速度、排气和模具表面。
实验室选型与试压:从样品目标到日常使用
选型可以从五个问题开始:一次试验需要多少样品;目标片径和片形是什么;物料是干粉、颗粒还是需要制粒;是否需要记录压力曲线和试验数据;日常是否需要频繁换模具和清洁。把这些问题回答清楚,再去看设备,比先比较型号更有效。全自动电动压片机的压力范围、控制方式、模具接口和防护配置都应与这些需求匹配。
不要只看最大压力
最大压力只是能力边界,不代表日常工艺都在上限附近运行。片径越大,相同表压下所需总压力越高;片径很小或片形复杂时,更重要的可能是压力分辨率、保压稳定性和模具精度。若实验室未来要扩大片径或改变片形,选型时应预留合理余量,但余量过大也可能让设备长期工作在低负载区间,不利于精细控制。具体压力与片型匹配需结合物料性质及工艺条件确定。
控制与记录能力
科研和质控场景常需要比较不同批次、不同配方或不同操作员的结果。能够设定并记录压力、保压时间、动作节拍等参数的设备,更便于回溯试验条件;但记录字段是否够用、导出是否方便,要以实际界面为准。对教学实验室而言,操作步骤清晰、权限管理和安全提示同样重要,不能为了追求“全自动”而忽略异常处理。
清洁、维护与更换模具
压片机接触粉体的区域应便于清洁,模具拆装不应依赖过多专用工具。频繁更换片形的实验室,要重点关注模具定位、紧固方式和备件供应。设备到货后应建立清洁、点检和校准记录;压力显示、片重和片厚测量应形成配套方法。若设备带有多项自动功能,培训时要把正常操作、卡滞处理、急停复位和日常保养分开练习,避免操作员只会按键不会判断。
售后、备件与培训
实验室设备使用频率不一定高,但一旦模具或易损件出现问题,等待时间会直接影响试验进度。选型时应问清易损件范围、模具交付周期、培训方式和响应渠道。设备说明书、操作培训和实际界面应一致,避免到货后才发现记录方式或模具接口不符合习惯。对需要长期保留试验条件的单位,还要确认参数保存、导出和权限管理是否满足内部管理要求。
试压与日常使用
第一次试压不建议直接追求目标片重。可以先用少量样品做低压力起步,确认装料、脱模和模具配合正常,再逐步调整压力与保压;每次只改变一个关键参数,并保留片坯外观、片厚、片重和强度记录。出现裂片时,先看断面和边缘,判断是排气不良、回弹还是物料可压性不足;出现粘模时,先查模具表面、物料含水率和润滑方式,再考虑调整压力。对于全自动电动压片机,还要注意参数调用前确认模具与程序对应,避免用错片径的工艺。
日常维护的重点是清洁、防锈和紧固。粉体残留可能进入导向面或模具配合面,影响重复性;清洁后应确认干燥再装模。长期停用时要按说明做好防护,重新启用前检查急停、防护和运动部件。实验室应把设备操作、清洁、异常处理和记录要求写成简短的作业指导,减少不同人员之间的操作差异。压片工艺没有一组通用参数,稳定的方法来自对物料、模具和设备的持续记录。
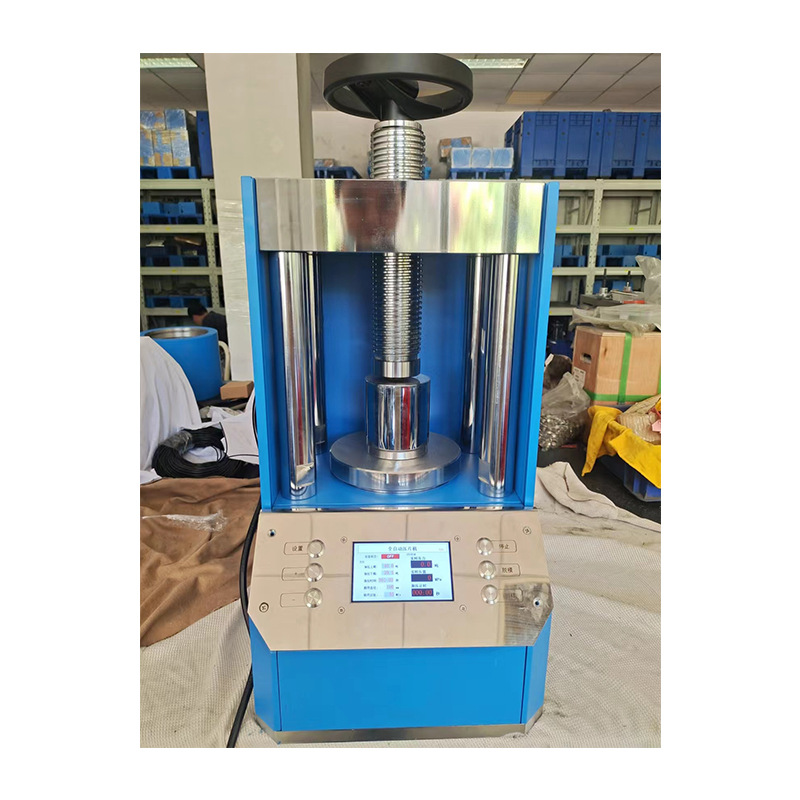
关于湖南创未来机电设备有限公司
湖南创未来机电设备有限公司面向粉体处理与实验室设备应用场景,围绕研磨、粉碎、分散、混合、筛分及压片成型等环节提供设备与选型沟通。公司关注设备在实际工艺中的可操作性和重复性,希望帮助用户把样品要求转化为更清晰的设备配置与试验方案。更多企业信息可查看关于创未来。
如果您正在为实验室粉末成型选择全自动电动压片机,建议先整理物料状态、目标片径、片重范围、试验量和记录要求,再与厂家沟通模具、控制和安全配置。具体参数、配置与交付内容应以实际技术确认和合同约定为准。