一、行星球磨机研磨罐选型的四大核心维度
在锂电池正极材料、稀土发光粉、医药中间体、特种陶瓷、磁性材料等高附加值粉体的实验室研发与中试放大阶段,研磨环节是粉体性能能否达标的决定性工序。大量一线工程师反馈的共性问题集中在四类:
-
样品中混进Fe、Cr、Ni等金属杂质,导致锂电池三元正极材料的首次充放电比容量下降、磁性材料的矫顽力漂移、医药原料药的ICH金属残留超标;
-
莫氏硬度不匹配导致罐体过早磨损、磨屑污染、密封失效;
-
密封不良引起有机溶剂挥发或氧气/水汽进入使样品氧化变质;
-
产品批次与罐体容积错配降低研磨效率,使出料粒度分布偏离设计目标。
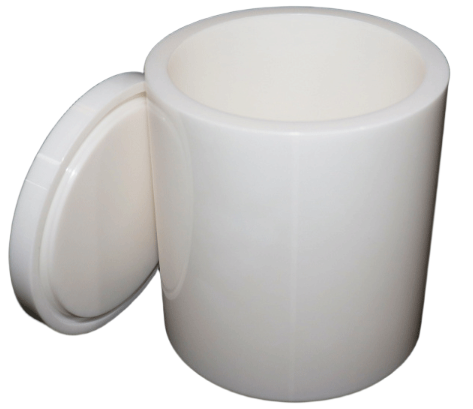
行星氧化锆球磨罐 产品页指出,氧化锆研磨罐以耐磨性好、强度高、磨耗小、能最大限度保证被研磨原料不会掺入其它杂质为核心卖点,正是针对这四类痛点的系统性解决方案。
选型时通常按下列四个核心维度依次判定,每一个维度都对应一项可量化、可检测的技术指标,缺一不可。
(一)材质纯净度与样品污染风险
高纯粉体研磨最忌讳的便是金属与陶瓷杂质的引入。不锈钢材质的研磨罐虽机械强度高、价格低,但在长时间高能球磨过程中会向粉体释放Fe/Cr/Ni元素,对锂电池正极三元材料、磁性材料、光电材料的光电性能与循环寿命构成直接威胁。
玛瑙、氧化锆、刚玉等陶瓷材质以化学惰性著称,是高纯场景的首选介质。判定原则是:罐体材质向样品释放的元素总量应低于ICP-OES(电感耦合等离子体发射光谱仪)的元素检出限,通常对Fe/Cr/Ni/Mn等过渡金属要求低于10ppm,对Ca/Mg等碱土金属要求低于50ppm,对Al/Si等陶瓷元素在允许范围内可作为研磨介质自身损耗接受。
(二)硬度匹配与耐磨寿命
行星球磨机运转时研磨罐承受数百倍重力加速度下的循环冲击与摩擦。罐体硬度低于被研磨物料硬度时,罐壁会以肉眼不可见的速度向样品释放磨屑,使粉体的激光粒度分析结果出现“双峰”特征甚至陶瓷颗粒夹杂缺陷。
氧化锆烧结体的维氏硬度可达1200-1350HV,莫氏硬度约8.5级,仅次于硬质合金与金刚石,能从容应对绝大多数陶瓷粉末与硬质合金原料的研磨。判断硬度匹配的核心经验值是:罐体莫氏硬度应高于被研磨物料莫氏硬度1.5级以上,否则磨耗率将以数量级上升。
(三)耐温耐腐蚀与工艺窗口
行星球磨机在真空手套箱内连用、含水溶剂或酸性浆料研磨、低温液氮冷冻研磨、高温煅烧后粉体冷却研磨等场景中,要求罐体同时具备耐酸碱、耐有机溶剂、抗热震的能力。
聚四氟乙烯罐耐酸碱但硬度低、不锈钢罐耐温但不耐强酸、玛瑙罐耐酸碱但脆性高,氧化锆则在多个维度上取得较好的平衡。其熔点2715℃、可在酸性浆料中长期使用、对丙酮/乙醇/异丙醇等常用有机溶剂无溶胀,是复杂工艺窗口下的稳妥选择。
(四)容积规格与批次匹配
实验室小批量筛选常用50-250mL,中试规模研究常用500mL-1.5L,工业化生产需求则对应2L-5L。
罐体容积与批次物料量匹配不当,会导致装料系数偏离最佳区间(通常装料系数0.4-0.6),研磨效率与出料细度都会显著下降。装料系数低于0.3时,研磨球碰撞产生的能量大部分被罐壁吸收,研磨效率降低;装料系数高于0.7时,研磨球运动空间不足,剪切与冲击作用均被抑制。
二、十二种行星球磨机研磨罐材质横向对比
行星球磨机罐(配件)栏目下共有12种材质可选,按硬度从高到低排列的对比表如下(数据综合自各产品页技术参数与材料手册):
| 材质 | 莫氏硬度 | 密度 g/cm³ | 最高使用温度 | 耐酸碱 | 主要应用 | 典型规格 |
|---|---|---|---|---|---|---|
| 硬质合金 | 9.0+ | 14.5-15.0 | 1000℃ | 优 | 高硬度合金/金刚石/碳化钨 | 50ML-5L |
| 氧化锆 | 8.5 | 5.89 | 1500℃ | 优 | 锂电池/陶瓷/医药 | 50ML-5L |
| 刚玉 | 9.0 | 3.85-3.95 | 1800℃ | 良 | 矿物/陶瓷/耐火材料 | 50ML-2L |
| 玛瑙 | 7.0 | 2.65 | 800℃ | 优 | 光谱分析/食品/化妆品 | 50ML-2L |
| 304不锈钢 | 5.5 | 7.85 | 800℃ | 弱 | 普通金属/合金粉末 | 50ML-5L |
| 聚氨酯 | <3 | 1.10-1.25 | 80℃ | 中 | 软质粉末/含水溶剂 | 50ML-2L |
| 尼龙 | <3 | 1.13-1.15 | 100℃ | 中 | 轻研磨/样品防污染 | 50ML-2L |
| 钢化尼龙 | 4-5 | 1.30-1.40 | 120℃ | 中 | 中等硬度样品 | 50ML-2L |
| 聚四氟乙烯 | <3 | 2.10-2.30 | 260℃ | 优 | 强酸强碱/氢氟酸 | 50ML-2L |
| 真空罐(不锈钢壳+密封圈) | / | / | 200℃ | 视内衬 | 真空/惰性气氛研磨 | 50ML-2L |
| 304不锈钢内衬氧化锆 | 8.5(内衬) | / | 1500℃ | 优 | 大容量高纯场景 | 4L-5L |
| 特级刚玉 | 9.0 | 3.95+ | 1800℃ | 优 | 高纯耐火/氧化铝研磨 | 50ML-2L |
需要特别指出的是,4L以上大规格氧化锆罐由于纯氧化锆烧结体在尺寸放大时面临脆性增加的风险,行业普遍采用304不锈钢外壳+氧化锆内衬的复合结构,行星氧化锆球磨罐 产品页的4L、5L球磨罐外包不锈钢备注即为此设计。这种结构既保留了内壁的零金属污染特性,又借助外壳的金属延展性提升了抗冲击能力,是大规格高纯研磨罐的工程妥协方案。
三、行星氧化锆球磨罐的四大核心优势与完整参数
(一)零金属污染,氧化钇稳定氧化锆守样品纯净度
行星氧化锆球磨罐 采用氧化钇稳定氧化锆烧结体(Yttria-Stabilized Zirconia),其化学组成以ZrO₂为主体,添加3-8mol%的Y₂O₃作为稳定剂,将常温下的单斜相转变为稳定的四方/立方相,从而避免氧化锆在常温相变过程中产生的微裂纹扩展。
这种结构使罐体在长时间球磨过程中向样品释放的元素总量低于ICP-OES检出限,是锂电池正极材料、医用原料药、磁性材料研磨过程中零金属污染承诺的物理基础。
从化学相容性看,氧化锆对稀盐酸、稀硝酸、稀硫酸、有机溶剂(如乙醇、丙酮、异丙醇、NMP)均不反应,仅氢氟酸与浓硫酸/浓磷酸会在加热条件下缓慢侵蚀ZrO₂表面,日常使用应严格规避这三类介质。
(二)高硬度高强度,抗磨耗长寿命
氧化锆烧结体的维氏硬度1200-1350HV、断裂韧性8-10MPa·m^(1/2),这一组合在陶瓷材料中仅次于硬质合金与立方氮化硼。
相同研磨条件下,与玛瑙罐相比磨损率下降约70%,与304不锈钢罐相比下降约90%,对于长时间运行的中试和工业级研磨工序,单个氧化锆罐的累计研磨时间可达数百小时。
从工程寿命角度看,单个2L氧化锆罐在标准500rpm、4小时批次、出料D50≤1μm的工作条件下,可稳定运行150-200个批次,相当于连续运转600-800小时;这一寿命水平大幅低于玛瑙罐(30-50批次),显著高于304不锈钢罐(80-100批次),综合性价比突出。
(三)耐酸碱耐高温,工艺窗口宽
氧化锆在常温下对绝大多数有机溶剂、稀酸(除氢氟酸与浓硫酸外)、稀碱保持化学惰性,可在酸性浆料中直接使用。
其熔点2715℃、理论密度5.89g/cm³,远高于玛瑙与尼龙材质,能在200-500℃的加热辅助研磨工艺中保持尺寸稳定,是高温煅烧后粉体冷却研磨场景的优选容器。
在低温柔韧性方面,氧化锆烧结体的热膨胀系数10.0×10⁻⁶/℃(接近钢铁水平),从室温到500℃区间内经历数百次冷热循环后仍能保持气密性,是与真空手套箱、低温行星球磨机等设备配合使用的理想罐体。
(四)规格齐全,覆盖实验室-中试-工业级全场景
行星氧化锆球磨罐 完整参数表如下:
| 型号规格 | 外径(mm) | 内径(mm) | 高度(mm) | 适用场景 |
|---|---|---|---|---|
| 50ML | 55 | 38 | 67 | 实验室小批量样品制备 |
| 100ML | 65 | 50 | 75 | 实验室小批量样品制备 |
| 250ML | 92 | 74 | 88 | 实验室小批量样品制备 |
| 500ML | 100 | 84 | 118 | 中试规模研究 |
| 1L | 128 | 108 | 148.5 | 中试规模研究 |
| 1.5L | 132 | 112 | 175.5 | 中试规模研究 |
| 2L | 158 | 138 | 162 | 工业化生产需求 |
| 2.5L | 158 | 138 | 192 | 工业化生产需求 |
| 3L | 158 | 138 | 220 | 工业化生产需求 |
| 4L | 205 | 175 | 231 | 工业化生产需求(外包不锈钢) |
| 5L | 192 | 170 | 254 | 工业化生产需求(外包不锈钢) |
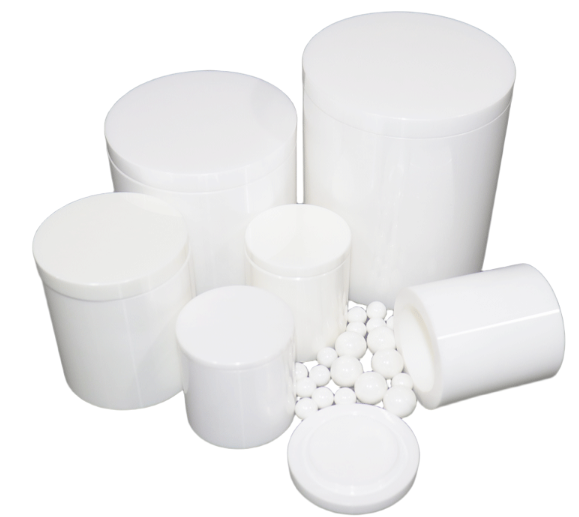
50-250ML用于实验室小批量样品制备,500ML-1.5L用于中试规模研究,2L-5L用于工业化生产需求,覆盖了从科研端到生产端的完整容量阶梯。其它规格可按要求定制,主流制造商通常支持壁厚、密封圈材质、底部出料口、气体接口等多项定制选项。
四、行星氧化锆球磨罐的三大使用要点
(一)装料规范
研磨物料、研磨球、罐体内部空间的体积比例应控制在1:1:2左右,研磨球与物料的总装填量不超过罐体有效容积的2/3。单次装料过多会降低研磨球碰撞动能,过少则罐壁直接碰撞加剧磨损。
500mL规格罐体建议装料≤200g(含球+物料总重),具体比例可参考所配球磨机主机的转速、研磨时间和出料细度目标进行小幅调整。
装料顺序上,应先放入大球、再放入物料、最后放入小球,避免物料直接沉入罐底被压实而难以分散。干磨时建议加入0.5-1mL助磨剂(如乙醇或丙酮)以降低粉体团聚,湿磨时则按物料-溶剂-1:1至1:2的比例加入分散介质。
(二)研磨球匹配——优选同材质氧化锆研磨球
罐体材质与研磨球材质应尽量保持一致,以避免交叉污染和罐-球磨损率倒挂。氧化锆罐配套 氧化锆研磨球 使用时,球料比通常控制在5:1至10:1之间。
粗磨阶段选Φ10-20mm大球以增加冲击,细磨阶段加入Φ3-6mm小球以提升研磨面积,最终出料前的1-2小时改用Φ1-3mm微球进行抛光研磨,是锂电池正极材料行业常用的三段式装球方案。
若选用不同材质研磨球(如不锈钢球配氧化锆罐),则不锈钢球的磨损会向粉体释放Fe/Cr/Ni,反而抵消氧化锆罐零金属污染的优势,应严格避免。
(三)清洗维护
氧化锆陶瓷对强酸(除氢氟酸与浓硫酸)耐受良好,日常清洗推荐使用去离子水+中性洗涤剂超声清洗20-30分钟;遇到金属离子污染或有机溶剂残留时,可用10%稀硝酸浸泡24小时后再超声清洗;严禁使用氢氟酸、浓硫酸、浓磷酸等强腐蚀介质直接清洗。
建议每个使用批次结束后立即清洗,烘干后放入防潮柜保存,避免罐盖密封圈长期接触残余溶剂而老化。密封圈的更换周期通常为6-12个月,使用频繁或接触强溶剂时建议缩短至3-6个月。
五、按物料性质的四步选型法
第一步,明确物料硬度与污染敏感度。 高纯无金属污染需求(锂电三元/磷酸铁锂/医药原料/电子材料)→ 行星氧化锆球磨罐;
第二步,明确纯度等级。 超高纯光谱分析/化妆品/食品级样品→ 行星玛瑙球磨罐;
第三步,明确物料硬度区间。 硬质合金粉末/金刚石/碳化硅/碳化钨/超硬陶瓷→ 行星硬质合金球磨罐;
第四步,明确工艺条件。 含水溶剂/强酸强碱/真空/惰性气氛/低温液氮→真空罐/聚四氟乙烯罐/钢化尼龙罐。
完整的产品矩阵可在 行星球磨机罐(配件)栏目页 浏览,配套主机请参考 行星球磨机系列 或 研磨系列 栏目。
行星球磨机研磨罐的选型本质上是硬度-纯度-耐性-规格四要素的取舍。高纯高硬度物料优先选择氧化锆罐,超高纯需求叠加玛瑙罐,超硬物料叠加硬质合金罐,工艺条件复杂时则需要真空罐或特殊材质罐的协同配合。
湖南创未来机电设备制造有限公司深耕粉体研磨装备十余年,行星球磨机罐(配件)栏目下12种材质规格齐全,与行星球磨机系列主机形成主机-罐体-研磨球的完整交付能力,是科研与工业用户长期可信赖的合作伙伴。
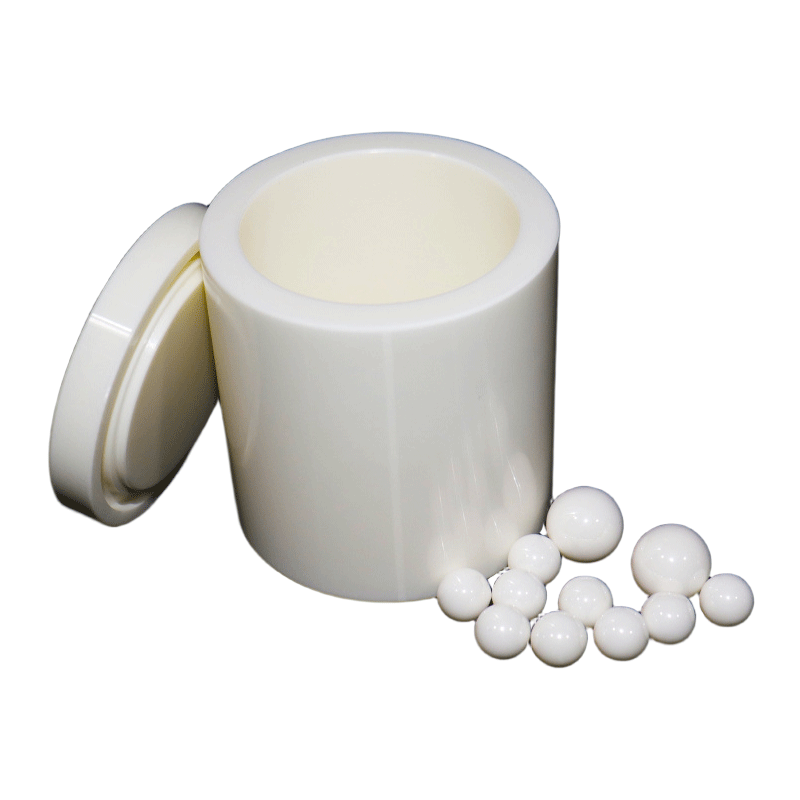
行星氧化锆球磨罐整机+配套研磨球+密封盖一体展示

50ML-250ML氧化锆球磨罐规格群组展示,可同时满足多批次实验需求

行星氧化锆球磨罐不同规格家族外观,覆盖实验室到工业化生产全场景