在粉体研磨、混合和筛分现场,投料常被视为辅助动作,但粉尘外逸、批次波动、管路堵塞和换产清洗困难,往往与上料方式直接相关。真空上料机利用负压将干粉或颗粒从投料点输送到接收设备,形成相对密闭的输送链路。它适合粉体、颗粒等散装物料的转运,但不是通用泵,也不能替代浆料输送。选型时应围绕物料特性、输送路径、接收设备接口和清洁要求逐项确认。可先了解真空上料机的基本定位,再结合现场条件判断配置方向。
一、粉体研磨、混合和筛分工序为什么需要重视上料方式
人工投料看似灵活,实际容易带来三个问题:一是粉尘在投料口扩散,影响车间环境和操作人员防护;二是投料速度、投料量依赖人工经验,连续生产时批次一致性不易保证;三是物料遗撒、包装袋残留和工具交叉使用,会增加换产清洁负担。对于容易吸湿、易起静电、粒径细或毒性较高的粉体,这些问题会更突出。真空上料机把输送过程放在管道和接收仓内完成,有助于减少开放投料带来的粉尘和遗撒,但密封效果仍取决于接口设计、过滤器状态和日常维护。
在研磨、混合和筛分流程中,上料设备还要与前后工序匹配。比如向球磨机、混合机或振动筛进料时,接收口的高度、口径、排气方式和阀门动作都会影响物料能否顺畅进入设备。若输送路径过长、弯头过多或提升高度较大,系统需要重新核算抽气能力、管道阻力和物料沉降风险。对于高含水浆料、膏状物或黏附成团且难以分散的物料,不宜简单套用干粉真空上料方案,应先通过物料试验判断可行性。
二、真空上料机的工作原理与关键组成
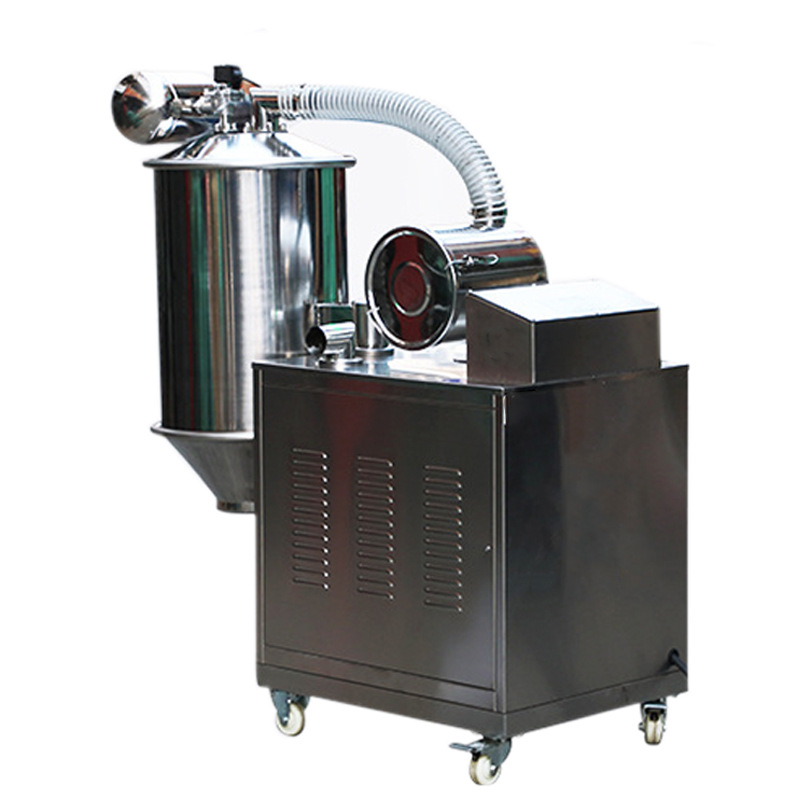
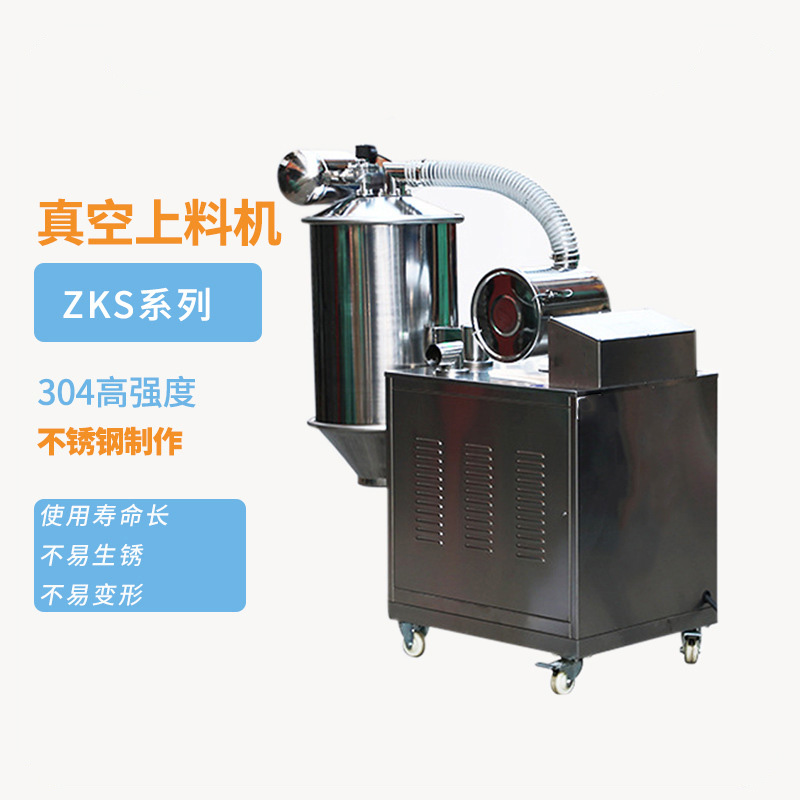
真空上料机的基本逻辑并不复杂:真空泵或真空发生器对接收仓抽气,使仓内形成负压,物料从吸料嘴经输送管道进入接收仓;过滤器把粉体截留在仓内,空气经排气端排出;达到设定条件后停止抽气,仓内压力恢复,物料经卸料阀进入下游设备。实际使用效果取决于负压与风量的匹配、管道直径和长度、过滤器面积、卸料阀动作以及清堵方式,不能只看某一个部件。
2.1 负压输送链路
从吸料点到接收仓,管路是物料和空气共同经过的通道。管道直径过小、弯头过多、水平段过长,都会增加阻力;吸料嘴若没有根据料堆状态布置,也容易出现吸空、架桥或局部过载。对于堆积密度差异较大的物料,同样的管道配置可能表现不同,因此需要通过现场试机或小批量试验确认输送稳定性。输送距离、提升高度和批次投料量属于选型输入条件,具体可达到的范围需结合物料性质及工艺条件确定。
2.2 过滤与分离
过滤器是真空上料机容易被忽视的部分。它既要把粉体从气流中分离出来,减少粉尘进入真空泵,又要保证足够通气面积,避免运行一段时间后阻力上升、吸料能力下降。细粉、易吸湿粉体和黏性粉体更容易附着在滤材表面,需要评估反吹、振打或人工清理方式。过滤器的更换周期、清洗方法和密封结构,应纳入日常维护计划,而不是等出现吸料无力时再处理。
2.3 卸料与清堵
卸料阀负责把接收仓中的物料稳定送入下游设备。阀门动作过快或过慢,都可能造成下料不畅、气流反窜或物料堆积。对于易架桥、易黏壁的物料,接收仓内壁、观察窗和连接法兰的结构会影响清堵难度。选型时应询问是否便于拆开清理、是否有吹扫接口、卸料口尺寸是否与物料流动性匹配。清堵方式要服务于物料特性,不能只追求结构简单。
三、物料特性如何影响真空上料机选型
真空上料机不是按设备名称选出来的,而是按物料和工艺条件匹配出来的。同样叫“粉体”,堆积密度、粒径分布、含水率、流动性、黏附性、磨蚀性、腐蚀性、温度和毒性差异很大。以下因素需要在询价前尽量说明,避免只提供物料名称就要求报价。
| 物料或工况因素 | 对真空上料机的影响 | 选型时需确认的内容 |
|---|---|---|
| 堆积密度与粒径 | 影响吸料状态、管道风速和沉降倾向 | 提供松装密度、粒径范围及细粉比例 |
| 含水率与吸湿性 | 可能引起黏壁、结块和过滤器堵塞 | 说明物料状态、环境湿度和是否允许热风或干燥 |
| 流动性与黏附性 | 影响架桥、下料和清堵频率 | 提供休止角、是否易团聚及现场使用经验 |
| 磨蚀性与腐蚀性 | 影响管道、接收仓和阀门材质选择 | 确认接触材质要求、更换件成本和维护周期 |
| 毒性与粉尘暴露风险 | 影响密封等级、过滤方式和操作防护 | 明确职业卫生要求、泄漏控制和清洁方式 |
| 易燃易爆与静电风险 | 影响系统接地、防爆和静电释放设计 | 由专业人员评估粉尘爆炸特性并确定合规方案 |
这张表不是报价参数表,而是沟通清单。比如含水率高的物料,问题可能不在真空泵,而在接收仓黏壁和过滤器受潮;磨蚀性强的物料,问题可能不在输送距离,而在弯头磨损和金属污染。只有把物料状态说清楚,设备配置才有依据。对于缺少数据的新物料,建议先做小试或带料试机,再确定管道、过滤和卸料方案。
四、从研磨、混合、筛分现场看输送路径与工艺匹配
真空上料机在粉体工序中通常承担“从料仓、料袋或投料站到设备入口”的任务。与球磨机、混合机、筛分机对接时,先要确认接收设备是连续进料还是批次进料,进料口是否允许负压,设备排气如何平衡。若下游设备密封较好,上料时可能形成背压,影响物料进入;若下游设备开放,则要防止气流带出粉尘。接口位置、软连接和排气口布置需要在方案阶段一起考虑。
输送路径越短、弯头越少,物料沉降和堵管的概率通常越低。现场常遇到的情况是:水平距离不算远,但提升高度大,或者为了避开设备而增加多个弯头,结果吸料能力下降。此时不能简单加大真空泵,而应重新核算管路阻力和物料悬浮速度。对于易碎颗粒,还要关注输送速度和弯头冲击,避免物料在管道中过度破碎;对于多组分混合料,要关注输送过程中的分层倾向。具体输送能力和物料完整性需结合物料性质及工艺条件确定。
批次管理也是工艺匹配的一部分。实验室或小批量生产时,换产频繁,设备应便于拆洗和检查;连续生产时,则更关注料位控制、补料节奏和报警逻辑。若上料机与混合机、筛分机联动,应明确启停顺序、满料信号和异常停机处理,避免管道内残留物料在下次启动时集中进入下游设备。把这些控制点提前写进技术要求,比单纯比较设备外观更有意义。
五、清洁、换产与现场常见问题排查
5.1 清洁与交叉污染控制
对于多品种、小批量的粉体实验室和中试线,清洁便利性往往比极限输送能力更重要。真空上料机的接收仓、过滤器、卸料阀、吸料嘴和输送软管都会接触物料,任何死角和残留都可能造成交叉污染。选型时应关注内表面是否便于擦拭、连接件是否可快速拆装、过滤器是否容易更换、阀门和密封件是否耐清洗。对于有毒或高活性物料,还应明确清洁验证和废弃物处理要求。
清洁不是把设备表面擦干净,而是确认物料经过的路径都能被检查和处理。例如水平管道是否有可拆检口,接收仓底部是否便于排空,过滤器安装面是否积粉,软管是否会出现褶皱残留。若现场使用同一台上料机处理多种物料,建议在工艺允许时设置专用管路或专用接收组件,并通过颜色标识、清洁记录和首件确认降低混料风险。具体清洁周期和方式需结合物料危害性、换产频率和质量管理要求确定。
真空上料机在现场出现问题时,先不要急于归因于“设备吸力不足”。吸料变慢、堵管、下料不畅和粉尘逸出,往往与物料状态、管路、过滤器和操作习惯有关。下面列出常见现象及排查方向,便于在停机前做初步判断。
5.2 吸料变慢或吸不动
- 检查吸料嘴是否被料袋、结块或异物遮挡,料堆是否出现架桥。
- 检查管道是否有积料、弯头磨损或软管被压扁,确认阀门和接口没有漏气。
- 检查过滤器是否堵塞、受潮或安装不到位,排气端是否通畅。
- 核对物料含水率、堆积密度和粒径是否发生变化,必要时重新做带料试验。
5.3 下料不畅或管道堵塞
- 观察卸料阀动作是否与抽气周期匹配,接收仓是否在卸料前充分破真空。
- 检查接收仓壁、观察窗和卸料口是否有黏附、架桥或结块。
- 检查管道直径、水平段长度和弯头数量是否与物料流动性匹配。
- 对易吸湿物料,确认环境湿度和停机后残留物料是否造成板结。
5.4 粉尘逸出或过滤器负担重
- 检查过滤器密封、卡箍和接收仓连接处是否漏气,排气口是否出现可见粉尘。
- 确认过滤面积和清灰方式是否适合细粉、轻粉或高浓度气流。
- 检查投料口和卸料口是否形成二次扬尘,必要时优化密闭和局部排风。
- 若物料毒性较高,应由专业人员评估暴露控制措施,不能只依赖设备外壳密封。
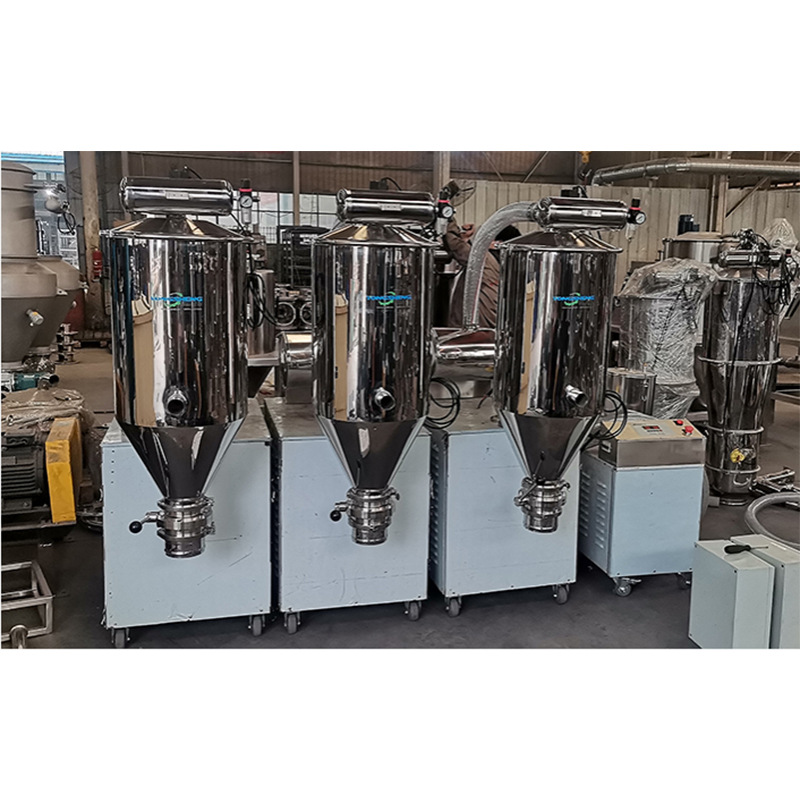
这些排查动作的目标不是让操作人员自行改造设备,而是帮助现场准确描述问题。与厂家沟通时,提供物料状态、故障发生时段、运行视频、过滤器照片和管路布置图,通常比只说“吸力小”更有效。涉及防爆、有毒物料和电气控制的问题,应由具备相应能力的人员处理。
六、选型核查清单与厂家沟通要点
准备采购或改造真空上料机时,可以把需求整理成一页纸:物料名称和主要成分、松装密度、粒径范围、含水率、温度、流动性、黏附性、磨蚀性、毒性、粉尘爆炸风险;投料点到接收点的高度差、水平距离、弯头数量;单批投料量、每小时或每班需求、连续或间歇运行;接收设备接口尺寸、允许背压和排气条件;清洁频率、是否多品种共用、接触材质要求;现场电源、气源、安装空间和操作权限。信息越完整,方案越容易落地。
同时要区分“必须满足”和“希望改善”的指标。比如输送能力是必须满足的生产节拍,清洗时间则可能影响换产效率;过滤器形式、卸料阀结构和管道材质,应围绕物料特性选择,而不是只看报价高低。对于新工艺,建议要求带料试机或小批验证,并在验收时明确输送稳定性、残留量、清洁便利性和报警功能等检查项。具体参数和配置需结合物料性质及工艺条件确定,不能仅凭同类物料经验直接套用。
湖南创未来机电设备有限公司围绕粉体研磨、粉碎、分散、混合、筛分及配套上料环节提供设备与方案,真空上料机可用于干粉、颗粒物料的密闭输送与投加。公司信息可查看关于创未来页面,具体联系信息可通过联系方式页面获取。实际选型时,建议把物料样品、现场管路草图和目标产能一并沟通,便于技术人员在设备结构、过滤方式、卸料控制和清洁维护之间做平衡。