实验室或小批量生产中,常会遇到这样的问题:几种粉体在V型混合机里运行了较长时间,取样结果却仍有差异,停机后还出现粗颗粒下沉、细颗粒浮在表面的现象。此时继续延长混合时间,往往不能解决问题,反而可能让已经形成的偏析更明显。V型混合机依靠筒体回转使物料反复分流、汇合,属于以重力为主的批次混合设备,设备结构不复杂,但混合效果对物料特性、装料系数、转速、取样方式和出料结构都比较敏感。V型混合机的选型与工艺验证,应该从这些实际因素入手,而不是只看筒体容积或单一转速参数。
一、混合不均与分层:先判断是“没混开”还是“混后又分开”
V型混合机工作时,筒体绕水平轴回转,物料在两只斜筒之间不断分开、合并,借助重力完成宏观混合。这个过程对流动性较好的干粉、颗粒较友好,混合作用相对温和,发热和剪切较小。但它不擅长处理强黏附、易团聚、含液量高或组分粒径、密度差异很大的物料。若粉体本身容易团聚,V型筒体的翻滚只能提供有限的解聚作用;若粗细颗粒沉降速度差别明显,混合结束后在出料、转运和取样阶段还可能再次分层。
因此,看到“混合不均”不要直接归因于设备。首先要看目标组分是否允许在现有配方和粒度条件下混合,其次看装料是否合适、转速是否落在有效翻滚区间、混合时间是否经过验证,最后还要排查出料阀、取样口和容器是否存在积料。对容易产生静电的轻质粉体,还应关注接地与粉尘控制,因为静电吸附会让细粉粘附在筒壁和阀口,造成取样偏差。若同一配方在小型试验中能够混匀,放大后却出现波动,则要把装料量、取样位置和下游转运一起纳入排查。
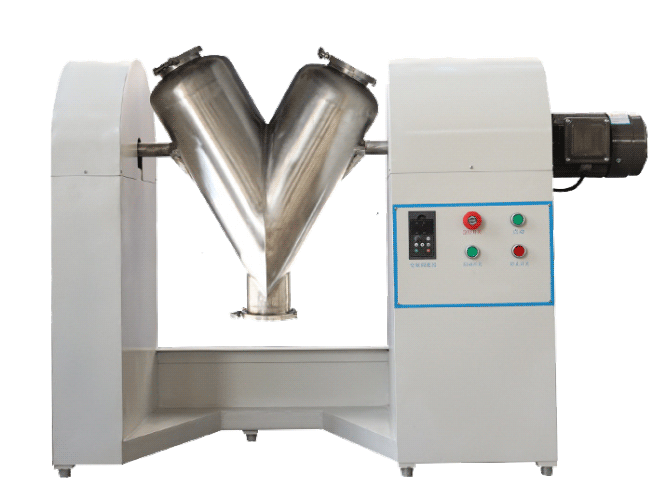
二、从结构看混合过程:筒体、回转轴与出料部件各起什么作用
V型筒体的分流与汇合
V型筒体由两个相交的斜筒形成,物料在回转过程中被不断带到不同位置,再靠重力落回交汇区域。筒体的几何比例、两臂夹角、内部表面状态和出料位置,都会影响物料流动路径。筒壁越光滑、死角越少,积料和清洗负担通常越小;但如果物料本身黏性强,再光滑的表面也不能代替工艺验证。对实验室用户来说,小容量机型还要关注筒体内部是否便于观察、取样和清空,避免因残留影响下一批次。
回转轴、传动与转速
回转轴和传动系统决定筒体能否平稳运行。转速并不是越高越好:转速偏低时,物料翻滚次数不足,混合周期被拉长;转速偏高时,物料可能贴着筒壁随筒体一起转动,反而减少相对位移。实际转速应结合筒体尺寸、物料休止角和装料情况确定,并通过取样结果验证。设备运行中的异常振动、周期性异响或传动发热,也应停机检查,而不是带病运行。
出料阀、密封与清洗结构
出料阀位于筒体下部或交汇区域附近,其通径、密封形式和操作方式会影响出料速度和残留量。对于多品种、小批量场景,换料清洗往往比混合本身更影响效率。选型时要确认出料阀是否便于拆洗、密封件是否耐清洗、筒体内部是否有难以触及的缝隙。密封结构既要防止粉尘外泄,也要避免润滑介质污染物料;具体形式需结合物料性质、洁净要求和清洗方式确认。
三、V型混合机工艺参数怎么定:装料系数、转速、时间与取样验证
V型混合机的工艺窗口通常不是由某一个参数单独决定,而是装料、转速、时间和出料共同作用的结果。下表中的调整方向是一般性的工艺思路,具体数值必须结合物料、机型和验证结果确定,不能直接照搬。
| 工艺因素 | 对混合的影响 | 调整思路 |
|---|---|---|
| 装料系数 | 装料过多会压缩物料翻滚空间,过少则可能降低物料之间的接触机会 | 从设备允许范围和物料堆积状态出发,通过取样比较确定合适范围 |
| 转速 | 影响物料翻滚、抛落和相对位移;过高可能使物料随筒壁转动 | 先保证平稳翻滚,再结合混合时间与均匀度结果调整 |
| 混合时间 | 时间不足混合不充分,过长不一定继续改善,且可能增加偏析与磨损 | 用分时取样判断达到目标均匀度的最短有效时间 |
| 取样方式 | 取样点、取样量和取样工具会影响结果判断 | 按目标组分和风险点布点,避免只取容易取到的表层物料 |
混合均匀度的评价要与实际目标一致。若关注主成分含量,应选择合适的取样与检测方法;若关注颜色或外观,也要注意颜色一致不等于成分均匀。取样应在设备停稳后进行,取样点要覆盖不同位置,并记录取样时间、位置和样品状态。只有把“设备参数”和“检测结果”对应起来,才能形成可重复的工艺方案。对于多组分物料,加料顺序也会影响初始分布:微量组分先与部分主料预混,再进入V型混合机,通常比全部一次投入更容易控制偏析风险,但具体方式仍需试验确认。
四、哪些粉体更适合V型混合机:从物料特性看适用边界
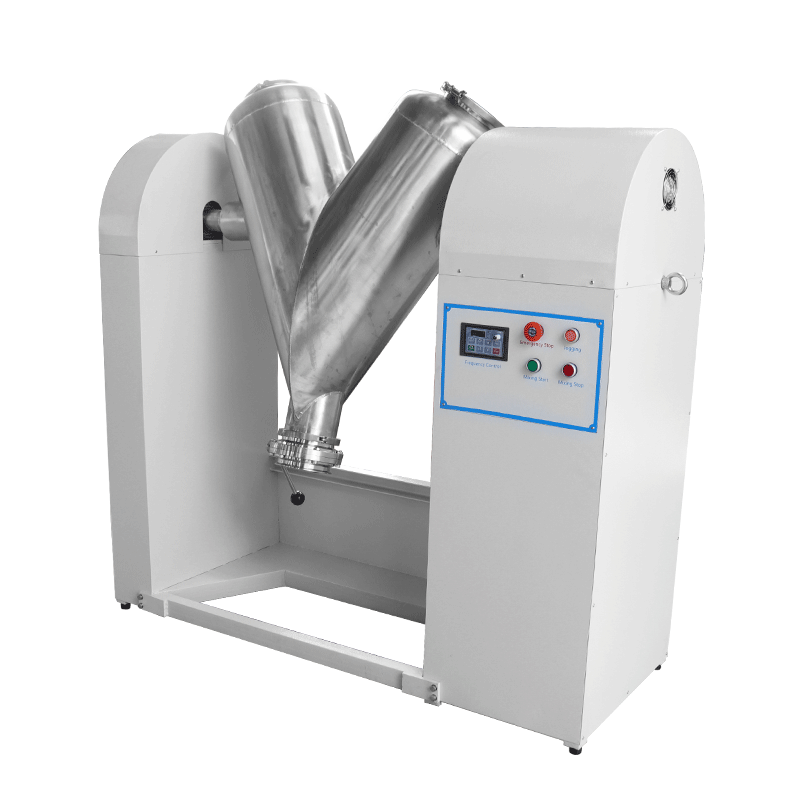
V型混合机通常适合流动性较好、含水量较低、黏附性不强的干粉和颗粒批次混合。对于密度接近、粒径差异不大的组分,重力翻滚容易发挥作用;对于轻质细粉与高密度颗粒共存的情况,即使短时间内看起来均匀,出料和转运也可能再次分层。此时应从配方、粒径匹配、加料顺序和后续工序一起考虑,而不是单纯增加混合时间。
强黏附、易吸潮、易结块的物料,会在筒壁和交汇区域形成积料,降低有效混合体积;含液量较高或呈膏状的物料,也不适合用普通V型混合机处理。脆性颗粒还要关注翻滚过程中的破碎风险;热敏物料要关注环境温度和长时间运行带来的温升;可燃粉尘则要重视接地、粉尘控制和防爆要求。上述判断不是设备好坏的问题,而是工艺匹配问题。资料不足时,建议先做小批量试验,确认物料能否在V型筒体中有效翻滚、是否粘壁、是否容易清空,再讨论放大。
五、实验室到小批量生产的V型混合机选型:不要只按筒体总容积下单
选型时先把“每批需要多少成品”换算成物料体积,再结合堆积密度、装料系数和混合均匀度要求确定有效工作容积。只按筒体总容积选择,容易出现“买大了装不满、买小了不够用”的情况。对于实验室和小批量生产,还要考虑换料频率、清洗方式、取样需求、出料容器高度和操作空间。若同一台设备要处理多种物料,应特别关注残留和交叉污染风险。
与物料接触部分的材质、内表面处理、焊缝和密封件,需要根据物料腐蚀性、洁净要求和清洗剂来确定。出料阀形式要与下游工序匹配:直接装瓶、装袋、对接料仓或密闭转运,对阀口尺寸和操作方式的要求不同。粉尘较大或物料昂贵时,可讨论密闭加料、除尘接口和回收方式;有防爆要求的场景,应确认接地、静电释放和电气配置。上述配置均需结合具体物料和现场条件确认,不能仅凭产品图片判断。
从实验室机型放大到小批量生产时,不建议只按容积比例放大。筒体变大后,物料下落路径、翻滚状态和取样代表性都会变化,混合时间不能简单照搬。较稳妥的做法是保留相同的物料状态和评价方法,分阶段验证装料范围、转速和取样方案。V型混合机产品页面可作为了解设备结构和应用方向的起点,但最终选型仍建议提供物料名称、堆积密度、粒径分布、含水量、目标批量、混合均匀度要求和现场条件,由设备厂家与使用方共同确认。
六、使用与维护中的常见误区
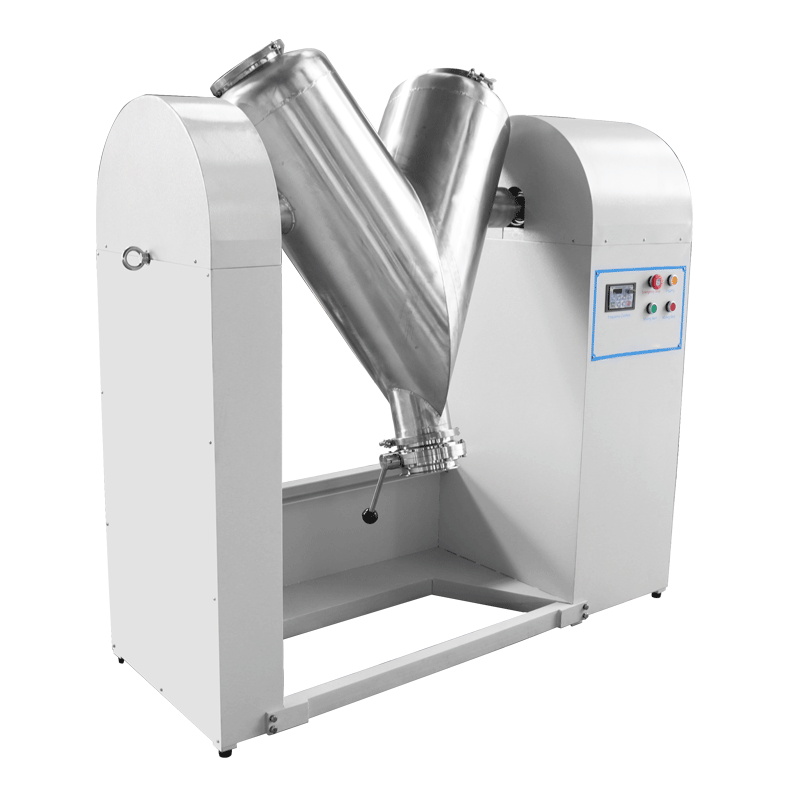
一个常见误区是“装得越满越划算”。装料过满会压缩物料在筒体内的翻滚空间,使混合路径变短,出料和清洗也更困难。另一个误区是“转速越高混得越快”。转速提高不一定增加相对位移,反而可能让物料随筒壁转动,增加磨损和发热。还有用户只看时间、不看取样,没有分时取样,就无法判断最短有效混合时间,也难以发现偏析和积料。
日常维护应关注筒体、轴端、传动和出料阀的清洁与紧固情况,发现密封件老化、阀口积料、异常振动或接地不良时应及时处理。换料时不要只做表面擦拭,要根据物料黏附性和洁净要求拆洗可拆部件,并确认清洗后无残留清洗剂。对需要批次追溯的场景,记录装料量、转速、混合时间、取样结果和清洗状态,比单凭操作经验更可靠。
七、把工艺验证放在设备之前
V型混合机的价值不在于“结构简单”,而在于能否在温和混合的前提下稳定达到目标均匀度,并便于清洗、出料和换料。遇到混合不均时,先判断物料是否适合重力翻滚混合,再检查装料系数、转速、混合时间和取样方式;准备采购时,先明确批量、物料特性和洁净要求,再确定容量、材质、出料结构和安全配置。把这些条件说清楚,设备选型才有可验证的依据。
湖南创未来机电设备有限公司围绕粉体研磨、粉碎、分散、混合和筛分设备提供产品与工艺沟通,可结合物料特性和使用场景讨论V型混合机的选型方向。更多企业信息可查看关于创未来,如需沟通设备需求或试验安排,可通过联系方式与公司联系。