实验室里,一份样品从取样到进入X射线荧光光谱仪或X射线衍射仪,中间要经过缩分、干燥、研磨、压片等多道工序。研磨看起来只是把块状物料变成粉末,实际却经常出现两个棘手问题:目标粒度迟迟达不到,或者样品在粉碎过程中被研磨器具带入的金属元素污染,使后续数据出现难以解释的偏差。当单次样品量不大、样品数量又比较零散时,不少实验室会把目光转向玛瑙材质的研钵式设备。三头玛瑙研磨机就是这类设备里较有代表性的一种:以天然玛瑙作为与样品直接接触的研磨件,用三个工位并行工作,在无污染制样与批量处理之间寻找平衡。下面从材质边界、工作原理、影响因素和选型要点几个方面展开。
制样环节的污染从哪里来
痕量元素分析对污染的敏感程度常被低估。用不锈钢或硬质合金研磨罐处理样品时,罐体与磨球的磨损会把铁、铬、镍、钴、钨等元素带进样品,哪怕只增加几十微克每千克,也足以让一个接近检出限的元素结果失去参考价值。做物相分析时,混入的金属碎屑还可能在衍射谱上多出几个峰,干扰对矿物组成的判断。研磨过程中样品与器具之间是长时间、高接触应力的作用,这个环节的污染风险往往比取样和过筛更集中。
玛瑙的主要成分是二氧化硅,属于隐晶质石英,莫氏硬度大致在6.5~7之间,密度约2.6 g/cm³,化学性质相对惰性,与样品接触时基本不引入金属元素,这是它被选作痕量分析制样器具的主要原因。玛瑙的边界也很清楚:它硬度有限且质地偏脆,处理硬度接近或高于它的物料时磨损会明显加快,既缩短研钵寿命,也会反过来给样品带入硅质成分;氢氟酸能腐蚀二氧化硅,因此玛瑙器皿不能用于含氢氟酸的清洗或消解体系;它的耐热冲击能力同样有限,不适合反复高温灼烧后骤冷。
由此可以圈定适用范围:土壤、沉积物、中低硬度岩石、玻璃、陶瓷坯料与釉料、催化剂、部分化工原料和药品等偏脆性的物料,都是玛瑙研磨机比较合适的对象。如果样品硬度很高、批量很大,或者单次要处理几百克以上,就应该转向其他材质的研磨方案。具体某种物料能不能用玛瑙研磨,仍需结合物料性质及工艺条件确定,必要时先用少量样品做一次试磨,观察研钵磨损量和目标粒度是否同时满足。
三头玛瑙研磨机的结构与工作原理
研钵式研磨与球磨机的粉碎机理并不相同。球磨机依靠磨球下落时的冲击以及滚动时的摩擦把物料打碎,能量输入大、单批处理量高;研钵式研磨机则是让研杵在研钵内做规则的摆动与公转,研杵外壁与研钵内壁之间形成持续的挤压、搓动和剪切,物料在钵底被反复碾压而逐步细化。这种方式单次处理量不大,但对少量样品来说,细化程度和批次重复性更容易控制。
三个工位并行意味着什么
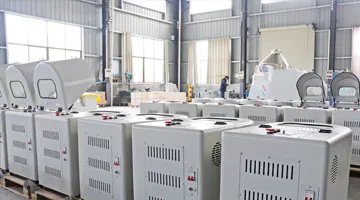
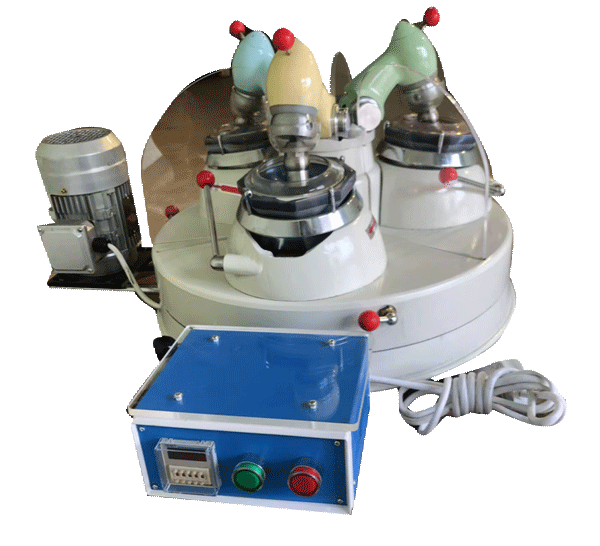
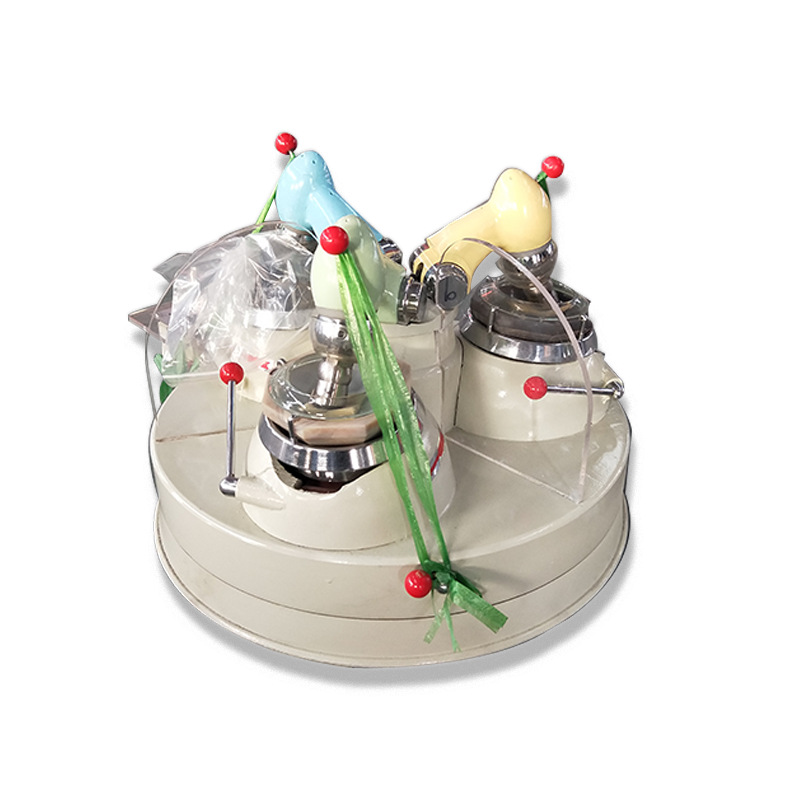
整机一般由电机与减速机构、偏心传动组件、三组研钵与研杵夹具、压力或位置调节机构、定时控制和防护罩组成。偏心机构把电机的旋转转换为研杵在研钵内的复合运动,研杵始终贴合钵壁与钵底,形成一个不断移动的研磨面。三个工位由同一套传动系统带动,可以同时处理三个样品:放三个不同样品来提高通量,或者放同一批样品的平行样来验证制样一致性。对每天要处理十几个乃至几十个样品的实验室来说,这种并行结构带来的价值,往往比单看某一项参数更直接。需要注意的是,工位数量增加并不会改变单钵的处理量上限,装样过满反而会明显降低研磨效率。
玛瑙研磨件的选料与状态检查
天然玛瑙存在纹层和微小裂隙,加工研钵与研杵时如果选到有隐裂的料,使用中容易崩边,碎屑混入样品反而造成新的污染。采购时可以留意供方对玛瑙件外观的检查方式,必要时要求提供外观与尺寸的确认说明。上机前用放大镜看一眼钵壁和杵头有没有裂纹、缺口,是比较省事的习惯。研钵内壁的粗糙度也会影响物料是否粘壁:过于光滑时物料容易在钵底打滑,过于粗糙又会造成粘附和清洗困难,这一点需要在实机试磨中观察判断。
决定研磨效果的关键因素
装样量与研钵填充状态
每个研钵能装多少样品,取决于物料的堆积密度和研杵运动所需的空间。装样过多时,研杵被物料垫起,与钵壁、钵底的有效接触面积下降,研磨效率反而变低;装样过少则物料铺不满研磨面,同样难以获得稳定的粒度分布。比较稳妥的做法是从少量开始,观察物料的运动状态:物料应该被研杵带动、在钵底形成均匀的料层,而不是被推开或堆在边角。合适的装样量需结合物料性质及工艺条件确定,同一台设备处理不同物料时这个数字并不通用。
研磨时间与目标粒度的匹配
研磨时间是最容易被“多磨一会儿更细”这个直觉带偏的变量。多数脆性物料在前期细化很快,之后进入平台期,继续延长时间对粒度的改善越来越有限,却会同时放大两件事:一是玛瑙件的磨损量及由此带来的硅质污染,二是物料因摩擦生热出现团聚、粘壁。更合理的做法是先确定后续检测对粒度的实际要求,再用梯度时间试磨,找到粒度基本稳定、再延长时间收益很小的那个点,把它作为日常操作时间固定下来。
研杵压力与贴合状态
研杵对研钵的贴合程度直接决定挤压和剪切是否充分。压力不足时研杵在钵内打滑,物料被推着转却得不到有效碾压;压力过大则增加传动负荷和玛瑙件磨损,噪音和发热也会上升。多数设备提供压力或位置调节机构,正确的调节思路是以物料能被稳定带动、研钵无明显异常振动为准,而不是一味调紧。使用一段时间后,研杵和研钵都会有微量磨损,需要重新确认贴合状态。
物料自身的硬度、脆性与含水率
硬度决定研磨的难易,脆性与韧性则决定物料是“碎”还是“被压扁”。脆性物料容易获得较细的粉体,而韧性较强的物料在研钵中更多是被压延,效率会明显下降,这类物料往往需要配合预冷冻或其他前处理方式。含水率是另一个容易被忽略的因素:含水偏高的样品在研磨中容易粘壁、糊钵,既降低出料率,也让清洗变得困难。土壤、沉积物这类样品通常需要先风干或低温烘干再研磨,具体干燥条件要和后续检测项目一起考虑。
交叉污染控制与日常清洁
同一台设备连续处理不同样品时,清洗是否彻底直接关系到数据是否可信。玛瑙的孔隙率低,本身不易吸附物料,但研磨面会残留细粉,杵头与钵壁的接触缝隙也容易藏料。常见的做法是每次研磨后用软毛刷清扫,再用无水乙醇或去离子水擦拭、自然晾干,避免使用硬质工具刮擦,也不要长时间浸泡在酸液中,更不能接触氢氟酸。若设备长期处理含重金属的样品,可以定期研磨一份空白石英砂,用检测结果判断是否存在残留污染。
安排样品顺序同样能减少风险:把粒度相近、成分简单的样品排在前面,污染风险高的样品排在最后并单独清洗;平行样尽量安排在相邻工位同时完成,避免因为停留时间不同造成差异。每次研磨的样品名称、用量、时间和清洗方式简单记录下来,出现异常数据时有据可查。
选型时值得问清楚的几个问题
把上面的原理落到采购环节,其实就变成了几个具体问题。
- 研钵容积与单次装样量是否匹配日常需求。样品量是几十克级还是上百克级,决定了应该选择多大规格的研钵,也决定了三个工位能否真正用满。
- 是否以干法研磨为主。研钵式设备多数用于干法制样,如果工艺中需要加入液体介质,必须提前确认密封结构和接触材料的耐溶剂性,不能想当然。
- 研杵压力或位置是否可调、定时是否可设定。可调意味着设备能适应不同硬度和装样量的物料,而不是只能处理某一类样品。
- 玛瑙件的规格与更换方式。研钵和研杵属于耗材,能否单独更换、更换周期受物料硬度影响有多大,都要在采购时问清楚。
- 安全与安装条件。防护罩、急停、设备重量与占地、供电条件,以及运行噪音对实验室环境的影响,都属于实际使用中绕不开的细节。
- 后续工序的衔接。研磨后的粉体要进入压片、过筛还是直接消解,目标粒度不同,对研磨时间和装样量的要求也不同。
如果把握不准,把待处理物料的名称、大致硬度、含水状态、单次样品量和目标粒度整理成一份简单说明,交给设备方做针对性沟通,比单纯比较参数表更有效。
操作与维护中的几个细节
正式批量制样前先做一次试磨,确认装样量、时间和清洗流程,再把这些条件固化下来,是保证数据一致性的前提。设备运行中不要频繁开盖查看,既影响研磨状态,也存在安全隐患。研钵和研杵使用后及时清理,避免残留物料干结在钵底;长期停用时把玛瑙件单独存放,防止磕碰。传动部件按说明书定期检查润滑与紧固情况,出现异常噪音或振动时先停机排查,而不是继续带病运行。
关于湖南创未来机电设备有限公司
湖南创未来机电设备有限公司长期从事粉体研磨、粉碎、分散、混合与筛分设备的研发和制造,产品覆盖实验室小型制样设备与工业级粉体处理设备,能够根据物料性质和使用场景提供选型建议。公司以实际工艺需求为出发点,协助用户把设备参数与样品特性对应起来,减少试错成本。
如果正在为土壤、地质、陶瓷或化工样品的无污染制样寻找方案,可以通过联系方式与创未来机电沟通具体需求,说明物料种类、单次样品量和目标粒度,便于获得更有针对性的配置建议。