实验室或中试车间里,把韧性塑料、橡胶、复合板材、废旧极片、生物质原料先处理成小块,再送去研磨、球磨或混合,往往是最耗时也最容易出问题的环节。手工剪切效率低、粒度不均;用锤式或刀片式粉碎机处理韧性、粘性或热敏物料,又容易出现缠绕、糊刀、堵料和明显温升。小型撕碎机的定位正是这类前端粗碎与减容需求:它不追求一次把物料做成细粉,而是通过剪切与撕裂把大块料变成相对均匀的小块,为后续细碎、研磨、混合或检测制样提供稳定进料。明确这一点,选型时就不会拿撕碎机的指标去对标细粉设备的指标。
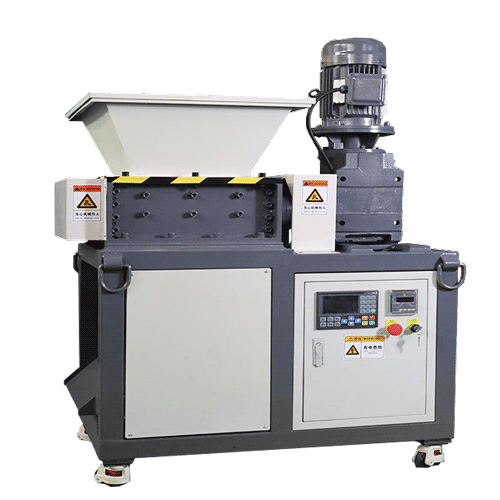
小型撕碎机更适合哪些物料和场景
撕碎机的强项是“粗”和“韧”。硬度不高但延展性强的物料,例如塑料件、橡胶块、电缆皮、复合膜、纸板、木材边角料、生物质秸秆、废旧极片等,在锤式粉碎机中常常打不碎、只被打扁,而在撕碎机里会因为刀具的剪切与撕裂作用被逐渐分解成小块。相对地,如果物料本身很脆、很容易碎,例如干燥的矿石、玻璃、陶瓷块,锤式或颚式破碎往往更直接,能耗也更低。
具体到使用场景,小型撕碎机常见于几类工作:一是实验室制样,把大块原料或回收料处理到后续球磨、研磨、筛分设备能够接受的进料尺寸;二是中试线前端减容,把体积大的物料先破碎,提高后续设备装料效率与混合均匀性;三是小批量回收处理,例如废旧塑料、包装材料、电子废弃物的粗碎;四是热敏物料的预处理,低速剪切相比高速冲击产生的热量更少,对温度敏感的物料更为友好。这些场景的共同点是:物料块度大、带韧性,而目标粒度并不要求很细。
如果工艺目标是微米级甚至更细的粉体,撕碎机只能承担前段工序,后面仍需配合球磨机、研磨设备或气流粉碎设备完成细化。所以选型的第一步,是先把“进料是什么、出料要多粗、后端接什么设备”三个问题写清楚。
工作原理与结构:低转速、大扭矩的剪切与撕裂
撕碎机与高速粉碎机在原理上差别明显:高速粉碎依靠冲击和打击把物料打碎,转速高、能量集中;撕碎机则依靠刀具之间的剪切、撕扯与挤压把物料分解,转速通常较低、扭矩较大。转速低意味着物料在破碎腔内停留时间更长、单次作用力更大,因此对韧性物料的“咬入”和撕裂能力更强,同时粉尘与温升也相对容易控制。理解结构,才能判断一台小型撕碎机是否适合自己的物料。
刀具与轴系配置
刀具是撕碎机最核心的部件,数量、厚度、齿形和排列方式直接影响剪切效果。常见的单轴结构由一组旋转刀与定刀配合,靠剪切和挤压破碎,配合推料装置可处理较软的块料;双轴结构由两根带刀片的轴对向旋转,物料在两轴之间被撕扯、剪断,对大块、混杂物料适应性更好。刀齿形态有爪形、平刀等不同设计,齿数多、刀片薄有利于得到更细的出料,但更怕硬质杂质进入;刀片厚、齿数少则更耐冲击,出料相对更粗。刀具通常选用耐磨的工具钢或合金钢并经热处理,具体牌号与热处理工艺需以厂家实际配置为准。物料中若含有金属、石块等硬质异物,建议在前端增加分选或除铁环节,否则崩刃与刀口磨损会明显加快。
筛网与出料尺寸控制
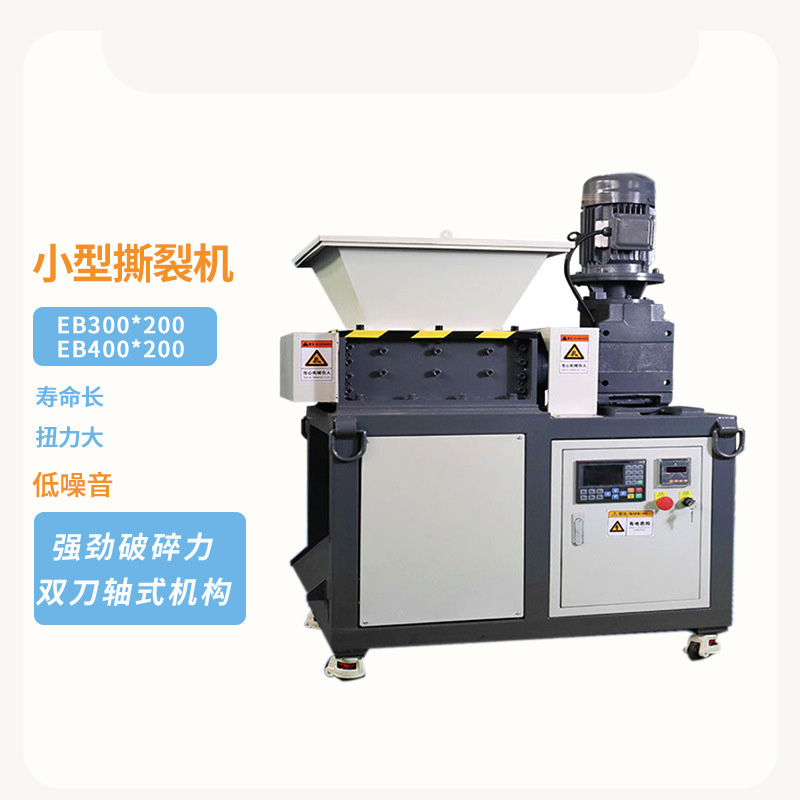
不少小型撕碎机在破碎腔下方装有筛网或篦条,物料被撕碎到小于筛网孔径后才能排出,因此出料尺寸主要由筛网孔径决定,通过更换不同孔径的筛网即可在一定范围内调整出料粗细,具体可调范围与设备结构有关。孔径过小、投料量偏大时,腔内物料排出不及时,容易出现返料、发热甚至堵料;孔径过大,后端细碎工序负担就加重。实际选择应结合后端设备允许的进料尺寸来确定,而不是单纯追求“越细越好”。
传动、机架与密封
低转速大扭矩的工况,对减速机构和主轴强度的要求较高。扭矩不足时,遇到厚实物料刀具可能停转甚至卡死,频繁的反转保护也会降低效率。机架需要足够的刚性来吸收剪切时的冲击与振动。若处理的是含粉、含油或含液物料,还要关注轴承部位的密封以及腔体是否便于清理,避免物料进入轴承、腐蚀刀轴,或在换料时形成交叉污染。
选型前必须确认的四类物料条件
同一台撕碎机在不同物料上的表现可能完全不同。选型沟通时,如果只给出“处理塑料”“处理秸秆”这类描述,厂家很难给出合适配置。以下四类信息最好提前准备。
硬度、韧性与脆性
物料是脆性还是韧性,决定它更适合冲击破碎还是剪切撕碎。韧性物料需要更大的扭矩和更耐撕扯的刀口;脆性物料进入撕碎机反而可能产生较多细粉和粉尘。若物料中混有硬质杂质,需要说明,并考虑分选、除铁或提高刀具的耐冲击能力。
含水率、粘性与含油量
含水率高或含油的物料容易粘附在刀具和腔壁上,把刀齿之间的间隙“糊住”,降低剪切效率。含纤维、易缠绕的物料,如长纤维、薄膜、绳状物,需要评估是否要采用防缠绕结构或更合适的刀具排列。对粘性较强的物料,间歇进料、控制单次投料量,往往比单纯提高功率更有效。
热敏性与污染控制要求
部分高分子物料或含挥发性组分的物料在温升后容易软化、分解或产生气味。低速剪切本身温升较小,但仍应控制单次处理量与连续运行时间。另一方面,如果物料用于检测制样或高纯应用,就要关注接触物料的刀片、腔体、筛网材质是否带来铁污染或其他交叉污染,必要时选用不锈钢接触部件,并保证结构便于彻底清理。
进料尺寸与目标出料尺寸
进料口尺寸应大于物料的最大外形尺寸,否则需要预切割;但进料块度过小也可能降低剪切效率,因为物料不易被刀具咬住。出料尺寸则要与后端工序匹配:后续是行星球磨或研磨设备时,通常只需几毫米量级的均匀小块;直接回收减容时,出料可以更粗。把这两个尺寸区间写清楚,是选型沟通中最有价值的信息之一。
关键参数如何影响实际使用
功率与扭矩
功率决定设备能“吃”多厚的料、单位时间能处理多少量,但真正决定能否咬住并撕开韧性物料的是扭矩。两台功率相近的撕碎机,如果减速比和刀具结构不同,处理同一物料的顺畅程度可能差别明显。因此不宜只看电机功率数字,而应结合物料类型、单次投料量和期望的处理节拍综合判断;对难处理物料,宁可选用扭矩余量更大的配置,也不宜让设备长期运行在临界状态。
转速、刀片厚度与齿数
转速较低时剪切力更大、粉尘更少,但处理节拍相对慢;转速提高可以提升通过量,但对韧性物料的撕裂效果与温升控制不一定更好。刀片厚度和齿数影响出料均匀性与耐磨性:薄刀、多齿意味着更细的出料和更多剪切次数,同时意味着更高的磨损与崩刃风险。参数之间相互制约,需按物料和出料目标取舍,具体组合建议结合物料试机结果确定。
筛网孔径与处理量
处理量并不是固定值,它随物料密度、块度、韧性、筛网孔径和操作方式变化。同一台设备处理轻质薄膜与处理厚实橡胶块,单位时间处理量可能相差数倍。评估产能时,应使用与自己物料性质接近的条件来判断,必要时通过小批量试机确认,而不是直接套用样本上的某个数字。
刀片材质与接触部件
刀片属于易损件,材质与热处理质量决定使用成本和停机频率。处理含硬质杂质的物料时耐磨性优先;处理腐蚀性物料或要求低污染的场合,接触部件的耐蚀性与洁净度更关键。刀片可修复、可更换的设计会明显影响长期使用成本,这一点在采购阶段就值得问清楚。
实验室、中试与小批量生产的配置差异
运行方式与投料习惯
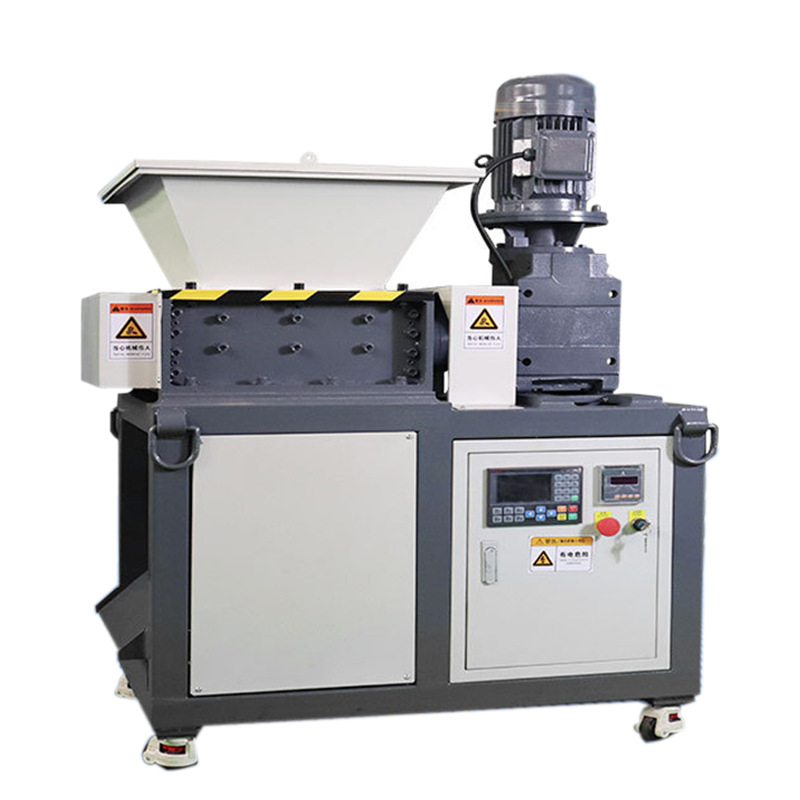
实验室多以间歇、小批量方式运行,每次处理量有限,更看重清理方便、噪音可控和操作灵活;中试与小批量生产则更接近连续运行,需要考虑投料是否均匀、是否需要辅助推料或输送装置、以及长时间运行的稳定性。用间歇方式勉强应付连续生产,或把生产型设备用于小批量制样,都会造成效率或成本上的浪费。
清洁与防止交叉污染
同一台设备处理不同物料时,残留是最常见的污染来源。选型时应关注腔体是否可打开、刀具和筛网是否易于拆卸、有无清理死角。对制样场景而言,拆装方便的机型往往比纸面参数更“漂亮”的机型更有价值,因为每次换料都要花时间清理。
安全与日常维护
撕碎机属于旋转剪切设备,安全防护不可省略:进料口应有防止手部触及刀具的结构,检修时必须断电并确认刀具完全停止;遇到卡料时,应使用专用工具或反转功能处理,不宜直接用手或硬物捅料。日常维护的重点是刀口磨损检查、紧固件复紧、轴承润滑和传动部件检查,发现异响、振动加剧或出料明显变粗时,应及时停机排查而不是继续运行。
常见问题与排查思路
使用中出现的问题,大多可以归结为“物料与配置不匹配”,而不是设备本身的故障。以下现象值得优先检查:
- 堵料或返料:多为单次投料过快、筛网孔径偏小、物料含水率或粘性偏高。可先降低投料速度、改为间歇进料,再评估是否需要更换筛网。
- 出料偏粗或不均匀:检查筛网是否破损或装反、刀口是否磨损、刀具间隙是否因长期使用而变大。
- 发热、异味或物料软化:常见原因是连续运行时间过长或单次处理量过大,可缩短单次运行时间、分批处理。
- 异响与振动:可能来自硬质异物进入、刀片松动或紧固件松动,应立即停机检查,避免损伤主轴与轴承。
- 刀具磨损过快:通常与物料中的硬质杂质或长期超负荷运行有关,建议在前端增加除铁或分选环节。
把这些情况在采购前的沟通中说清楚,厂家更容易给出匹配的配置建议,也能提前约定易损件的供应与更换方式。
与厂家沟通的清单,以及创未来的产品支持
询价之前,建议准备一份简短的信息清单:物料名称与来源、硬度与韧性描述、最大进料尺寸、含水率与粘性、是否含硬质杂质或腐蚀性组分、目标出料尺寸、期望的批次处理量或小时处理量、是否需要防污染与易清洁结构、以及计划的使用频率。信息越具体,刀具选型与整机配置的针对性越强。若条件允许,用实际物料做一次小批量试机,是判断设备是否合适最直接的方式。
湖南创未来机电设备有限公司(关于创未来)专注于粉体研磨、粉碎、分散、混合与筛分设备的研发和制造,产品面向实验室制样、中试放大与小批量生产等不同场景。针对物料粗碎与减容环节,公司提供小型撕碎机等破碎设备,可根据物料性质、进料尺寸和目标出料粒度,协助用户确定刀具结构、筛网配置与运行方式,具体型号与配置建议需结合实际物料与工况沟通确认。
需要进一步了解设备参数、适用物料或选型思路,可通过联系方式页面与公司取得联系,或在采购前提供物料样品进行试机评估。对撕碎这类前端工序而言,把物料条件和后端要求说清楚,往往比反复比较参数表更能减少后期的调试成本。