注塑机旁的边料、吹塑与挤出线的废膜、试模产生的水口料,往往尺寸大、形状杂,堆在角落里既占地方,外运又未必划算。要把它们变成可回用的均匀颗粒,第一步通常落在塑料粉碎机上。不少使用者在选型时只盯电机功率,投产后才发现韧性料被拉成长条、软膜缠在转轴上、出料忽粗忽细,停机清腔和换刀的时间比粉碎时间还长。这些问题其实大多能在选型阶段避免,前提是先回答四件事:物料是什么、进料多大、目标出料多粗、每小时要处理多少。刀具形式、动定刀间隙、筛网孔径、转速与腔体容积的组合方式,都由这四个答案决定。
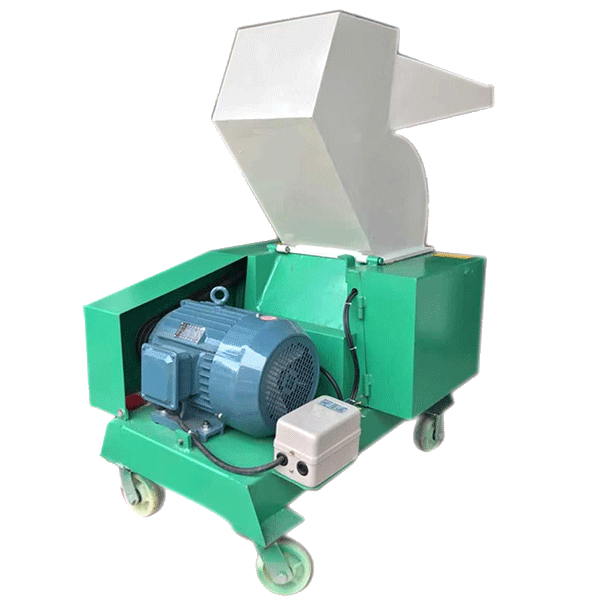
从剪切到排料:塑料粉碎机的工作过程
塑料粉碎机的基本动作是剪切。动刀随转子旋转,与固定在腔体上的定刀形成剪切副,物料在两者之间被切断;尺寸偏大的块料还会经历反复的撕裂、挤压与撞击,直到外形尺寸小于筛网孔径,才能穿过筛网离开腔体。整个过程可以概括为进料、抓取、剪切、筛分、排出五个环节,任何一环不顺畅,最终都会表现成产能偏低、粒度不均或者刀口异常磨损。
刀具形式决定抓料能力
爪刀(阶梯刀)的刀口在转子上呈爪状分布,对厚壁块料、管材、壳体件有较强的咬入与抓取能力,适合硬质、大件物料;片刀或平刀沿转子轴向连续布置,剪切线长,单位时间切断次数多,对薄壁片材、薄膜、编织袋一类物料更友好。两者之间还有斜口刀等过渡形式,用于兼顾抓料与剪切。判断该用哪一种,关键看物料属于厚而硬还是薄而韧,而不是按电机大小简单对应。
转子与进料结构的配合
转子的开放程度影响日常使用体验。敞开式转子便于清洁,换色换料时残留少,适合大件硬料的间歇式处理;封闭式转子在旋转时能形成较强气流,对薄膜、薄片料有拖拽作用,排料更顺畅,但对含水、含油物料要留意结块与粘附。料斗的开口尺寸、倾斜角度以及是否设置格栅,同样决定进料是否顺畅——开口过小需要预先裁切,开口过大则可能让超规格异物直接进入腔体。
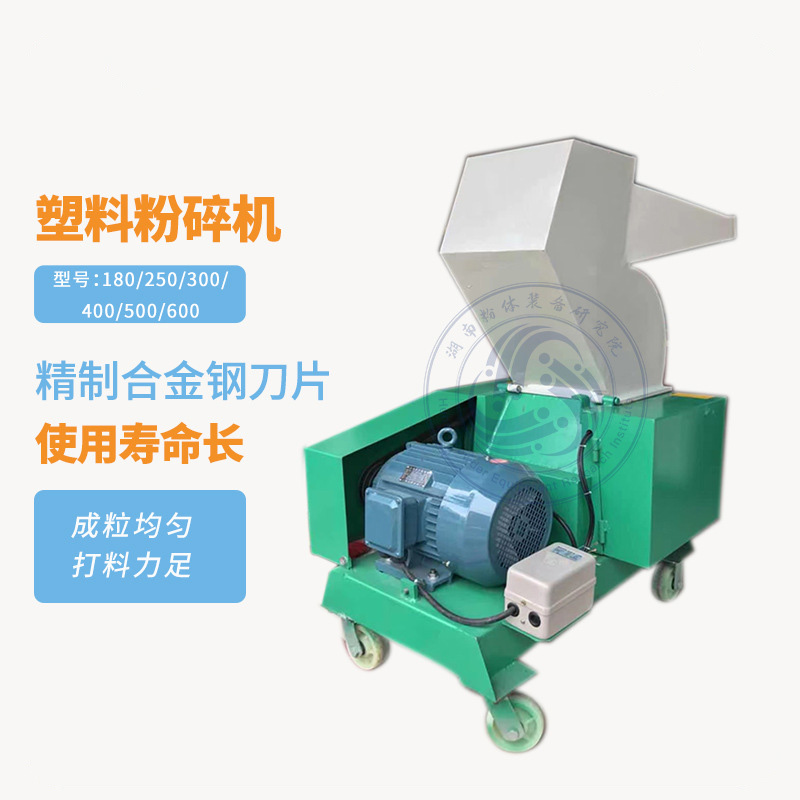
筛网孔径直接决定出料粒度
在塑料粉碎机上,出料粒度主要不是靠刀调出来的,而是靠筛网筛出来的。孔径越大,物料越容易通过,产量越高、粒度越粗;孔径越小,物料在腔体内的停留时间越长,同样的电机功率下产量下降,反复剪切带来的发热与细粉也会增加。
孔径与产量之间并不是简单的线性关系,还要看物料形状与筛网开孔率。相同孔径下,开孔率高、筛网与腔体贴合良好的机型排料更顺畅;筛网磨损、变形或安装不到位产生缝隙,就会出现跑粗料的情况——一部分物料未经充分剪切就被排出,粒度分布明显变宽。
确定孔径的合理顺序是:先按下游工序的要求(造粒回用、直接掺混,还是作为填充料)确定可接受的最大粒径,再留出余量选择孔径,而不是先定产量、再迁就粒度。如果下游对粒度要求严格,可以考虑分级处理或二次粉碎,但需要权衡细粉比例与能耗的增加。
影响粉碎效果与产能的关键因素
物料本身的硬度、韧性与形态
同一台设备处理不同塑料,表现可能完全不同。硬而脆的物料(如 PS、PMMA 及部分 ABS)容易沿应力面开裂,粉碎效率高,但细粉比例偏大,除尘和筛网维护要跟上。硬而韧的物料(如 PC、PA、POM、PET)在剪切时摩擦生热明显,料屑容易在刀口附近软化、粘附,需要锋利的刃口、较低的转速与较大的扭矩配合,并保证排料及时。软而韧的薄膜、编织袋、软管则容易缠绕转轴,通常需要封闭式转子配合风送排料,必要时还要控制单次投料量。至于玻纤、矿粉填充或增强料,对刀口的磨损远高于普通塑料,刀具材质与检查周期都要相应调整。
物料的清洁程度同样不能忽略。带有泥沙、金属嵌件或螺丝的回收料,除了加速刀口磨损,还可能造成崩刀,建议在前端设置分拣或金属探测环节;含油、含水的料容易在腔内结团,影响筛网通过率,必要时先做简单干燥或沥水处理。
动定刀间隙与刃口状态
动定刀间隙是最容易被忽视、又最直接影响粒度的环节。间隙偏大时,动刀与定刀之间更像撕扯而不是剪切,物料被拉成长条,能耗上升、粒度分布变宽;间隙偏小虽然剪切更彻底,但刀具磨损加快,处理韧性料时还容易因摩擦生热造成局部熔融。间隙需要按物料厚度和刀具材质匹配,并在使用中定期检查——刃口变钝后,即使间隙数值没变,剪切也会逐渐退化为挤压。
刀具材质的选择也围绕这一点展开。常规塑料可选通用工具钢刀片,成本与耐磨性较为均衡;处理填充料、增强料或长时间连续运行时,选用耐磨性更好的合金刀具更为合适。需要强调的是,再好的材质也需要配合合理的刃磨周期,保持刃口锋利往往比频繁调整间隙更经济。
转速、扭矩与腔体容积的匹配
高转速依靠冲击和快速剪切,适合薄壁、脆性物料;厚壁、韧性物料更适合低转速、大扭矩、转子质量较大的结构,靠剪切而非打击把料切开。功率与腔体容积之间也存在匹配关系:腔体大而功率小,物料容易在腔内堆积、堵料;功率大而腔体小,物料停留时间不足,出料粒度往往达不到预期。选型时应把三者作为一个整体来看,而不是只比较功率数字。
发热、粉尘与噪音的控制
连续粉碎韧性料时腔体温升比较明显,热量主要来自剪切与摩擦。可行的应对包括均匀给料、避免长时间满载、采用风送排料带走部分热量,必要时对轴承部位做冷却处理。粉尘方面,细粉是粉碎过程的正常产物,脆性料尤其突出,加装集尘装置既改善车间环境,也减少细粉在腔内的二次摩擦。噪音则与刃口锋利程度、转子动平衡和机架刚性有关,保持刀具锋利、做好基础减振,往往比单纯加隔音罩更有效。
面向实验室与产线的选型思路
选型可以按下面的顺序推进,每一步都留下记录,方便后续复核和调整前处理工艺。
- 明确物料:材质牌号、来料形态(块、管、膜、丝)、是否含金属嵌件、是否含水含油。
- 确定进料尺寸与目标出料粒度:进料尺寸决定腔体与料斗开口,目标粒度决定筛网孔径。
- 估算处理量:按需求留出余量,避免长期满负荷运行。
- 选择刀具形式与材质:硬厚料偏向爪刀,薄韧料偏向片刀;高磨损物料需选用耐磨刀具并缩短检查周期。
- 确定出料方式:重力落料结构简单,风送适合需要远距离输送或需要带走部分热量的场合。
- 配套与安全:除尘、隔音、料斗格栅、安全联锁、紧急停机与断电后再开腔的防护措施,应一并纳入考虑。
| 物料类型 | 常见形态 | 刀具倾向 | 重点关注 |
|---|---|---|---|
| 硬而脆(PS、PMMA 等) | 壳体、板材碎料 | 爪刀 | 细粉比例、除尘 |
| 硬而韧(PC、PA、POM 等) | 厚壁件、水口料 | 爪刀配锋利刃口 | 发热、粘刀、排料速度 |
| 软而韧(PE 膜、PP 编织袋) | 薄膜、丝状料 | 片刀、封闭转子 | 缠绕、风送、冷却 |
| 含填充或玻纤料 | 块料、边料 | 耐磨刀具 | 刀口磨损、间隙检查频率 |
处理量的估算尤其要留出余量。设备标注的产能通常是在特定物料、特定筛网孔径下的参考值,实际产能需结合物料性质及工艺条件确定,按需求的 1.2~1.5 倍预留更为稳妥。如果来料形态变化大(既有厚壁件又有薄膜),往往需要分别配置或接受一定的效率折中。
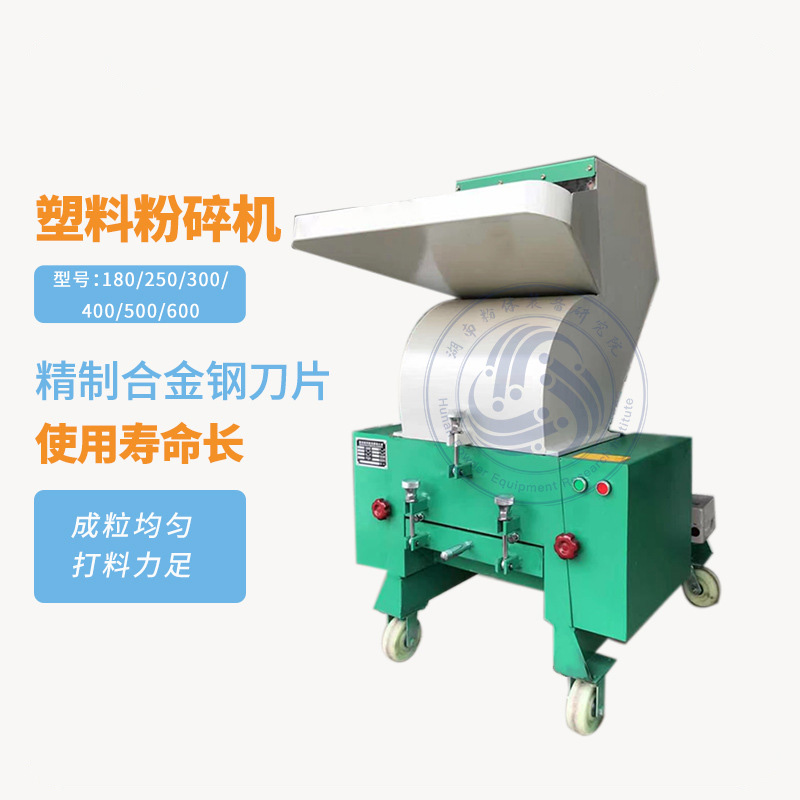
使用与维护中的实操要点
- 开机前检查动定刀间隙、紧固件与筛网是否贴合,确认腔内无异物后再启动。
- 尽量空载启动,给料均匀、连续,避免一次投入过多造成堵腔和电流冲击。
- 保持刃口锋利:定期刃磨比反复调小间隙更经济,钝刀会同时推高能耗、发热与细粉比例。
- 换料换色时彻底清洁腔体、筛网与出料口,避免颜色与材质交叉污染,这在实验室及多品种小批量场景中尤其重要。
- 记录电流、产量、出料粒度与换刀周期,用数据判断该调整筛网、调整间隙还是更换刀具。
如果粉碎后出现料条变长、电流偏高,通常先从刃口状态和动定刀间隙查起;如果出料偏粗,先检查筛网是否破损、变形或安装有缝隙;如果出现粘刀、糊料,则要回头确认物料是否超出该机型适合的韧性范围,以及给料是否过急。把这些现象与参数对应起来,调整才有方向。
几个常被提到的问题
出料粒度能不能通过提高转速来变细?转速影响的是切断频率与冲击强度,真正限定最大粒径的仍是筛网孔径,两者作用不同,不能互相替代。小型设备能否兼做大件料和薄膜?通常需要折中,大件料要求腔体开口与抓料能力,薄膜要求气流与排料顺畅,若两种料比例都高,分机处理往往更省总成本。实验室样机与产线设备选型逻辑是否一致?基本一致,差别主要在连续运行时间、除尘降噪要求和自动化程度,小批量场景更看重清洁便利与换料速度。
关于湖南创未来机电设备有限公司
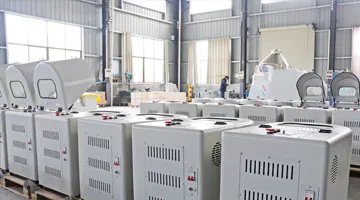
湖南创未来机电设备有限公司长期从事粉碎、研磨、分散、混合与筛分设备的研发、制造与配套,既面向实验室研发与小批量试制,也服务于工业生产线上的物料处理环节。围绕塑料粉碎这一应用,创未来机电可以结合用户的物料特性、进料尺寸、目标粒度与处理量,就刀具形式、筛网孔径、出料方式以及除尘降噪配套给出建议,帮助使用者在投产前把关键参数确定下来。想进一步了解企业与设备情况,可访问关于创未来页面查看。
设备选型的本质,是把工艺条件翻译成设备参数,而不是比较谁的数字更大。如果您正在处理注塑边料、挤出废料或试模样件,不妨先把物料形态、进料尺寸与期望出料粒度整理清楚,再通过联系方式与创未来机电沟通,通常能更快收敛到合适的配置方案。